
دستگاه تزریق زیره پی یو کفش | ساخت در تهران
زیره کفش جایی است که سه خواستهٔ متناقض باید همزمان برآورده شوند: سبکی، دوام و راحتی. پی یو این سه را به هم میرساند، اما تنها وقتی تزریق آن کنترلشده باشد. یک درصد خطا در نسبت اختلاط، خودش را در جمعشدگی یا حباب سطحی نشان میدهد. نیمدرجه انحراف دمای قالب هم خط جوش قطعه را ضعیف میکند. این عیبها معمولاً بعد از پایان بچ کشف میشوند. آن وقت کل قطعات تولیدشده باید دوبارهکاری یا دور ریخته شوند.
البرز ماشین پاسارگاد از سال ۱۳۸۵ دستگاه تزریق زیره پی یو کفش را طراحی و تولید میکند. این مقاله توصیف کلی نمیدهد و روی تصمیمهای فنی اثرگذار تمرکز دارد. انتخاب ساختار، تعداد رنگ، تعداد دانسیته و پارامترهای تزریق، چهار محور اصلی متن هستند. هر بخش با یک معیار عملی بسته میشود؛ معیاری که بتوانید سر میز خرید از فروشنده بپرسید. هدف این است که پیش از واریز پیشپرداخت، بدانید چه میخرید و چرا. این چهار محور، بیشترین اثر را بر کیفیت قطعه و بازگشت سرمایه دارند.
دستگاه تزریق زیره پی یو کفش چه میکند؟
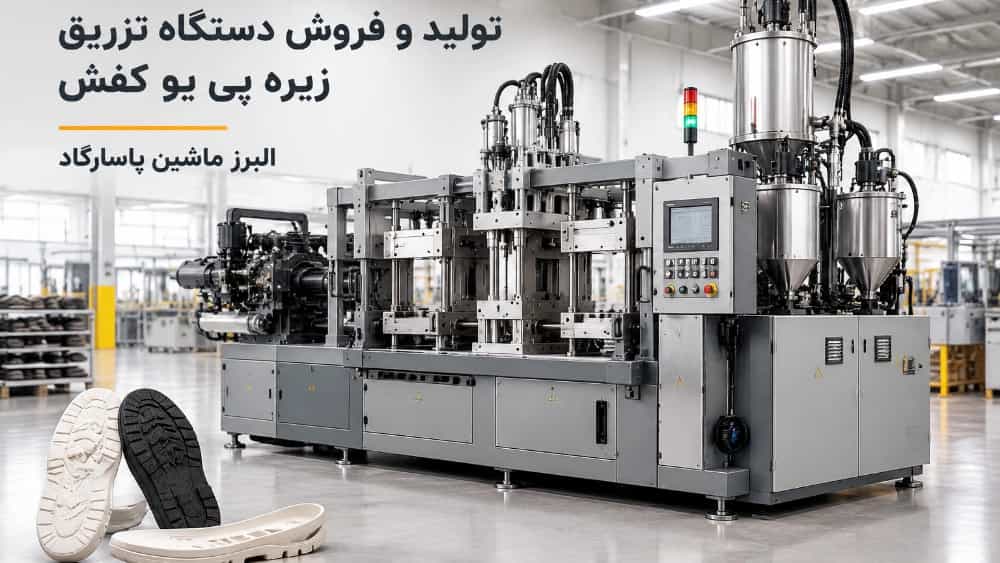
دو جریان مواد با نسبت دقیق به هم میرسند. یکی پلیال است و دیگری ایزوسیانات. این دو در هد اختلاط و با فشار بالا میکس میشوند. مخلوط حاصل به قالب بسته تزریق میشود. مواد در قالب واکنش میدهند، منبسط میشوند و پس از پخت شکل نهایی زیره یا کفی را میسازند. کیفیت قطعه به تکرارپذیری همین زنجیره بستگی دارد. هر حلقهای که ناپایدار باشد، عیب را به قطعه نهایی منتقل میکند.
سه متغیر سرنوشت قطعه را تعیین میکنند. نسبت اختلاط سختی، کشسانی و پایداری ابعادی را میسازد. دمای مواد و قالب سرعت واکنش و کیفیت سطح را کنترل میکند. زمان تزریق و زمان پخت، نبود حباب و امکان دمونتاژ بدون تغییر شکل را تعیین میکنند. در تولید دستی این سه تجربی تنظیم میشوند. در تولید صنعتی باید دیجیتال، قفلشدنی و مستند باشند. تفاوت اصلی دستگاه صنعتی همین است، نه سرعت بالاتر آن.
انتخاب ساختار؛ مهمترین تصمیم پیش از خرید
ساختار دستگاه را نمیتوان بعداً عوض کرد. این تصمیم پیش از سفارش گرفته میشود و بر تیراژ، ضایعات و فضای کارگاه اثر میگذارد. جدول زیر پنج گزینهٔ رایج را کنار هم میگذارد. پیش از خواندن آن، یک نکته را در نظر بگیرید. ساختار بزرگتر از نیاز، سرمایه را قفل میکند. ساختار کوچکتر از نیاز، دو سال بعد به گلوگاه تولید تبدیل میشود. انتخاب درست، حد وسطی است که با تیراژ واقعی امروز و رشد منطقی دو سال آینده همخوان باشد.
ساختار نحوهٔ کار مناسب برای تزریق مستقیم تزریق مواد به قالب در همان ایستگاه، بدون جابهجایی قطعه تیراژ بالا، زیره یکپارچه، ضایعات کمتر غیرمستقیم قطعه پس از تزریق جابهجا و تکمیل میشود تنوع محصول، تیراژ متوسط عمودی قالبها بهصورت عمودی بسته میشوند؛ دسترسی اپراتور سادهتر قطعات کوچک، فضای محدود افقی بستن افقی قالب؛ پایداری بهتر در قالبهای سنگین قالبهای بزرگتر، چندحفرهای روتاری چند ایستگاه روی میز گردان؛ تزریق و دمونتاژ همزمان تیراژ پیوسته، بهرهگیری بالا از هد تزریق
قاعدهٔ عملی ساده است. اگر تیراژ روزانه پایدار و محصول کمتنوع است، ساختار روتاری بهترین بازده را میدهد. اگر تنوع محصول بالاست، ساختار غیرمستقیم انعطاف بیشتری دارد. برای قطعات کوچک و فضای محدود، ساختار عمودی دسترسی اپراتور را ساده میکند. قالبهای سنگین و چندحفرهای با ساختار افقی پایدارتر مینشینند. پیش از تصمیم نهایی، قالبهای موجود خود را فهرست کنید. ساختار دستگاه باید با قالبها همخوان باشد، نه برعکس.
مشخصات فنی
مشخصات زیر چارچوب مدلهای استاندارد است. عددهای نهایی بر اساس قالب و محصول شما تنظیم میشوند. آنچه تغییر نمیکند، سطح کنترل است. نمایشگر لمسی و PLC اجازه میدهد هر فرمولاسیون بهصورت یک برنامهٔ ذخیرهشده درآید. بعد از آن، اپراتور بهجای تنظیم دستی، فقط برنامه را فرامیخواند. این یعنی تکرارپذیری بین شیفتها و بین اپراتورها. همین ویژگی، تفاوت اصلی با دستگاههای تنظیم دستی است.
مشخصه توضیح سیستم کنترل PLC با نمایشگر لمسی ۱۰ اینچ پمپها پمپ دندهای دقت بالا برای پلیال و ایزوسیانات نسبت اختلاط قابل تنظیم و قابل قفل برای هر فرمولاسیون هد تزریق دو نازل؛ مناسب تزریق نقطهای و پیوسته فشار کاری ۱۵۰ تا ۲۰۰ بار در مدلهای فشار بالا مخازن مخزن گرمکن و سردکن با کنترل دمای مستقل همزن و سنسور سطح دارد تعداد ایستگاه بر اساس سفارش؛ قابل افزایش گارانتی ۱۸ ماه خدمات پس از فروش تا ۲۰ سال
هد دو نازل برای تزریق نقطهای و پیوسته هر دو کاربرد دارد. فشار کاری مدلهای فشار بالا بین ۱۵۰ تا ۲۰۰ بار است. مخزن گرمکن و سردکن، دمای پلیال و ایزوسیانات را مستقل کنترل میکنند. همزن و سنسور سطح، یکنواختی مواد را در طول شیفت حفظ میکنند. تعداد ایستگاه بر اساس سفارش تعیین میشود و بعداً قابل افزایش است. مقایسهٔ فنی مدلهای فشار بالا و پایین در مقالهٔ دستگاه تزریق فوم فشار بالا آمده است.
تکرنگ تا هشترنگ
مدلهای تکرنگ، دورنگ، چهاررنگ و هشترنگ ساخته میشود. هر رنگ اضافه یک مدار مواد مستقل میخواهد. مدار شامل پمپ، شلنگ گرم، کنترل دما و ترتیب تزریق جداست. به همین دلیل هزینه با تعداد رنگ پلهای بالا میرود، نه خطی. دو رنگ تقریباً دو برابر تکرنگ نیست، اما اختلافش کم هم نیست. پیش از انتخاب، تعداد طرحهای فعال بازار خود را بشمارید. ظرفیت بیاستفاده، فقط هزینهٔ نگهداری اضافه میسازد.
نکتهای که در استعلامها کم پرسیده میشود، ترتیب تزریق بین رنگهاست. فاصلهٔ زمانی بین دو تزریق تعیین میکند که مرز رنگها تمیز بماند یا محو شود. این پارامتر باید در دستگاه قابل تنظیم باشد. اگر ثابت و از پیش تعیینشده باشد، مدل هشترنگ روی کاغذ وجود دارد. در عمل اما قابل استفاده نیست. هنگام بازدید نمونه، از فروشنده بخواهید ترتیب تزریق را روی یک قالب دورنگ تغییر دهد. این سادهترین آزمون واقعی بودن ادعاست.
یک دانسیته یا دو دانسیته
در زیرهٔ دو دانسیته، بخشهای مختلف قطعه خواص متفاوتی دارند. پوستهٔ بیرونی متراکمتر است تا سایش را تحمل کند. هستهٔ داخلی سبکتر میماند تا وزن کم شود و راحتی بالا برود. این ساختار در کفش ورزشی، کارگاهی، ایمنی و طبی کاربرد دارد. در زیرهٔ یک دانسیته، کل قطعه یکنواخت است. تولید سادهتر و کنترل فرآیند راحتتر میشود. اما وزن نهایی بیشتر از حالت دو دانسیته خواهد بود.
معیار یک دانسیته دو دانسیته پیچیدگی دستگاه کمتر بیشتر وزن محصول بیشتر کمتر با همان دوام راحتی متوسط بالاتر کنترل فرآیند سادهتر نیازمند دقت بالاتر در زمانبندی هزینهٔ تجهیز پایه بالاتر
اگر محصول شما در بازار با وزن رقابت میکند، دو دانسیته توجیه دارد. اگر زیرهٔ ساده و اقتصادی تولید میکنید، پرداخت اضافی برای آن بازگشت سرمایه ندارد. تصمیم را با یک تست کوچک بگیرید. چند نمونه دو دانسیته بسازید و واکنش بازار را ببینید. تفاوت وزن را روی ترازو اندازه بگیرید. سپس هزینهٔ تجهیز اضافه را با قیمت فروش بالاتر مقایسه کنید. اگر فاصله کم بود، همان یک دانسیته گزینهٔ عاقلانهتری است.
پارامترهای تزریق زیره
مقادیر جدول زیر نقطهٔ شروع تنظیم هستند. این عددها از بازهٔ متعارف صنعت پی یو گرفته شدهاند. با دیتاشیت فرمولاسیون و تست قالب نهایی اصلاحشان کنید. اثر تنظیم نادرست را هم در ستون سوم ببینید. بیشتر عیبهای زیره از یکی از همین پنج پارامتر میآید. پیش از تغییر هر عدد، یک متغیر را عوض کنید و بقیه را ثابت نگه دارید. این کار عیبیابی را ممکن میکند.
پارامتر بازهٔ پیشنهادی اثر تنظیم نادرست دانسیتهٔ محصول ۰٫۴ تا ۰٫۶ گرم بر سانتیمتر مکعب دانسیتهٔ پایین: جمعشدگی؛ بالا: وزن و سختی ناخواسته سختی ۵۵ تا ۷۵ شور A انحراف: نارضایتی در حس راهرفتن دمای مواد ۲۵ تا ۳۵ درجه سلسیوس دمای پایین: تزریق ناقص و حباب دمای قالب ۴۵ تا ۶۰ درجه سلسیوس قالب سرد: سطح مات و خط جوش ضعیف زمان پخت ۳ تا ۶ دقیقه پخت ناقص: تغییر ابعاد پس از دمونتاژ
خطاهای رایج در تولید زیره
پنج خطا بیشترین ضایعات را در خطوط تولید زیره میسازد. هر پنج مورد قابل پیشگیری است و هیچکدام به تجهیز گرانتر نیاز ندارد. فقط یک روال ساده لازم است که هر شیفت اجرا شود. فهرست زیر را روی دیوار کارگاه بزنید تا اپراتور بداند کدام مورد بیشترین هزینه را ساخته است. تجربهٔ خطوط تولید نشان میدهد خطای اول و چهارم پرهزینهتریناند. خطای اول ضایعات ابتدای شیفت را میسازد و خطای چهارم، عیب را بیسروصدا به کل بچ منتقل میکند.
۱. قالب سرد در شروع شیفت: اولین قطعات معمولاً ضایعات هستند؛ گرمکردن قالب پیش از تزریق، ضایعات ابتدای شیفت را حذف میکند.
۲. نادیدهگرفتن رطوبت مواد: پلیال مرطوب، فوم با حباب درشت و سطح نامناسب میدهد.
۳. تنظیم تجربی نسبت اختلاط: بدون دیتاشیت، نتیجه در هر بچ متفاوت است و عیبیابی را غیرممکن میکند.
۴. فرسایش پمپ بدون سرویس: نسبت اختلاط بیسروصدا تغییر میکند؛ عیب در محصول ظاهر میشود، نه در دستگاه.
۵. بزرگکردن تعداد رنگ بدون نیاز بازار: سرمایه را قفل میکند و نگهداری را پیچیده میسازد.
عوامل مؤثر بر قیمت
قیمت این دستگاه یک عدد ثابت نیست. به ساختار، تعداد ایستگاه، تعداد رنگ، یک یا دو دانسیته، نوع پمپ و سطح اتوماسیون بستگی دارد. بازهٔ بازار گسترده است و مقایسهٔ دو استعلام بدون دانستن این موارد بیمعناست. منطق قیمتگذاری و مقایسهٔ کلاسهای دستگاه را در مقالهٔ قیمت دستگاه تزریق فوم صنعتی آوردهایم. برای برآورد اختصاصی، شش مورد بخش بعد را اعلام کنید. پاسخ دقیقتر و سریعتر میگیرید.
چه اطلاعاتی برای استعلام لازم است
شش مورد زیر حداقل اطلاعاتی است که برای پیشنهاد مدل لازم است. اگر همه را یکجا بفرستید، رفتوبرگشت ایمیل و واتساپ حذف میشود. عکس قالب هم کمک زیادی میکند. ابعاد و وزن قطعه را دقیق بنویسید، نه تقریبی. توان برق کارگاه را هم فراموش نکنید. بسیاری از تأخیرهای نصب از همین یک مورد میآید. نوع محصول هم مشخص کنید: زیره، کفی یا هر دو.
۱. نوع محصول: زیره، کفی یا هر دو
۲. ابعاد و وزن قطعه
۳. تعداد رنگ موردنیاز
۴. یک دانسیته یا دو دانسیته
۵. تیراژ روزانه و تعداد شیفت
۶. فضای نصب و توان برق موجود
چرا البرز ماشین پاسارگاد
البرز ماشین پاسارگاد از سال ۱۳۸۵ در حوزهٔ ماشینآلات تزریق پی یو فعال است. طراحی هر دستگاه بر اساس قالب و محصول واقعی مشتری انجام میشود. کاتالوگ فقط نقطهٔ شروع است، نه پایان کار. پیش از تحویل، امکان تست تزریق با فرمولاسیون خودتان وجود دارد. اگر نتیجه مطابق انتظار نبود، تنظیمات اصلاح میشود. گارانتی ۱۸ ماه و خدمات پس از فروش تا ۲۰ سال، تعهد کتبی شرکت است.
- شمارهٔ ثبت ۴۷۰۷۰۹ و شناسهٔ ملی ۱۴۴۰۰۴۸۳۷۸۸۰
- گواهینامهٔ DNA اتریش و CTL آلمان
- آموزش راهاندازی و تنظیم پارامترها همراه تحویل
- تأمین قطعات مصرفی مانند نازل و شلنگ گرم در طول پشتیبانی
- مسیر ساخت دستگاه تزریق فوم سفارشی برای محصولات خارج از الگوهای استاندارد
پرسشهای متداول
آیا دستگاه برای کارگاه کوچک هم اقتصادی است؟
بله. مدلهای کماستگاه با همان دقت پمپ دندهای و همان سیستم کنترل ساخته میشوند. چیزی که کوچک میشود، تعداد ایستگاه و ظرفیت است، نه کیفیت تزریق. سرمایهگذاری باید با تیراژ واقعی همخوان باشد، نه با تیراژ آرمانی. اگر تیراژ امروز شما پایین است، مدل کوچکتر بخرید و بعداً ایستگاه اضافه کنید. خرید مدل بزرگ برای تیراژی که هنوز وجود ندارد، سرمایه را بیدلیل قفل میکند.
چند رنگ واقعاً لازم دارم؟
به تعداد طرحهای فعال بازار شما بستگی دارد، نه به فهرست توانایی دستگاه. هر رنگ اضافه یک مدار مواد مستقل و هزینهٔ نگهداری جداگانه دارد. اگر امروز فقط یک طرح میفروشید، مدل تکرنگ کافی است. مدل دورنگ برای اکثر تولیدکنندگان زیره کفش نقطهٔ تعادل است. چهاررنگ و هشترنگ برای تولیدکنندگانی است که سفارش چندرنگ پیوسته دارند. ظرفیت بیاستفاده، فقط هزینهٔ نگهداری اضافه میسازد.
زمان تحویل چقدر است؟
به ساختار و میزان سفارشیسازی بستگی دارد. مدل استاندارد زودتر آماده میشود و مدل روتاری با چند ایستگاه و چند رنگ، زمان ساخت بیشتری میخواهد. بازهٔ دقیق در تماس اول و پس از بررسی قالب اعلام میشود. پیشپرداخت، سفارش را وارد صف تولید میکند. برای اینکه انتظار کوتاهتر شود، مشخصات را کامل و یکجا بفرستید. استعلام ناقص، بیشترین تأخیر را میسازد. اگر زمان نصب برای شما حساس است، همین را در تماس اول بگویید تا ترتیب تولید تنظیم شود.
مدل مناسب خط خود را انتخاب کنید
ساختار موردنظر، تعداد رنگ، تعداد دانسیته و تیراژ روزانه را بگویید. بر اساس همان چهار مورد، مدل متناسب پیشنهاد میشود. اگر قالب موجود دارید، عکس یا نقشهٔ آن را هم بفرستید. پاسخ اولیه در همان روز کاری داده میشود. مشاورهٔ فنی رایگان است و به خرید مشروط نیست. برای بازدید نمونهٔ دستگاه هم میتوانید وقت بگیرید. تماس با شمارهٔ زیر سریعترین راه است.