تماس فوری
طراحی پرس ضربهای طبق سفارش در پرسسازی حیدری
در بسیاری از خطوط تولید، انتخاب یک دستگاه آماده از میان مدلهای موجود پاسخگوی همه نیازها نیست. ابعاد قطعه، نوع عملیات، جنس و ضخامت ورق، تیراژ تولید، نوع قالب و فضای کارگاه میتوانند از یک پروژه تا پروژه دیگر تفاوت زیادی داشته باشند. در چنین شرایطی، طراحی پرس ضربهای طبق سفارش راهکاری است برای ساخت دستگاهی که مشخصات آن با نیاز واقعی خط تولید هماهنگ باشد.
در پرسسازی حیدری، طراحی و ساخت پرس ضربهای میتواند با بررسی نیازهای فنی مشتری آغاز شود؛ از انتخاب تناژ و ابعاد میز گرفته تا تعیین کورس، تعداد ضربه در دقیقه، نوع بدنه و تجهیزات کنترلی. هدف از طراحی سفارشی این است که دستگاه با قطعه و قالب موردنظر سازگار باشد و در محدودهای کار کند که برای تولید، ایمنی و نگهداری قابلقبول است.
پرس ضربهای چیست؟
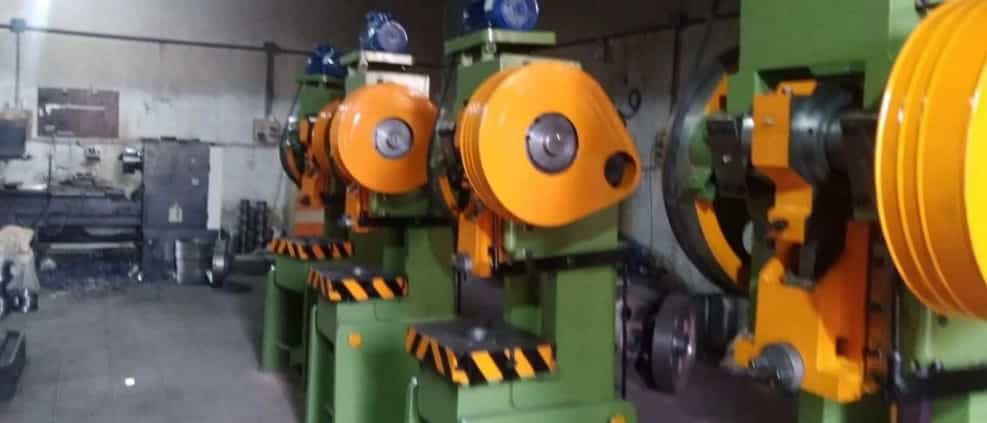
پرس ضربهای که با نام پرس مکانیکی نیز شناخته میشود، دستگاهی است که حرکت دورانی موتور را به حرکت رفتوبرگشتی رام تبدیل میکند. رام، سنبه یا بخش متحرک دستگاه را به حرکت درمیآورد و با نزدیکشدن به قالب، عملیاتی مانند برش، پانچ، خمکاری یا شکلدهی ورق را انجام میدهد.
در بسیاری از پرسهای ضربهای، این تبدیل حرکت به کمک سازوکارهایی مانند میللنگ یا مکانیزمهای مکانیکی مشابه انجام میشود. ویژگی مهم این دستگاه، امکان اجرای چرخههای سریع و تکرارشونده است؛ به همین دلیل پرس ضربهای در کارگاهها و خطوط تولید قطعات فلزی کاربرد دارد.
عملکرد مناسب پرس، تنها به توان موتور یا عدد تناژ وابسته نیست. هماهنگی میان سازوکار انتقال نیرو، بدنه، رام، میز، قالب، سرعت کاری و سیستم کنترل نیز اهمیت دارد. به همین دلیل، در طراحی پرس ضربهای طبق سفارش باید کل فرایند تولید بررسی شود، نه فقط یک مشخصه از دستگاه.
طراحی طبق سفارش چه معنایی دارد؟
طراحی طبق سفارش یعنی دستگاه بر اساس اطلاعات و محدودیتهای یک کاربرد مشخص طراحی یا پیکربندی شود. در این روش، پیش از ساخت، نیازهای تولیدی مشتری بررسی میشوند تا مشخص شود چه نوع پرس، چه ظرفیتی و چه تجهیزاتی برای انجام عملیات موردنظر مناسبتر است.
طراحی سفارشی میتواند شامل موارد زیر باشد:
- تعیین تناژ متناسب با عملیات و قالب
- انتخاب نوع بدنه، مانند C-Frame یا H-Frame، در صورت تناسب با کاربرد
- تعیین ابعاد میز و فضای کاری
- انتخاب کورس و ارتفاع بسته موردنیاز
- بررسی سرعت تولید و تعداد ضربه در دقیقه
- هماهنگکردن دستگاه با قالب و روش تغذیه قطعه
- پیشبینی تجهیزات کنترلی و حفاظتی
- در نظر گرفتن محدودیتهای فضای نصب و زیرساخت کارگاه
همه این موارد باید پس از بررسی فنی مشخص شوند. برای مثال، نمیتوان بدون دانستن نوع عملیات و مشخصات قالب، یک تناژ یا سرعت ثابت را برای همه مشتریان توصیه کرد.
چه زمانی پرس ضربهای سفارشی لازم است؟
۱. وقتی قالب با ابعاد استاندارد دستگاه سازگار نیست
برخی قالبها به میز بزرگتر، دهانه بازتر یا ارتفاع کاری متفاوت نیاز دارند. اگر دستگاه فضای کافی برای نصب و تنظیم قالب فراهم نکند، ممکن است بهرهبرداری از آن دشوار یا حتی ناممکن شود. در طراحی سفارشی، ابعاد قالب و روش نصب آن از ابتدا بررسی میشوند.
۲. وقتی فرایند تولید به تناژ مشخصی نیاز دارد
تناژ موردنیاز باید بر اساس نوع عملیات، جنس و ضخامت قطعه، شکل قالب و شرایط تولید تعیین شود. انتخاب دستگاه با تناژ کمتر از نیاز میتواند به افت کیفیت، فشار بیش از حد به دستگاه یا آسیب به قالب منجر شود. انتخاب تناژ بسیار بالاتر از نیاز نیز ممکن است هزینه اولیه و مصرف انرژی را بدون ضرورت افزایش دهد.
۳. وقتی فضای کارگاه محدود یا نامتعارف است
در بعضی کارگاهها، ارتفاع سقف، عرض مسیر ورود دستگاه یا محل استقرار خط تولید محدودیت ایجاد میکند. طراحی طبق سفارش میتواند این محدودیتها را در جانمایی، ابعاد کلی و نحوه نصب دستگاه لحاظ کند. بررسی مسیر حمل، دسترسی برای تعمیرات و فضای کار اپراتور نیز مهم است.
۴. وقتی دستگاه باید با خط تولید موجود هماهنگ شود
اگر پرس قرار است در کنار فیدر، نوار نقاله، تجهیزات تغذیه ورق یا ایستگاههای دیگر کار کند، هماهنگی ارتفاع، سرعت و روش کنترل اهمیت پیدا میکند. اطلاعات خط تولید باید پیش از طراحی در اختیار سازنده قرار گیرد تا امکان ادغام دستگاه بررسی شود.
۵. وقتی شرایط تولید ویژگی خاصی دارد
تولید قطعات کوچک و دقیق، قطعات بزرگ، تیراژ بالا یا کار با قالبهای خاص، الزامهای متفاوتی ایجاد میکند. بررسی نوع عملیات و شرایط کاری کمک میکند دستگاه بر اساس کاربرد واقعی انتخاب شود، نه صرفاً براساس یک مدل عمومی.
اطلاعات لازم برای طراحی پرس ضربهای طبق سفارش
هرچه اطلاعات اولیه کاملتر باشد، امکان بررسی و پیشنهاد فنی دقیقتر خواهد بود. برای شروع طراحی، بهتر است مشتری موارد زیر را آماده کند:
- نوع عملیات: برش، پانچ، خمکاری یا شکلدهی
- نقشه یا نمونه قطعه
- جنس و ضخامت ماده اولیه
- ابعاد قطعه و محدوده کاری قالب
- وزن، ابعاد و مشخصات قالب
- تناژ تقریبی موردنیاز، اگر از قبل محاسبه شده باشد
- تیراژ تولید و مدتزمان کارکرد روزانه
- سرعت موردنیاز یا زمان چرخه تولید
- ابعاد محل نصب و محدودیتهای ارتفاع یا دسترسی
- مشخصات برق و زیرساخت کارگاه
- تجهیزات جانبی موردنیاز، مانند فیدر یا محافظ
- الزامات ایمنی و استانداردهای داخلی مجموعه
اگر تناژ موردنیاز مشخص نیست، ارائه نقشه قطعه، اطلاعات ماده اولیه و جزئیات عملیات میتواند به بررسی اولیه کمک کند. محاسبه نهایی باید با توجه به کاربرد و مشخصات واقعی قالب انجام شود.
مراحل طراحی و ساخت پرس ضربهای سفارشی
مرحله اول: شناخت فرایند تولید
در نخستین مرحله، باید مشخص شود دستگاه قرار است چه کاری انجام دهد. عبارتهایی مانند «پرس ورق» یا «پرس قطعه» بهتنهایی برای طراحی کافی نیستند. نوع عملیات، شکل قطعه، ماده اولیه و روش قرارگیری آن در قالب باید روشن باشد.
برای مثال، نیازهای پرس مورد استفاده برای پانچ قطعات کوچک ممکن است با دستگاهی که برای شکلدهی قطعات بزرگ به کار میرود، متفاوت باشد. همچنین تعداد ضربه در دقیقه، زمان تنظیم قالب و شیوه تغذیه قطعه میتوانند در انتخاب دستگاه اثر بگذارند.
مرحله دوم: بررسی قالب و قطعه
قالب یکی از اجزای اصلی فرایند پرسکاری است و مشخصات آن بر انتخاب دستگاه اثر میگذارد. ابعاد قالب، ارتفاع بسته، روش بستن، موقعیت مرکز بار و نحوه ورود و خروج قطعه باید بررسی شوند.
اگر قالب موجود است، ارائه نقشه یا مشخصات آن به سازنده مفید خواهد بود. اگر قالب هنوز ساخته نشده، باید اطلاعات اولیه قطعه و فرایند در دسترس باشد تا ابعاد فضای کاری دستگاه با نیاز تولید هماهنگ شود.
مرحله سوم: انتخاب تناژ
تناژ باید با نیاز واقعی عملیات تناسب داشته باشد. در محاسبه آن، عواملی مانند جنس و ضخامت ورق، طول برش، تعداد نقاط پانچ، هندسه قطعه و ویژگیهای قالب نقش دارند. برای بعضی عملیات، نیروی لازم تنها بخشی از مسئله است و ظرفیت دستگاه در موقعیتهای مختلف کورس نیز باید بررسی شود.
انتخاب تناژ نباید بر اساس حدس یا مقایسه با دستگاهی که کاربرد متفاوتی دارد انجام شود. ارائه نقشه قطعه و اطلاعات ماده اولیه، امکان برآورد فنی مناسبتری را فراهم میکند.
مرحله چهارم: تعیین ساختار و ابعاد دستگاه
پس از شناخت فرایند، ساختار دستگاه، ابعاد میز، دهانه، ارتفاع کاری و فضای دسترسی تعیین میشوند. انتخاب نوع فریم به نوع عملیات، اندازه قالب، مسیر ورود قطعه و نیاز به دسترسی از اطراف دستگاه بستگی دارد.
برای نمونه، برخی کاربردها به دسترسی آسان از جلو نیاز دارند، در حالی که برای برخی قالبها یا قطعات، پایداری و ساختار متفاوتی اولویت دارد. انتخاب نهایی باید بر پایه نقشه و شرایط نصب انجام شود.
مرحله پنجم: تعیین سازوکار و مشخصات حرکتی
ویژگیهایی مانند کورس، سرعت حرکت، تعداد ضربه در دقیقه و نحوه کنترل چرخه باید با فرایند تولید هماهنگ باشند. سرعت بالاتر همیشه به معنای تولید بهتر نیست؛ کیفیت قطعه، عمر قالب، شیوه تغذیه و ایمنی اپراتور نیز باید در نظر گرفته شود.
مرحله ششم: پیشبینی تجهیزات کنترلی و حفاظتی
پرس ضربهای به دلیل نیرو و حرکت سریع، نیازمند توجه جدی به ایمنی است. تجهیزات حفاظتی باید با نوع دستگاه، روش بهرهبرداری و الزامات محل کار هماهنگ باشند. نوع کنترل، توقف اضطراری، حفاظ ناحیه کاری و سایر تمهیدات باید در مرحله طراحی بررسی شوند.
انتخاب و نصب تجهیزات حفاظتی باید توسط افراد متخصص و مطابق مقررات و استانداردهای قابلاعمال انجام شود. هیچ تجهیز کنترلی جایگزین آموزش اپراتور، روش کار ایمن و بازرسی منظم نیست.
مرحله هفتم: ساخت، مونتاژ و بررسی عملکرد
پس از نهاییشدن مشخصات، ساخت و مونتاژ دستگاه انجام میشود. پیش از بهرهبرداری، لازم است عملکرد بخشهای اصلی، حرکت رام، سیستم کنترل، توقف دستگاه و نصب قالب بررسی شوند. معیارهای آزمون و تحویل بهتر است متناسب با سفارش و بهصورت روشن میان خریدار و سازنده توافق شوند.
اجزای مهم پرس ضربهای
بدنه یا فریم
بدنه، ساختار اصلی دستگاه است و بارهای ناشی از عملیات پرسکاری را تحمل میکند. طراحی، ابعاد و کیفیت ساخت فریم باید با ظرفیت و نوع کار دستگاه متناسب باشد. انتخاب شکل بدنه نیز بر دسترسی به قالب و فضای کاری اثر میگذارد.
موتور و انتقال نیرو
موتور انرژی لازم برای حرکت دستگاه را فراهم میکند و اجزای انتقال نیرو آن را به سازوکار حرکت رام منتقل میکنند. انتخاب این بخشها باید با سرعت کاری، چرخه تولید و مشخصات دستگاه سازگار باشد.
میللنگ یا سازوکار حرکتی
این بخش حرکت دورانی را به حرکت رفتوبرگشتی تبدیل میکند. دقت ساخت و هماهنگی آن با سایر اجزای دستگاه در عملکرد یکنواخت و قابلاعتماد پرس اهمیت دارد.
رام و میز پرس
رام بخش متحرکی است که ابزار بالایی یا سنبه به آن متصل میشود. میز پرس نیز محل نصب قالب پایینی است. ابعاد، استحکام و نحوه تنظیم این قسمتها باید با قالب و قطعه موردنظر مطابقت داشته باشد.
کلاچ و ترمز
در دستگاههایی که از این سازوکارها استفاده میکنند، کلاچ و ترمز در کنترل چرخه و توقف حرکت نقش دارند. وضعیت این اجزا باید در بازرسیهای دورهای بررسی شود و تعمیر یا تنظیم آنها به افراد مجرب سپرده شود.
سیستم کنترل
سیستم کنترل، نحوه راهاندازی و بهرهبرداری از دستگاه را مدیریت میکند. طراحی کنترل باید با روش تولید و سطح اتوماسیون موردنیاز هماهنگ باشد و امکان استفاده ایمن و روشن را برای اپراتور فراهم کند.
مزایای انتخاب پرس متناسب با سفارش
تناسب بهتر دستگاه با قطعه و قالب
وقتی ابعاد و ویژگیهای دستگاه از ابتدا با قالب و قطعه بررسی شوند، احتمال بروز ناسازگاری در زمان نصب و راهاندازی کاهش مییابد. این موضوع میتواند فرایند آمادهسازی تولید را سادهتر کند.
استفاده هدفمند از ظرفیت دستگاه
انتخاب تناژ متناسب کمک میکند دستگاه نه کمتر از نیاز فرایند باشد و نه بدون دلیل بیش از ظرفیت لازم انتخاب شود. این تصمیم باید بر پایه محاسبه فنی و اطلاعات واقعی گرفته شود.
هماهنگی با خط تولید
پرس سفارشی میتواند با جانمایی، روش تغذیه و الزامات خط تولید هماهنگ شود. این هماهنگی برای مجموعههایی که چند ایستگاه کاری دارند اهمیت زیادی دارد.
امکان پیشبینی تجهیزات موردنیاز
در زمان طراحی میتوان درباره نیاز به فیدر، حفاظ، ابزارهای نصب قالب یا تجهیزات جانبی تصمیمگیری کرد. مشخصکردن این نیازها پیش از ساخت، به برآورد دقیقتر هزینه و زمان تحویل کمک میکند.
کاهش ریسک تصمیمگیری بر اساس مشخصات ناقص
جلسه بررسی فنی و ثبت اطلاعات سفارش باعث میشود انتظار خریدار و مشخصات دستگاه روشنتر شوند. در نتیجه، احتمال اختلاف درباره ابعاد، ظرفیت یا تجهیزات موردنیاز کاهش مییابد.
پرس ضربهای برای چه صنایعی کاربرد دارد؟
پرسهای ضربهای در صورت انتخاب و تجهیز مناسب، میتوانند در کاربردهای گوناگون به کار روند؛ از جمله:
- قطعهسازی و شکلدهی ورقهای فلزی
- تولید قطعات و اتصالات فلزی
- عملیات پانچ و سوراخکاری
- تولید برخی قطعات لوازم خانگی
- ساخت قطعات فلزی مورد استفاده در صنایع خودروسازی
- تولید یراقآلات و قطعات صنعتی
- انجام عملیات برش یا خمکاری با قالب مناسب
کاربرد دقیق دستگاه به طراحی، تناژ، سرعت، قالب و تجهیزات جانبی آن وابسته است. بنابراین، فهرست کاربردها بهتنهایی برای انتخاب مدل کافی نیست.
تفاوت پرس ضربهای سفارشی با پرس هیدرولیک
پرس ضربهای و پرس هیدرولیک هر دو برای اعمال نیرو در فرایندهای تولیدی استفاده میشوند، اما شیوه عملکرد و ویژگیهای کاری آنها یکسان نیست.
پرس ضربهای معمولاً برای چرخههای تکراری و سرعت تولید بالاتر در عملیات مشخص مورد توجه قرار میگیرد. پرس هیدرولیک امکان کنترل متفاوتی بر فشار و حرکت ایجاد میکند و برای برخی عملیات که به کنترل نیرو یا زمان نگهداشتن فشار نیاز دارند مناسبتر است.
انتخاب میان این دو باید با توجه به نوع قطعه، قالب، تیراژ، سرعت، کنترل فرایند و الزامات ایمنی انجام شود. هیچکدام را نمیتوان بدون بررسی شرایط پروژه، بهطور مطلق مناسبتر دانست.
عوامل مؤثر بر قیمت طراحی و ساخت پرس ضربهای
قیمت پرس ضربهای سفارشی به مجموعهای از مشخصات فنی و اجرایی وابسته است. مهمترین عوامل عبارتاند از:
- تناژ و ابعاد دستگاه
- نوع و پیچیدگی سازوکار حرکتی
- اندازه میز، دهانه و کورس
- نوع مواد و قطعات بهکاررفته
- تجهیزات کنترلی و حفاظتی
- نیاز به فیدر یا تجهیزات جانبی
- سفارشیسازی برای قالب یا خط تولید
- هزینه نصب، راهاندازی و حمل
- شرایط گارانتی و خدمات توافقشده
برای دریافت پیشنهاد قیمت دقیق، بهتر است مشخصات قطعه، قالب، تناژ احتمالی و محدودیتهای محل نصب بهصورت یکجا ارائه شوند. مقایسه قیمتها نیز زمانی معنیدار است که مشخصات فنی و اقلام تحویلی در پیشنهادها یکسان باشند.

تولید پرسهای هیدرولیک در تناژ مختلف؛ راهکار مهندسی برای نیازهای متنوع صنعت
در دنیای تولیدات صنعتی، «قدرت کنترلشده» معنای موفقیت است. در حالی که پرسهای مکانیکی برای سرعت بالا شناخته میشوند، پرسهای هیدرولیک به دلیل دقت، انعطافپذیری و قابلیت اعمال فشار یکنواخت در تمام طول کورس، قهرمانِ بیرقیبِ شکلدهی فلزات، کشش عمیق و مونتاژ قطعات حساس هستند.
ما در پرسسازی حیدری معتقدیم که هر صنعت، الزامات مکانیکی خاص خود را دارد. یک تولیدکننده قطعات ظریف خودرو با نیازهای یک کارگاه تولید تجهیزات سنگین متفاوت است. به همین دلیل، رویکرد ما در ساخت پرسهای هیدرولیک، تولید انبوه نیست؛ بلکه «تولید پرسهای هیدرولیک در تناژ مختلف متناسب با نیاز صنعت شماست».
چرا پرسهای هیدرولیک انتخاب اول صنعت مدرن هستند؟
تفاوت اصلی پرسهای هیدرولیک با سایر دستگاههای شکلدهی در مکانیزم اعمال نیرو است. در این دستگاهها، فشار هیدرولیک از طریق سیلندرها و پمپها منتقل میشود که مزایای بینظیری به همراه دارد:
- نیروی کامل در کل مسیر: برعکس پرسهای مکانیکی که فقط در انتهای کورس به حداکثر قدرت میرسند، پرس هیدرولیک میتواند حداکثر تناژ خود را در هر نقطهای از کورس اعمال کند. این یعنی انعطاف در طراحی قالب.
- کنترل دقیق فشار و سرعت: امکان تنظیم دقیق فشارِ اعمالی به قطعه، باعث میشود قطعات پیچیده بدون ترکخوردگی یا تاببرداشتن تولید شوند.
- ایمنی بالا: سیستمهای حفاظتی در پرسهای هیدرولیک بسیار پیشرفتهتر هستند و ریسک آسیبدیدگی اپراتور یا شکستن قالب به حداقل میرسد.
- کاهش نویز و ارتعاش: این دستگاهها به مراتب نرمتر و کمصداتر از پرسهای ضربهای عمل میکنند که طول عمر قالب و محیط کارگاه را بهبود میبخشد.
تناژ مناسب؛ کلید بهینهسازی تولید
بسیاری از کارفرمایان در شروع کار با این چالش مواجهاند: «به چه تناژی نیاز داریم؟»
انتخاب تناژ اشتباه، یا باعث اتلاف هزینه (خرید دستگاه بیش از حد قوی) و یا باعث شکست پروژه (دستگاه ضعیف) میشود.
در پرسسازی حیدری، ما پرسهای هیدرولیک را در طیف وسیعی از تناژها طراحی و تولید میکنیم:
- پرسهای تناژ پایین (کمظرفیت): ایدهآل برای صنایع دقیق، الکترونیک، و تولید قطعات کوچک که به حساسیت و کنترل بسیار بالا نیاز دارند.
- پرسهای تناژ متوسط: پرکاربردترین رده برای صنایع قطعهسازی عمومی، لوازم خانگی و صنایع وابسته به خودرو.
- پرسهای تناژ بالا (سنگین): طراحیشده برای صنایع سنگین، کشش عمیق قطعات بزرگ و شکلدهی فولادهای آلیاژی سخت.
چرا پرسسازی حیدری؟ (تفاوت ما در ساختار)
ما در مجموعه پرسسازی حیدری، فقط یک ماشین تحویل نمیدهیم؛ ما یک راهکار مهندسی ارائه میکنیم. فرایند تولید ما در سه مرحله خلاصه میشود:
- آنالیز نیاز: بررسی دقیق ابعاد قطعه تولیدی، متریال (فولاد، آلومینیوم و…) و تیراژ تولید شما.
- طراحی مهندسی: محاسبه دقیق ابعاد میز، کورس موردنیاز، سرعتِ بازگشت و تناژ بهینه توسط تیم فنی ما.
- ساخت و تست: استفاده از بهترین متریال فولادی برای بدنه، پمپهای باکیفیت و سیستمهای کنترل مدرن (PLC).