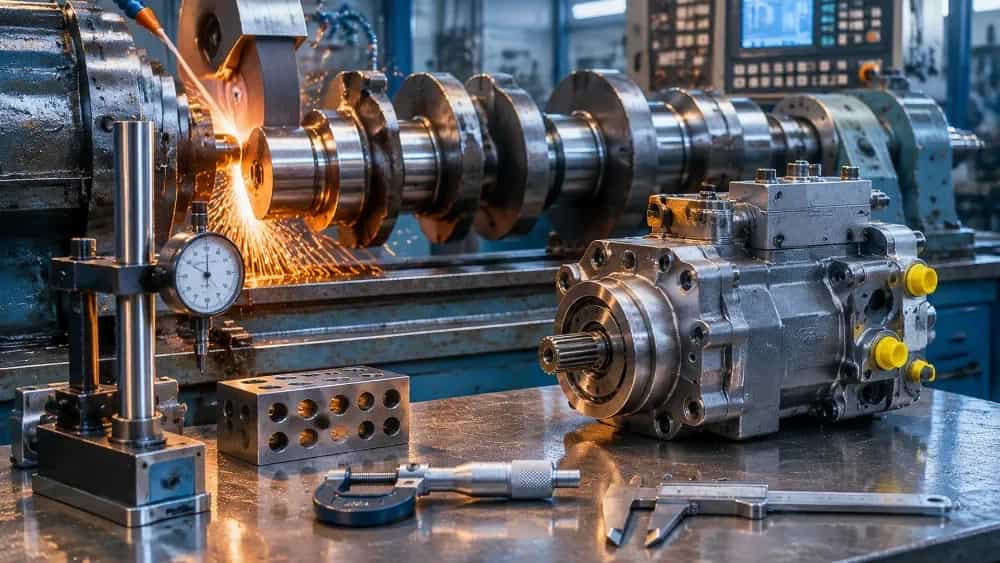
تعمیر قطعات ماشین آلات سنگین و صنعتی در تهران شامل فرآیند عیبیابی دقیق، مهندسی معکوس، تراشکاری سنگین و بازسازی متالورژیکی قطعات کلیدی هیدرولیک، پیشرانه و انتقال قدرت است که هزینه جایگزینی تجهیزات نو را تا ۷۰ درصد کاهش میدهد. در کارگاههای تخصصی تهران، قطعات فرسوده ماشینآلات راهسازی و خطوط تولید بهجای اسقاط، با آلیاژریزی تخصصی و تست هیدرواستاتیک به تلرانس استاندارد کارخانه بازمیگردند. این فرآیند حیاتی مانع از خواب بلندمدت پروژههای عمرانی و خطوط صنعتی در اثر کمبود قطعات یدکی اورجینال وارداتی میشود.
چالشهای بازسازی قطعات هیدرولیک و پیشرانه در کارگاههای تهران
در پروژههای عمرانی فعال در حاشیه تهران و معادن اطراف استان، استهلاک سیستمهای هیدرولیک بالاترین آمار توقف ماشینآلات را ثبت میکند. در بازرسیهای فنی کارگاهی روی بیلهای مکانیکی و بولدوزرهای تناژ بالا مشخص شده است که خرابی پمپهای هیدرولیک پیستونی اغلب به دلیل آلودگی روغن به ذرات میکرونی، شکستگی پیستونها یا ایجاد خطافتادگی روی سواشپلیت (Swash Plate) رخ میدهد. تعویض کامل این بلوکهای هیدرولیک با نرخ ارز کنونی و کمبود قطعات شرکتی معتبر در بازار، اقتصادی نیست.
فرآیند احیای این تجهیزات در کارگاههای تخصصی با لپینگ میکرونی، متالاسپری و سنگزنی بسیار دقیق انجام میشود. در بخش پیشرانههای دیزلی نیز گشاد شدن بوش سیلندر، سایش میللنگ و تاب برداشتن سرسیلندر از چالشهای مکرر هستند. اصلاح زاویه بادامکها و پولیش تخصصی سطوح میللنگ تا پولیش آینهای، امکان بازگشت موتور به فشار روغن اسمی را فراهم میسازد، مشروط بر آنکه تست تلرانس با ساعت اندیکاتور با دقت یکصدم میلیمتر صورت گیرد.
تکنیکهای پیشرفته در تعمیر پمپهای پیستونی و هیدرو موتورها
در عمل، بازسازی موفق هیدروموتورها و پمپهای هیدرولیک سنگین تنها وابسته به تعویض کاسهنمد یا اورینگ نیست؛ بلکه بازیابی گپ میکرونی بین سیلندر پیستون و بارل اهمیت بنیادین دارد. اعمال پوششهای نانوکامپوزیت و سنگزنی کاربیدی از متدهای نوین بهینهسازی سطوح سایشی در مهرسام صنعت به شمار میرود.
احیای شاسی، زیربندی و باکت ماشینآلات معدنی با جوشکاری تخصصی
فشارهای ضربهای در سنگشکنها و خاکبرداریهای سنگین سبب ترکهای مویی عمیق و خستگی ساختاری در فولاد شاسی، بازوها (Boom) و استیک (Stick) ماشینآلات میشود. بازسازی این قطعات نیازمند شناخت رفتار متالورژیکی فولادهای مقاوم به سایش مانند هاردوکس (Hardox) و ولدوکس (Weldox) است. اعمال جوشکاری معمولی روی این قطعات به دلیل ایجاد تنش پسماند، در کمتر از ۵۰ ساعت کاری به شکست مجدد فلز میانجامد.
مراحل تخصصی کار شامل شیارزنی دقیق با قوس کربن، پیشگرم کردن اصولی قطعه تا دمای تعریفشده آلیاژ و استفاده از الکترودهای تخصصی کمهیدروژن با استحکام کششی بالا است. همراستاسازی بازوهای آسیبدیده با جکهای هیدرولیک خطکشدار و عملیات تنشزدایی حرارتی پس از جوشکاری، تضمین میکند که بازوی بیل مکانیکی یا باکت لودر در شرایط شوکهای باربرداری معدنی، پایداری استاتیکی و دینامیکی خود را بدون اعوجاج حفظ کند.
استانداردهای جوشکاری سطحی ضدسایش (Hardfacing)
در قطعاتی نظیر لبه باکت، ناخنها و تیغههای گریدر، اجرای پوشش سخت ضدسایش به شیوه لایهنشانی جوشکاری با فیلرهای پایه کاربید کروم صورت میپذیرد تا نرخ فرسایش ساینده در مواجهه با خاکهای سیلیسی تا ۳ برابر کاهش یابد.
بورینگکاری و بازسازی نشیمنگاه پینها و بوشها بدون دمونتاژ کامل
یکی از گلوگاههای فنی که موجب لقی خطرناک اتصالات و فرسودگی بازوها میشود، گشاد شدن نشیمنگاه پینها و بوشهای دکل و باکت است. انتقال کامل شاسی یا بازوهای غولپیکر به کارگاه مرکزی تهران هزینههای حمل سنگین ترافیکی به همراه دارد. در این سناریو، اجرای عملیات لاینبورینگ پرتابل (Line Boring) مستقیم در محل یا کارگاه تخصصی، راهکار مهندسی پایدار است.
دستگاه لاینبورینگ با همراستاسازی دوار، ابتدا جوشکاری اتوماتیک داخل سوراخ را برای پر کردن ناحیه ساییدهشده انجام داده و بلافاصله با تیغچههای سرامیکی تراشکاری را تا رسیدن به قطر استاندارد و انطباق پرسی بوش اجرا میکند. این روش خطای عدم هممحوری پینها را به صفر میرساند، مانع از تحمیل بار نامتقارن بر سیلندرهای هیدرولیک میشود و عمر مفید پینهای فولادی سختکاریشده را افزایش میدهد.
مهندسی معکوس و ساخت چرخدندههای سنگین گیربکس و فاینال درایو
تحریمها و زنجیره تأمین فرسایشی واردات، دسترسی به چرخدندههای خورشیدی و رینگی گیربکسهای صنعتی، اکستروژن و فاینال درایو (Final Drive) ماشینهای سنگین را محدود کرده است. شکست دندهها یا پیتینگ (Pitting) شدید سطحی به معنای توقف کامل خط تولید کارخانجات یا از کار افتادن بولدوزر در پروژه خواهد بود.
مهندسی معکوس این قطعات نیازمند سه مرحله حیاتی است: کوانتومتری دقیق برای تعیین شناسنامه شیمیایی آلیاژ، مدلسازی سهبعدی محاسباتی برای تعیین مدول و پروفیل دندهها، و در نهایت عملیات حرارتی سختکاری سطحی مانند کربوریزاسیون یا نیتراسیون تا عمق مشخص. مهرسام صنعت با اجرای سختکاری القایی، لایه سطحی مقاوم به سایش همراه با مغزی چقرمه و جاذب ضربه را بر روی قطعات بازتولیدشده پیادهسازی میکند تا قطعه تحت بیشترین گشتاورهای پیچشی دچار ترک و بریدگی نشود.
کنترل کیفی، تست زیر بار و آزمونهای غیرمخرب قطعات صنعتی
یک قطعه مکانیکی یا هیدرولیکی تعمیرشده، پیش از نصب نهایی باید آزمونهای اعتبارسنجی کیفی را با موفقیت سپری کند. در خطوط تعمیرات صنعتی معتبر، تست عملکردی قطعات هیدرولیک بر روی استند تست (Test Bench) تحت فشار نامی و بیشینه صورت میپذیرد تا نشتی داخلی، دبی خروجی و پایداری دما تحت تنش پیوسته سنجیده شود.
علاوه بر آزمونهای عملکردی، سلامت ساختاری قطعات بازسازیشده فلزی با آزمونهای غیرمخرب (NDT) تأیید میشود. روشهایی نظیر تست ذرات مغناطیسی (MT) برای میللنگها و آزمون التراسونیک (UT) برای قطعات ضخیم فورج و شاسیهای جوشکاریشده، ریزترکهای پنهان زیرسطحی را پیش از وقوع فاجعه در فاز بهرهبرداری آشکار میسازد. صدور گزارش رسمی کنترل کیفیت بر مبنای این تستها، ریسک توقف پرهزینه ماشینآلات را در شیفتهای کاری فشرده خنثی میکند.
مولفه فنی | روش تعمیر سنتی و غیراصولی | رویکرد مهندسی مهرسام صنعت | نتیجه عملیاتی در پروژه |
بازسازی نشیمنگاه پین و بوش | پر کردن با جوش الکترود معمولی و سنگفرز دستی | جوشکاری دوار خودکار و لاینبورینگ دقیق CNC | جلوگیری از لقی نامتقارن، حذف سایش پین و کاهش هزینه تراش |
اصلاح میللنگ و شفتها | پولیش دستی و سنگزنی بدون محاسبه تلرانس دینامیکی | سنگزنی دقیق سنگین، نیتراسیون و بالانس ارتعاشی پویا | رفع نشتی روغن، تنظیم دقیق فشار یاتاقان و جلوگیری از بریدن میللنگ |
احیای پمپ هیدرولیک پیستونی | صرفاً تعویض کاسهنمد و لاستیکهای آببندی | سنگزنی کاربیدی، لپینگ سواشپلیت و اصلاح زاویه پیستون | بازیابی فشار کاری استاندارد تا ۳۵۰ بار و تثبیت راندمان مکانیکی |
جوشکاری ترکهای شاسی و بوم | جوشکاری فیلر معمولی بدون پیشگرم و آمادهسازی | پخزنی ریشهای، پیشگرم استاندارد، الکترود هیدروژنپایین E7018 | حذف تنشهای پسماند و ممانعت قطعی از شکست مجدد تحت بار سنگین |
اعتبارسنجی قطعات تعمیری | نصب مستقیم روی دستگاه بدون راستیآزمایی | تست غیرمخرب NDT و شبیهسازی تست فشار روی استند بار | تضمین کارکرد بیوقفه قطعه و جلوگیری از توقف پیشبینینشده خط |