بالانس فن غبارگیر در کارگاههای درودگری و برش امدیاف، فرآیند تصحیح توزیع جرمی نابالانس پروانه مکنده سانتریفیوژ از طریق بالانس دینامیکی در محل کارکرد است که نوسانات ارتعاشی را خنثی کرده و نویز آکوستیک ن ناشی از رزونانس را بیدرنگ تا بیش از ۷۰ درصد کاهش میدهد. تجمع غبار ریز، چسب رزین امدیاف و فرسایش نامتقارن تیغهها، جرم محوری پروانه را از تقارن خارج کرده و شفت را به لرزش میاندازند. رفع این عدمتعادل با روشهای آنالیز ارتعاشات و وزنه موازنهگذاری تخصصی، تنها روش علمی برای توقف جیغ ممتد و افت استهلاک بیرینگها بدون تعویض کلی سیستم داکت است.
ریشه صدای ناهنجار مکندههای نجاری؛ نابالانسی جرمی یا رزونانس آکوستیک؟
در بازدیدهای میدانی از خطوط تولید مصنوعات چوبی و کارگاههای خدماتی برش پیویسی و امدیاف، عمده تکنسینها تصور میکنند منشأ زوزه کرکننده مکندهها صرفاً گذر هوا درون لولههای گالوانیزه است. در عمل مشاهده شده که بالای ۸۰ درصد از نویز فرکانس پایین و ضربهای این تأسیسات، به دلیل لغزش شعاعی ناشی از نامتعادلی پروانه مکنده بوجود میآید.
ذرات گرد نئوپان و فیبر دانسیته متوسط (امدیاف) حامل رزینهای شیمیایی خشک هستند. این ذرات هنگام مکش با سرعت بالا به گوشههای پرههای رادیال یا بکوارد میچسبند. به محض کنده شدن تکهای از این جرم فشرده بر اثر ضربه قطعهچوب، تقارن مرکز جرم و مرکز گردش پروانه به هم میخورد. بردار نیروی گریز از مرکز ناشی از این عدم تقارن جرمی، مستقیماً به شفت، پولی و تسمه و در نهایت نشیمنگاه یاتاقان کوپل میشود. حاصل چنین پدیدهای، پدید آمدن لرزش دورانی با بسامد دور موتور است که کل بدنه ورق حلزونی را به یک بلندگوی دیافراگمی بزرگ تبدیل مینماید.
پیامدهای کارکرد مکنده نامتعادل فراتر از آلودگی صوتی
ادامه کارکرد یک فن سانتریفیوژ غبارگیر لرزان در محیط صنعتی، صرفاً تهدیدی برای شنوایی اپراتورهای ایستگاه برش نیست؛ زنجیرهای از خسارتهای سنگین مالی را کلید میزند.
فرسودگی سریع یاتاقانها و شکستگی شفت
نیروی نامتعادلی دینامیکی رابطه مستقیمی با مربع سرعت دورانی دارد. این یعنی با دو برابر شدن دور پروانه، بار ارتعاشی روی ساچمهها و رولرهای یاتاقان چهار برابر میشود. در این شرایط، لایه روغن یا گریس درون بیرینگ شکسته شده و تماس فلز با فلز رخ میدهد. پدیدهای که در مدت کوتاهی منجر به داغ شدن پوسته، قفل شدن بیرینگ و در موارد حادتر، بریدن کامل شفت حامل فن میگردد.
گسست اتصالات داکت و افت چشمگیر فشار استاتیک
لرزش مداوم ایجادشده در محفظه حلزونی فن به فلنجها، لرزهگیرهای برزنتی و کانالکشی سراسری کارگاه سرایت میکند. با پاره شدن رابطهای پارچهای و شل شدن پیچهای کوپلینگ، پدیده فرار هوا و نشتی فشار مکش رخ میدهد. در نتیجه این آسیب مکانیکی، ذرات معلق خطرناک خاک امدیاف در فضای استنشاقی پرسنل باقی مانده و دستگاه مکنده بازدهی واقعی خود را در سر تیغههای دورکن و سیانسی از دست میدهد.
رویکرد نوین؛ بالانس دینامیکی در محل (بدون دمونتاژ سانتریفیوژ)
تا سالها روال سنتی در صنف چوب بر این بود که با بروز ارتعاش، حلزونی غبارگیر را باز کرده، پروانه سنگین را به تراشکاریها میفرستادند تا روی مرغکهای دستی یا دستگاههای بالانس آفلاین مستقر شود. این شیوه هزینهبر چند ایراد ساختاری اساسی داشت: از کار افتادن کامل خط برش به مدت چند روز، تغییر شرایط بالانس هنگام بستن مجدد روی شفت کارگاهی، و ندیدن عوامل موثر مانند لنگی فولیها و لقی شاسی.
امروزه با بهکارگیری تجهیزات پرتابل پرسرعت، فرآیند موازنهسازی در شرایط نامی کارکرد و روی فونداسیون واقعی دستگاه انجام میشود. در این رویکرد، بالانس درجا بر اساس سنجش پاسخ واقعی سیستم نسبت به ارتعاش صورت میپذیرد که مزایای زیر را رقم میزند:
- مهار کامل ارتعاش متناسب با تلرانس مجاز استاندارد جهانی ISO 1940
- رفع اثر لنگی شفت، تسمهکشی نامیزان و خطای مونتاژ فولی به همراه عیب نابالانسی
- بازگشت سریع خطوط برش به چرخه تولید در کمتر از چند ساعت بدون توقف فعالیت سالن
- افزایش عمر مفید الکتروموتور از طریق برداشتن بار شعاعی اضافی از روی بلبرینگهای عقب و جلو
روششناسی گامبهگام مهار نوسان و صدا توسط تیم مهندس خلیلی
طبق بررسیهای فنی ما در پروژههای صنعتی متعددی که روی غبارگیرهای تیپ رادیال و فوروارد انجام دادهایم، اعمال بالانس میدانی موفق نیازمند پایش سیستماتیک بر اساس متدولوژی چهار مرحلهای است:
گام اول: آنالیز اولیه طیف ارتعاش و تفکیک خطا
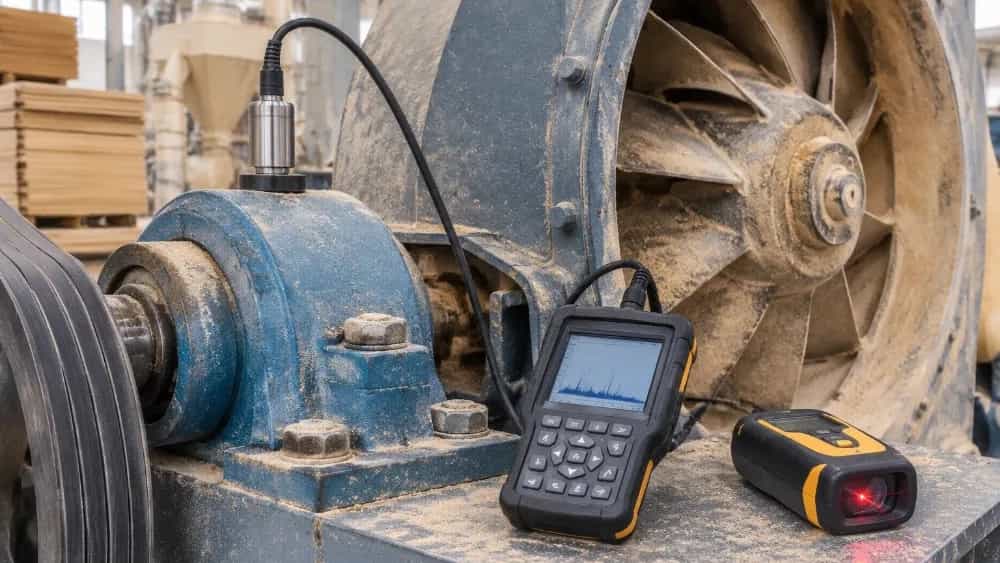
پیش از هر اقدام وزنی، سنسورهای پیزوالکتریک روی نقاط حساس نشیمنگاه شفت سوار میشوند. با خوانش طیف فرکانسی (FFT)، میزان مشارکت فرکانس 1X (نابالانسی جرمی) از سایر خرابیها نظیر نامیزانی هممحوری (Misalignment)، عیوب تسمه یا لقی فونداسیون تفکیک میگردد تا از تصحیح اشتباه جلوگیری شود.
گام دوم: دادهبرداری فاز و نصب وزنه آزمایشی (Trial Weight)
با بهرهگیری از تاکومتر نوری، سرعت زاویهای و فاز پروانه علامتگذاری میشود. سپس تکنسین با اضافه کردن یک وزنه آزمایشی با جرم دقیقاً محاسبهشده روی یکی از بالکها، تغییر بردار فاز و دامنه لرزش را ثبت نموده و ضریب تأثیر مکانیکی سازه را ارزیابی میکند.
گام سوم: محاسبه و جوشکاری وزنه اصلاحی نهایی
نرمافزار تحلیلی متصل به دستگاه، زاویه هندسی دقیق و گرم مورد نیاز وزنه تصحیح را استخراج میکند. وزنه فولادی نهایی متناسب با ضخامت پروانه ساخته شده و با جوشکاری حرفهای بدون تغییر خواص متالورژیکی ورق، روی شعاع بهینه مهار میگردد.
گام چهارم: آزمون پایانی و تأیید ثبت دسیبل صوت
پس از جوشکاری وزنه تعادل، سیستم مجدداً روشن شده و ارتعاش کلی بر حسب میلیمتر بر ثانیه RMS اندازهگیری میشود تا با حدود جدول استانداردهای ارتعاشی مطابقت یابد. همچنین افت تراز صدای محیطی با صداسنج اندازهگیری شده و کارایی کامل فن ثبت میگردد.
الزامات نگهداری پیشگیرانه پس از بالانس در محیطهای پرگردوغبار
رسیدن به دامنه ارتعاش مجاز و کارکرد ساکت فن، پایان کار نیست؛ پروانههای مکنده صنایع صفحه و مبلمان در معرض مداوم هوای آلوده قرار دارند. برای جلوگیری از عود مجدد عارضه و تداوم کارکرد بیصدا، پیادهسازی این اقدامات الزامی است:
- تمیزکاری دورهای حوضچه حلزونی و پروانهها پیش از چسبیدن لایههای ضخیم رزینی
- بررسی دورهای کشش تسمهها جهت پیشگیری از سر خوردن و فرکانسهای کوپلینگ اشتباه
- استفاده از گریس نسوز با پایه مرغوب طبق برنامه زمانبندی ساعات کاری در بلبرینگها
- کنترل استحکام لرزهگیرهای لاستیکی تعبیهشده زیر پایه شاسی الکتروموتور و دمنده