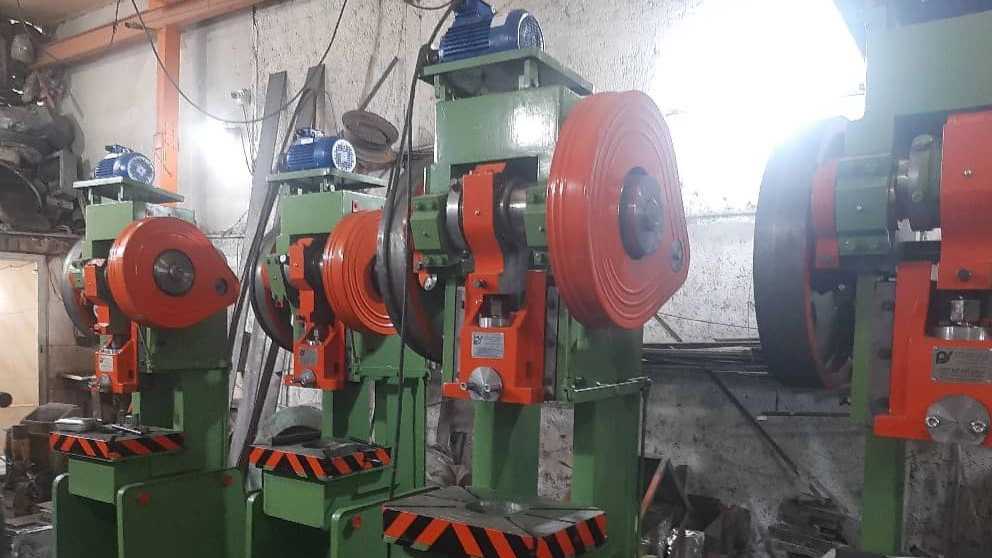
برجهای مخابراتی از مجموعهای از قطعات فولادی تشکیل میشوند که باید مطابق نقشه طراحی، با ابعاد مشخص و قابلیت مونتاژ مناسب تولید شوند. صفحات اتصال، نبشیها، ورقهای تقویتی و قطعات نگهدارنده از جمله اجزایی هستند که در ساخت این سازهها کاربرد دارند. در بسیاری از این قطعات، محل و اندازه سوراخها اهمیت زیادی دارد؛ زیرا اتصال نهایی معمولاً با پیچومهره انجام میشود و هرگونه اختلاف ابعادی میتواند فرایند مونتاژ را دشوار کند.
در چنین شرایطی، انتخاب پرس ضربهای مناسب تولید اتصالات برج مخابراتی میتواند به بهبود سرعت عملیات پانچ، تکرارپذیری ابعاد و مدیریت هزینههای ساخت کمک کند. البته انتخاب دستگاه باید براساس نوع قطعه، ضخامت فولاد، تعداد سوراخها و حجم سفارش انجام شود؛ زیرا همه قطعات برج مخابراتی با یک روش یا یک ظرفیت پرس تولید نمیشوند.
برای مثال، پانچ سوراخ روی یک ورق اتصال تخت با پانچکاری روی نبشی فولادی، از نظر نحوه نگهداری قطعه، دسترسی ابزار و احتمال تغییر شکل یکسان نیست. بنابراین، پیش از خرید دستگاه باید مشخص شود کدام قطعات قرار است تولید شوند و چه مقدار از فرایند به پانچکاری اختصاص دارد.
اگر قصد راهاندازی یا توسعه خط تولید اتصالات فلزی را دارید، میتوانید برای بررسی اطلاعات تجهیزات صنعتی به وب سایت مراجعه کنید و پیش از تصمیمگیری، نیازهای واقعی کارگاه خود را مشخص کنید.
پرس ضربهای در تولید اتصالات برج مخابراتی چه کاربردی دارد؟
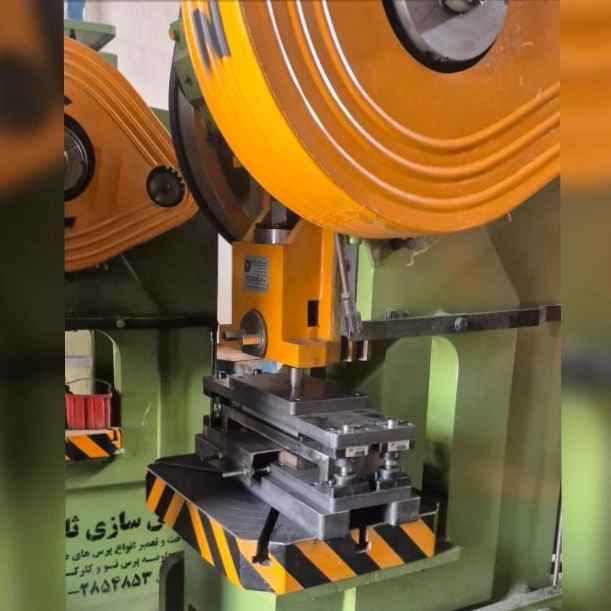
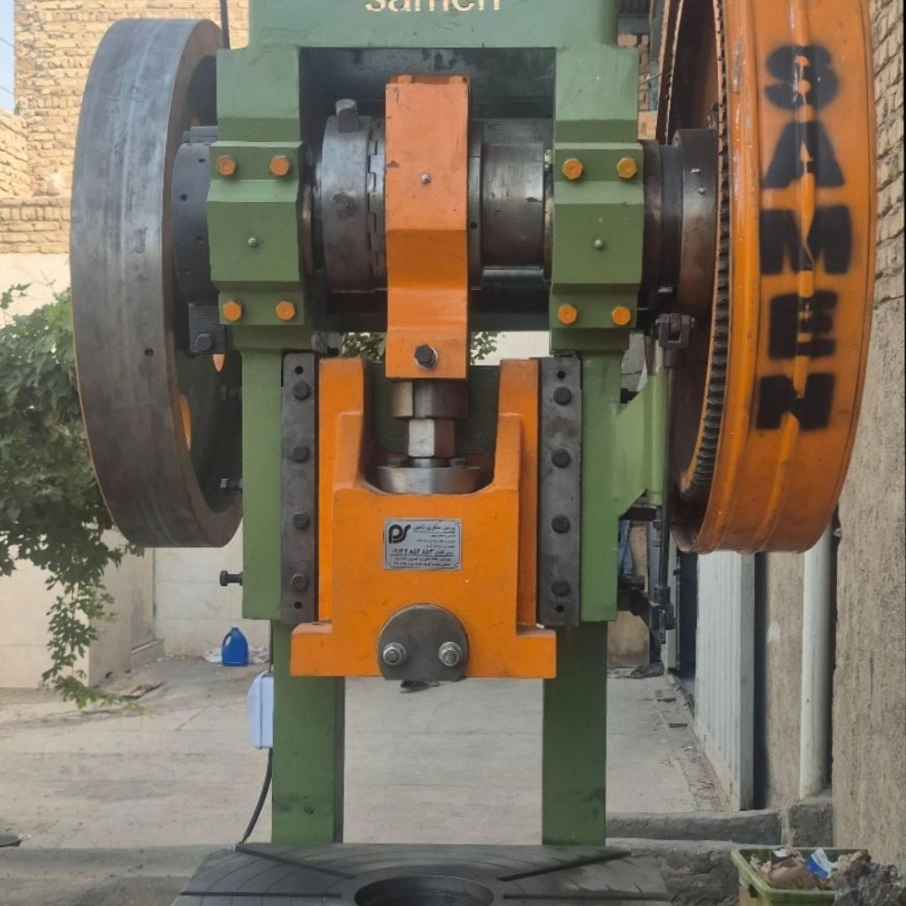
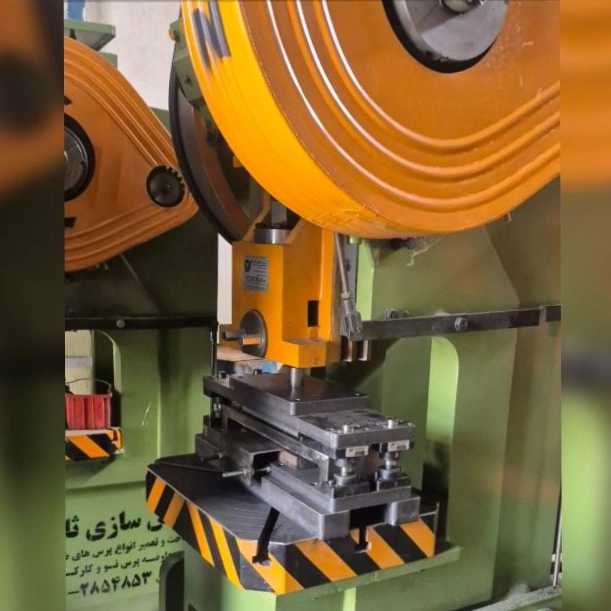
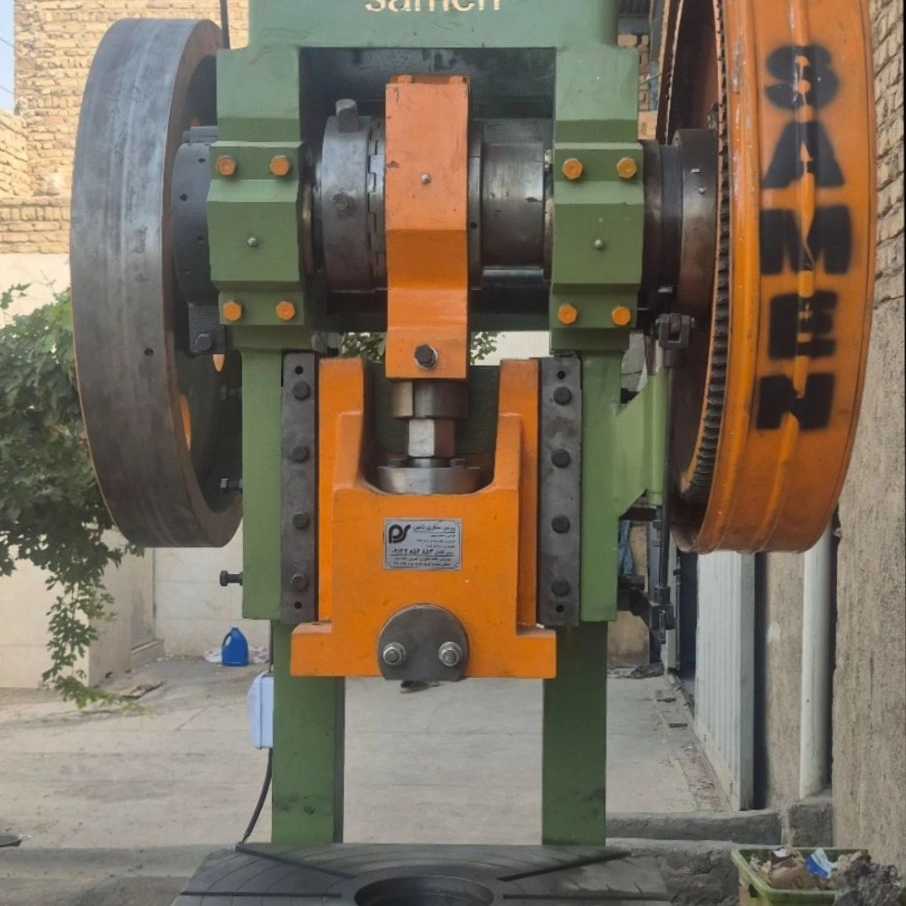
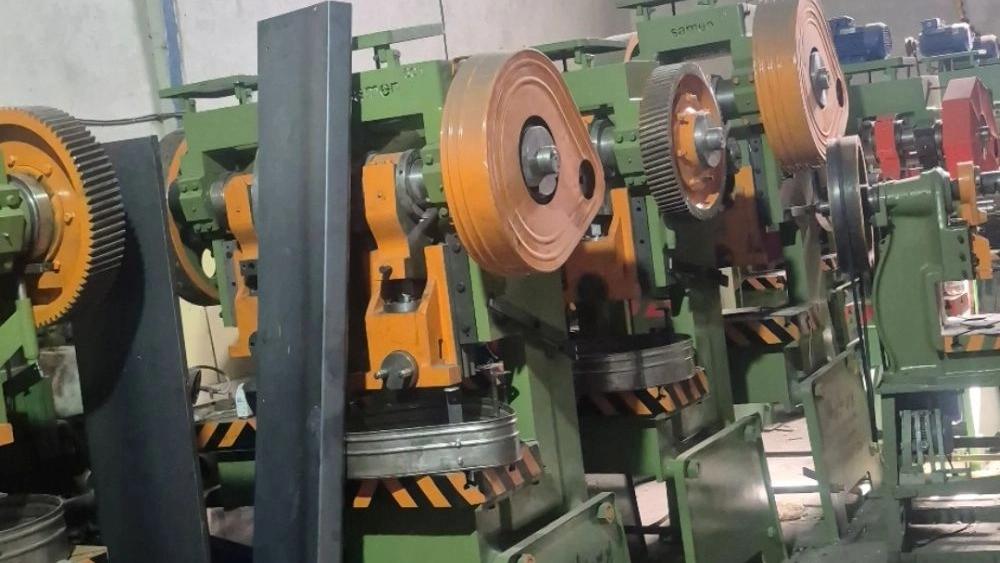
پرس ضربهای دستگاهی صنعتی است که با اعمال نیروی مکانیکی، عملیات مشخصی را روی قطعه کار انجام میدهد. در مدلهای مکانیکی، حرکت موتور از طریق سازوکار انتقال قدرت به حرکت رفتوبرگشتی بخش متحرک دستگاه تبدیل میشود. قالب نصبشده روی دستگاه نیز عملیات موردنظر را روی ورق یا قطعه فلزی اجرا میکند.
در تولید اتصالات برج مخابراتی، پرس متناسب با طراحی قالب میتواند برای برخی عملیات پانچ، سوراخکاری به روش برشی و شکلدهی محدود استفاده شود. نوع عملیات مجاز به مشخصات دستگاه، قالب و جنس قطعه بستگی دارد.
مهمترین کاربردهای این دستگاه عبارتاند از:
- ایجاد سوراخهای پیچ روی صفحات اتصال فولادی
- پانچ سوراخهای تکراری روی قطعات ورقی
- آمادهسازی برخی قطعات فلزی برای مونتاژ
- تولید تکراری قطعات همشکل در تیراژ بالا
- کاهش وابستگی به عملیات دستی در فرآیندهای مناسب
بااینحال، برای قطعات ضخیم، فولادهای پرمقاومت یا عملیات دارای نیروی بالا، باید ظرفیت واقعی دستگاه و سازگاری آن با فرایند بهدقت بررسی شود. در بعضی کاربردها، دستگاه پانچ هیدرولیک یا خط پانچ و برش کنترلشونده میتواند انتخاب مناسبتری باشد.
بنابراین، پرس ضربهای مناسب تولید اتصالات برج مخابراتی باید براساس مشخصات قطعه انتخاب شود، نه صرفاً بر اساس قدرت اسمی یا قیمت دستگاه.
مهمترین قطعات برج مخابراتی که به پانچ دقیق نیاز دارند
اتصالات فلزی برج مخابراتی باید با نقشههای فنی و الزامات پروژه مطابقت داشته باشند. هر قطعه ممکن است تعداد، قطر و الگوی متفاوتی از سوراخها داشته باشد؛ به همین دلیل، نوع تجهیزات تولیدی باید با تنوع قطعات هماهنگ شود.
صفحات اتصال فولادی
صفحات اتصال برای پیوند دادن اعضای مختلف سازه به یکدیگر استفاده میشوند. محل سوراخها باید مطابق نقشه باشد تا پیچها بدون نیاز به اصلاحهای غیرمجاز در موقعیت مناسب قرار بگیرند.
نبشیهای سوراخکاریشده
بعضی از اعضای فولادی برج از نبشی ساخته میشوند. پانچکاری این قطعات به ابزار و نگهدارنده مناسب نیاز دارد تا قطعه هنگام اعمال نیرو جابهجا نشود یا تغییر شکل نامطلوب پیدا نکند.
ورقهای تقویتی و اتصالات جانبی
ورقهای تقویتی و قطعات اتصال جانبی نیز ممکن است دارای الگوی سوراخکاری مشخص باشند. در تولید این قطعات، تکرارپذیری فاصله سوراخها و کنترل ابعاد اهمیت دارد.
صفحات پایه و قطعات مونتاژی
برخی صفحات پایه یا اجزای مونتاژی دارای سوراخهایی هستند که موقعیت آنها در نصب نهایی مؤثر است. نوع پانچ و ظرفیت دستگاه باید با ضخامت قطعه و نیروی موردنیاز سازگار باشد.
نکته مهم این است که قطعات سازهای برج مخابراتی صرفاً محصولات فلزی معمولی نیستند؛ عملکرد آنها با ایمنی و پایداری سازه ارتباط دارد. به همین دلیل، نقشه مصوب، مشخصات مواد و معیارهای کنترل کیفیت باید مبنای تولید قرار گیرند.
چگونه ظرفیت پرس ضربهای را برای پانچ فولاد انتخاب کنیم؟
ظرفیت دستگاه یکی از مهمترین معیارهای انتخاب است. اگر ظرفیت پرس کمتر از نیاز واقعی باشد، ممکن است عملیات بهدرستی انجام نشود یا فشار نامناسبی به اجزای دستگاه وارد شود. انتخاب دستگاه بسیار بزرگتر از نیاز نیز میتواند هزینه اولیه و هزینه بهرهبرداری را افزایش دهد.
برای برآورد اولیه نیروی پانچ ورق، از رابطه زیر استفاده میشود:
نیروی پانچ = محیط برش × ضخامت ورق × مقاومت برشی ماده
در این رابطه، محیط برش و ضخامت باید با واحدهای طول سازگار باشند و مقاومت برشی با واحد نیروی بر سطح بیان شود.
برای مثال، در پانچ چند سوراخ بهصورت همزمان، محیط کل برش بر نیروی موردنیاز اثر میگذارد. همچنین ضخامت ورق، جنس فولاد و شکل ابزار باید در محاسبه لحاظ شوند.
این رابطه برای برآورد اولیه است و بهتنهایی مبنای کافی برای انتخاب نهایی دستگاه نیست. محل اعمال نیرو در کورس، مشخصات قالب، شرایط کاری و محدودیتهای فنی سازنده نیز باید بررسی شوند.
برای انتخاب دقیقتر، این اطلاعات را آماده کنید:
- جنس فولاد و ضخامت قطعه
- قطر سوراخها و تعداد آنها
- فاصله سوراخها از لبه و یکدیگر
- نوع قطعه، مانند ورق تخت یا نبشی
- تیراژ تولید در هر شیفت
- تلرانس ابعادی موردنیاز
با در اختیار داشتن این اطلاعات، امکان بررسی فنی پرس ضربهای مناسب تولید اتصالات برج مخابراتی دقیقتر خواهد بود.
هنگام خرید پرس پانچ صنعتی به چه مشخصاتی توجه کنیم؟
انتخاب دستگاه باید با بررسی مجموعهای از ویژگیهای فنی انجام شود. ظرفیت اسمی تنها یکی از این ویژگیهاست و برای تصمیمگیری کافی نیست.
ظرفیت و نیروی واقعی دستگاه
نیروی موردنیاز باید با عملیات و جنس قطعه سازگار باشد. همچنین لازم است مشخص شود دستگاه در محدوده کاری موردنظر، توان لازم را تأمین میکند یا خیر.
سرعت عملکرد و ظرفیت تولید
سرعت پرس بر تعداد چرخههای کاری اثر میگذارد؛ اما ظرفیت واقعی خط به نحوه تغذیه قطعه، موقعیتیابی، خروج محصول و کنترل کیفیت نیز وابسته است.
اگر قطعات دارای سوراخهای متعدد باشند، زمان جابهجایی و تنظیم قطعه ممکن است بخش قابلتوجهی از زمان تولید را تشکیل دهد. در چنین شرایطی، بهبود روش موقعیتیابی گاهی بهاندازه افزایش سرعت دستگاه اهمیت دارد.
ابعاد میز و محدوده کاری
میز دستگاه باید برای قرارگیری قالب و قطعه مناسب باشد. اگر قطعات طولانی یا دارای شکل خاص هستند، باید فضای کافی برای نگهداری و جابهجایی آنها فراهم شود.
سازگاری با قالب و ابزار
قالب باید متناسب با شکل قطعه و عملیات موردنظر طراحی شود. در زمان انتخاب دستگاه، امکان نصب قالب، تنظیم ارتفاع کاری و دسترسی مناسب برای سرویس ابزار را بررسی کنید.
خدمات فنی و تأمین قطعات
دسترسی به قطعات یدکی، سرویس دورهای و پشتیبانی فنی میتواند بر هزینه مالکیت دستگاه تأثیر بگذارد. پیش از خرید، شرایط ضمانت و خدمات پس از فروش را نیز بررسی کنید.
برای دریافت اطلاعات بیشتر درباره تجهیزات صنعتی، به وب سایت ثامن مراجعه کنید یا با شماره ۰۹۱۲۲۸۵۴۸۵۳ تماس بگیرید.
تفاوت پرس ضربهای با دستگاه پانچ هیدرولیک چیست؟
پرس ضربهای مکانیکی و دستگاه پانچ هیدرولیک از نظر سازوکار انتقال نیرو و ویژگیهای عملکردی تفاوت دارند. انتخاب میان آنها باید بر مبنای نوع قطعه، نیروی موردنیاز، سرعت تولید و شرایط کاری انجام شود.
پرس ضربهای مکانیکی: برای برخی عملیات تکراری پانچ و برش، در صورت تناسب ظرفیت و قالب، میتواند گزینه مناسبی باشد. سرعت چرخه و هماهنگی با ابزار از عوامل مهم در ارزیابی آن هستند.
خط پانچ تخصصی: در تولید انبوه قطعات دارای الگوهای سوراخکاری تکراری، خطوط تخصصی با قابلیت موقعیتیابی و تغذیه کنترلشده نیز ممکن است بهرهوری بیشتری ایجاد کنند.
در نتیجه، پرس ضربهای مناسب تولید اتصالات برج مخابراتی زمانی انتخاب خوبی است که مشخصات فنی آن با قطعات موردنظر، حجم تولید و روش کارگاه مطابقت داشته باشد.
نقش قالب پانچ در دقت اتصالات برج مخابراتی
کیفیت سوراخکاری فقط به دستگاه وابسته نیست. قالب و نحوه نگهداری قطعه نیز بر دقت و کیفیت لبه سوراخ تأثیر دارند.
قالب پانچ معمولاً از سنبه و ماتریس تشکیل میشود. سنبه به ورق نیرو وارد میکند و ماتریس شرایط لازم برای برش و خروج بخش جداشده را فراهم میسازد. فاصله میان سنبه و ماتریس باید متناسب با جنس و ضخامت ماده انتخاب شود.
در طراحی و نگهداری قالب، این موارد اهمیت دارند:
- تطابق ابعاد ابزار با نقشه قطعه
- انتخاب جنس مناسب برای سنبه و ماتریس
- تنظیم لقی متناسب با ماده اولیه
- همراستایی ابزار و کنترل سایش
- امکان خروج مناسب قطعه جداشده
- بازرسی دورهای لبههای برشی
قالب نامناسب یا فرسوده میتواند موجب افزایش پلیسه، افت کیفیت سوراخ یا تغییر ابعاد شود. در قطعات سازهای، هرگونه اصلاح ابعادی باید مطابق الزامات طراحی و کنترل کیفیت انجام شود.
اگر قصد تولید قطعات متنوع دارید، تعداد قالبهای موردنیاز و زمان تعویض آنها را نیز در برنامه تولید لحاظ کنید. این موضوع به مدیریت زمان و هزینه کمک میکند.
چگونه دقت سوراخکاری و کیفیت اتصال را افزایش دهیم؟
دقت پانچ باید از مرحله آمادهسازی تولید موردتوجه قرار گیرد. ابتدا نقشه فنی و نسخه تأییدشده قطعه را بررسی کنید تا موقعیت سوراخها، قطرها و فاصله آنها مشخص باشد.
سپس مواد اولیه را از نظر ضخامت، ابعاد و مشخصات فنی کنترل کنید. استفاده از ورق یا پروفیل نامتناسب میتواند نتیجه عملیات را تحت تأثیر قرار دهد.
در مرحله پانچ، موقعیت قطعه باید با راهنما یا سامانه مناسب تثبیت شود. برای قطعاتی مانند نبشی، نگهداری صحیح اهمیت بیشتری دارد؛ زیرا اعمال نیرو در محل نامناسب ممکن است باعث تغییر شکل موضعی شود.
پس از تنظیم دستگاه، نمونههای اولیه تولید و ابعاد آنها بررسی شوند. کنترل قطر سوراخ، فاصله مرکز تا مرکز، فاصله از لبه و کیفیت برش میتواند مشکلات احتمالی را پیش از تولید انبوه آشکار کند.
در پروژههای سازهای، روش بازرسی و معیار پذیرش باید با نقشه و الزامات فنی پروژه مطابقت داشته باشد. برای قطعات حساس، ثبت نتایج کنترل کیفیت و قابلیت ردیابی مواد نیز اهمیت دارد.
هزینه خرید پرس ضربهای برای تولید اتصالات برج مخابراتی
قیمت دستگاه به عوامل متعددی مانند ظرفیت، ابعاد، کیفیت ساخت، نوع مکانیزم، تجهیزات کنترلی و امکانات ایمنی وابسته است. هزینه قالب، نصب و آمادهسازی محل نیز باید در برآورد نهایی لحاظ شوند.
برای ارزیابی اقتصادی، تنها قیمت اولیه را مقایسه نکنید. هزینه نگهداری، مصرف انرژی، تأمین قطعات یدکی، زمان توقف و میزان ضایعات نیز بر هزینه تولید اثر میگذارند.
اگر حجم سفارش زیاد و قطعات تکراری باشند، سرمایهگذاری روی قالب مناسب و روش موقعیتیابی دقیق میتواند به کاهش هزینه هر قطعه کمک کند. در مقابل، اگر قطعات تنوع زیادی دارند یا سفارشها محدود هستند، باید انعطافپذیری تجهیزات نیز بررسی شود.
برای مقایسه درست، بهتر است چند گزینه را با مشخصات فنی یکسان ارزیابی کنید و هزینههای جانبی را در کنار قیمت دستگاه قرار دهید.
برای دریافت اطلاعات و بررسی نیاز خط تولید خود، به وب سایت مراجعه کنید یا از طریق شماره ۰۹۱۲۲۸۵۴۸۵۳ تماس بگیرید.
نکات ایمنی در کار با پرس پانچ فولاد
پرسهای صنعتی به دلیل نیروی مکانیکی بالا، به رعایت الزامات ایمنی نیاز دارند. نصب حفاظ مناسب، عملکرد صحیح سامانه توقف اضطراری و آموزش اپراتور باید پیش از شروع تولید بررسی شوند.
- حفاظها و تجهیزات ایمنی دستگاه را از مدار خارج نکنید.
- تنظیم قالب و رفع گیرکردگی را طبق روش ایمن سازنده انجام دهید.
- پیش از تعمیرات، انرژیهای خطرناک دستگاه را بهصورت ایمن کنترل کنید.
- از ابزار مناسب برای جابهجایی قطعات استفاده کنید.
- وضعیت سنبه، ماتریس و اجزای مکانیکی را بهطور دورهای بررسی کنید.
- دستورالعملهای سازنده و الزامات ایمنی کارگاه را رعایت کنید.
انتخاب دستگاهی که امکان اجرای الزامات ایمنی را فراهم کند، بخشی از مدیریت صحیح تولید است. افزایش سرعت نباید به قیمت کاهش ایمنی کارکنان تمام شود.
چرا برای انتخاب دستگاه از مشاوره فنی استفاده کنیم؟
انتخاب دستگاه مناسب برای تولید اتصالات برج مخابراتی، به بررسی همزمان قطعه، مواد اولیه، قالب و ظرفیت موردنیاز وابسته است. مشاوره فنی میتواند به شناسایی نیازهای اصلی و جلوگیری از خرید دستگاه نامتناسب کمک کند.
پیش از تماس، نقشه قطعه، جنس و ضخامت فولاد، تعداد سوراخها و حجم تولید را آماده کنید. اگر قطعات مختلفی تولید میکنید، مشخصات چند قطعه پرتکرار را نیز در اختیار داشته باشید.
این اطلاعات به بررسی بهتر ظرفیت پرس، روش پانچ، نوع قالب و تجهیزات جانبی کمک میکنند. همچنین میتوانید درباره شرایط نصب، سرویس و تأمین قطعات یدکی پرسوجو کنید.
برای بررسی گزینههای مرتبط با نیاز کارگاه خود، همین حالا به وبسایت مراجعه کنید یا با شماره ۰۹۱۲۲۸۵۴۸۵۳ تماس بگیرید. ارائه مشخصات واقعی قطعات، مسیر انتخاب دستگاه را هدفمندتر میکند.
برای انتخاب پرس مناسب خط تولید خود اقدام کنید
اگر بهدنبال بهبود فرآیند پانچ، افزایش تکرارپذیری قطعات و مدیریت هزینه تولید اتصالات برج مخابراتی هستید، انتخاب صحیح دستگاه و قالب اهمیت زیادی دارد. بهترین انتخاب، دستگاهی است که با نقشه قطعات، جنس مواد اولیه، تیراژ و شرایط واقعی کارگاه سازگار باشد.
برای شروع بررسی و دریافت اطلاعات بیشتر، به https://press-samen.ir مراجعه کنید یا مستقیماً با شماره ۰۹۱۲۲۸۵۴۸۵۳ تماس بگیرید.
پیش از خرید، مشخصات قطعات و حجم تولید خود را آماده کنید تا بتوانید با دیدی روشنتر، گزینههای فنی و اقتصادی را مقایسه کنید.