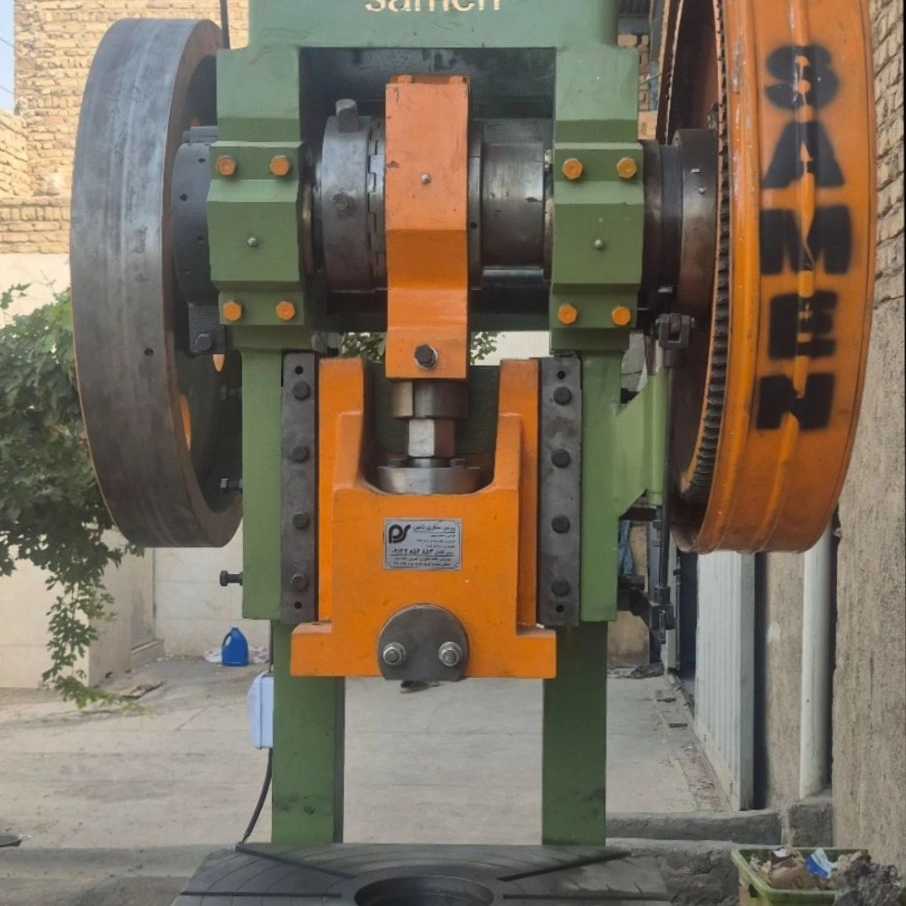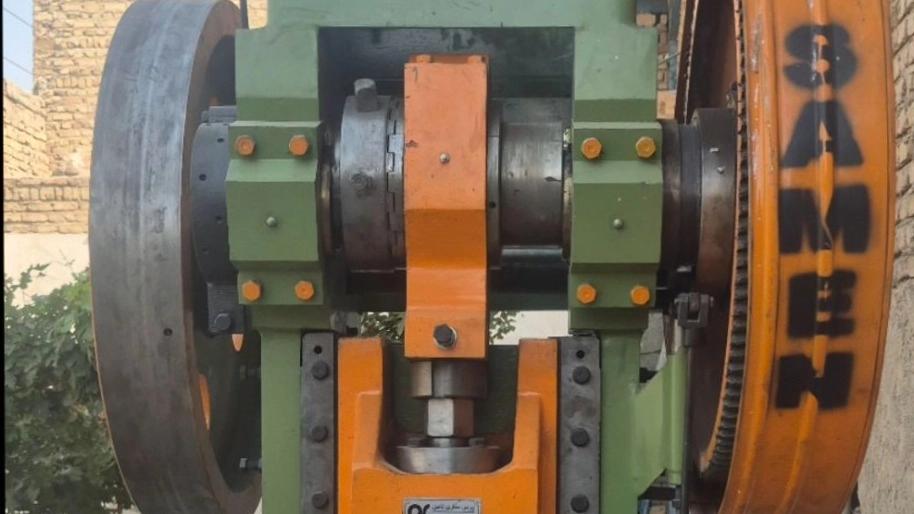
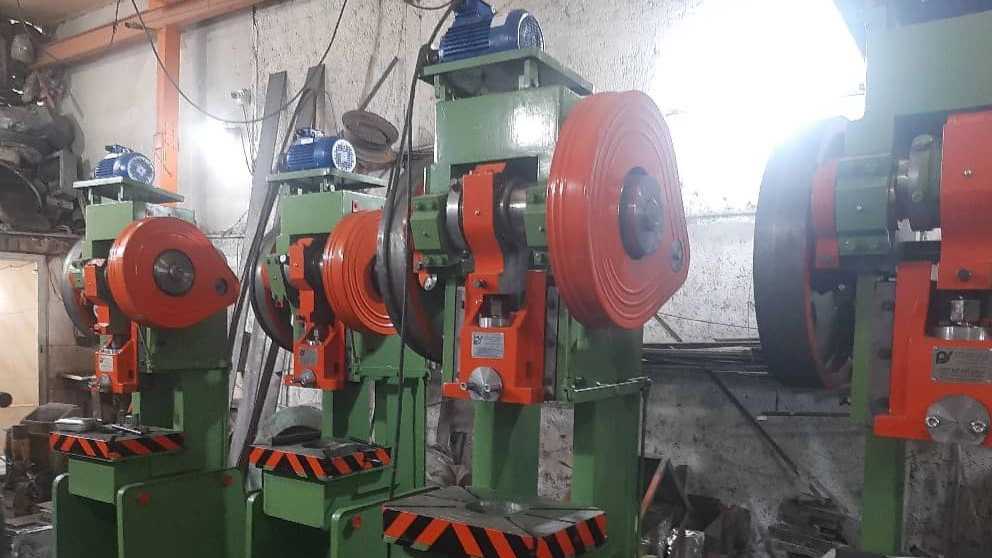
در بسیاری از فرآیندهای فلزکاری، ایجاد سوراخ گرد کافی نیست و قطعه باید دارای شیار کشیدهای باشد که در اصطلاح صنعتی به آن سوراخ لوبیایی گفته میشود. این نوع سوراخ در قطعاتی کاربرد دارد که به امکان تنظیم موقعیت پیچ، جابهجایی محدود اتصال یا مونتاژ آسانتر نیاز دارند. برای تولید چنین قطعاتی در تیراژ مناسب، استفاده از پرس و قالب تخصصی میتواند راهکاری کاربردی باشد.
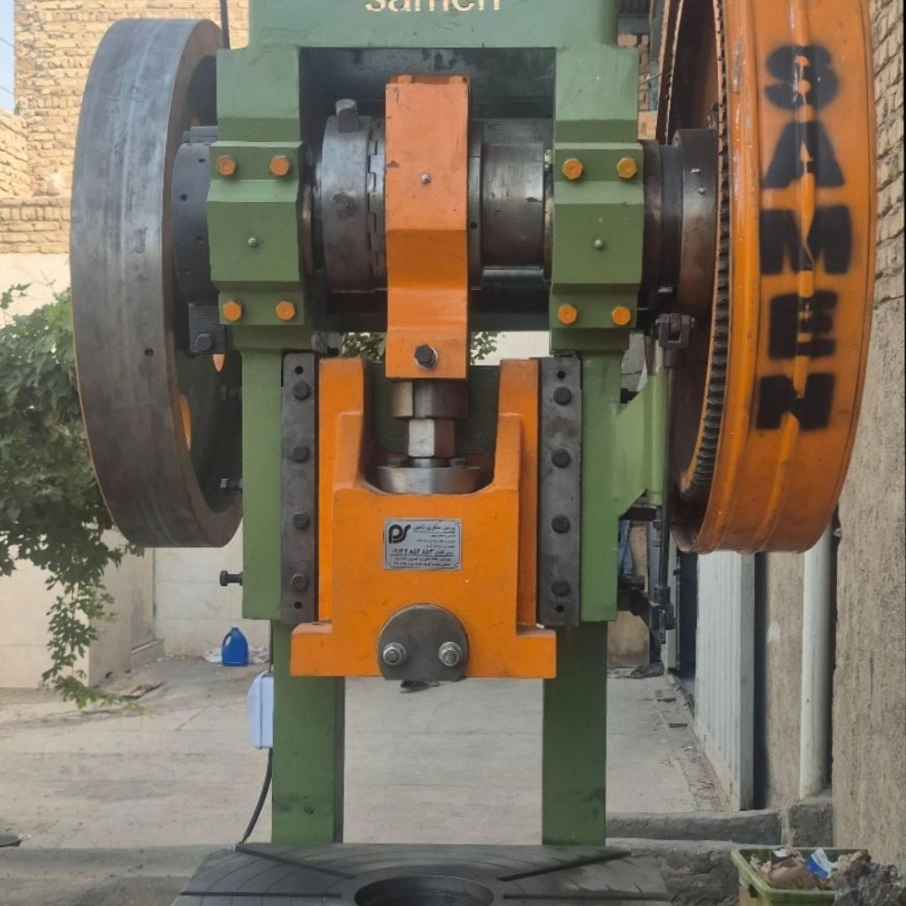
پرس ضربهای مخصوص سوراخکاری لوبیایی ورق دستگاهی است که با کمک نیروی پرس و قالب متناسب، امکان ایجاد شیارهای لوبیایی با ابعاد مشخص را فراهم میکند. در این فرآیند، سنبه با شکل موردنظر به ورق نیرو وارد میکند و ماتریس زیرین شرایط لازم برای برش و خروج بخش جداشده از ورق را فراهم میسازد.
کیفیت سوراخ ایجادشده تنها به قدرت دستگاه وابسته نیست. طراحی سنبه، ابعاد ماتریس، ضخامت ورق، جنس فلز، تنظیمات دستگاه و نحوه قرارگیری قطعه همگی در نتیجه نهایی تأثیر دارند.
اگر در کارگاه خود قطعات فلزی دارای سوراخهای کشیده تولید میکنید و بهدنبال راهکاری برای افزایش نظم و سرعت تولید هستید، بهتر است پیش از خرید، مشخصات قطعه و نیاز خط تولید را بهصورت دقیق بررسی کنید. برای آشنایی بیشتر با مجموعه صامن و دریافت اطلاعات درباره تجهیزات صنعتی، به وبسایت رسمی صامن مراجعه کنید.
سوراخ لوبیایی چیست و چه تفاوتی با سوراخ گرد دارد؟
سوراخ لوبیایی معمولاً از دو انتهای نیمدایرهای و دو بخش کناری تشکیل میشود که در مجموع یک شیار کشیده ایجاد میکنند. این هندسه با توجه به کاربرد قطعه میتواند در اندازهها و نسبتهای مختلف طراحی شود.
در سوراخ گرد، قطر مهمترین مشخصه هندسی است؛ اما در سوراخ لوبیایی باید طول کلی، عرض، شعاع انتهایی و محل قرارگیری شیار نسبت به لبههای قطعه مشخص باشند.
مهمترین تفاوتهای این دو نوع سوراخ عبارتاند از:
- امکان تنظیم اتصال: شیار لوبیایی میتواند فضای لازم برای جابهجایی محدود پیچ یا اتصال را فراهم کند.
- نیاز به قالب متفاوت: برای ایجاد شیار لوبیایی، شکل سنبه و دهانه ماتریس باید با هندسه نهایی سوراخ هماهنگ باشد.
- اهمیت کنترل ابعاد: اختلاف در طول یا عرض شیار ممکن است باعث دشواری مونتاژ قطعات شود.
- تأثیر بر استحکام قطعه: فاصله شیار از لبه و ابعاد آن باید با توجه به نیروهای واردشده به قطعه طراحی شوند.
به همین دلیل، انتخاب پرس ضربهای مخصوص سوراخکاری لوبیایی ورق باید همراه با بررسی قالب و نقشه قطعه انجام شود. دستگاهی که برای پانچ سوراخ گرد مناسب است، لزوماً با همان قالب و تنظیمات نمیتواند شیار لوبیایی موردنیاز را تولید کند.
کاربردهای پرس ضربهای برای سوراخکاری لوبیایی ورق
سوراخکاری لوبیایی در صنایع مختلفی استفاده میشود. در بسیاری از این کاربردها، هدف ایجاد فضای تنظیم یا تسهیل مونتاژ است؛ البته ابعاد و کیفیت موردنیاز به نوع قطعه و شرایط استفاده بستگی دارد.
تولید اتصالات و قطعات فلزی
برخی اتصالات فلزی به شیارهای کشیده نیاز دارند تا هنگام نصب، امکان تنظیم موقعیت پیچ یا اتصال فراهم شود. پرس و قالب مناسب میتوانند این شیارها را بهصورت تکراری تولید کنند.
ساخت قطعات ساختمانی
در بعضی قطعات فلزی مورد استفاده در ساختمان، شیارهای لوبیایی برای نصب و تنظیم اتصال به کار میروند. در این موارد، دقت ابعادی و فاصله شیار از لبه باید مطابق نقشه فنی باشد.
تولید پایهها و نگهدارندهها
برخی پایهها، براکتها و نگهدارندههای فلزی دارای سوراخهای کشیده هستند. در تولید انبوه این قطعات، استفاده از قالب مناسب میتواند به یکنواختی شکل و کاهش وابستگی به عملیات دستی کمک کند.
تولید قطعات صنعتی در تیراژ بالا
اگر یک قطعه در تعداد زیاد و با هندسه ثابت تولید شود، استفاده از قالب پانچ اختصاصی میتواند فرآیند را تکرارپذیرتر کند. در چنین شرایطی، زمان تعویض قالب، نحوه تغذیه ورق و روش جمعآوری قطعات نیز در بهرهوری نهایی اهمیت دارند.
در هر کاربرد، ابتدا باید مشخص شود که سوراخ لوبیایی صرفاً برای نصب استفاده میشود یا بخشی از مسیر انتقال نیرو در قطعه است. این موضوع بر طراحی هندسه و الزامات کنترل کیفیت تأثیر میگذارد.
مهمترین ویژگیهای پرس ضربهای مخصوص سوراخکاری لوبیایی ورق
برای انتخاب دستگاه مناسب، بررسی چند مشخصه فنی ضروری است. تمرکز صرف بر ظرفیت یا قیمت ممکن است باعث شود دستگاهی انتخاب کنید که با قالب و نیاز واقعی تولید سازگار نباشد.
ظرفیت و نیروی پرس
نیروی موردنیاز پانچ به محیط برش، ضخامت ورق و مقاومت برشی ماده بستگی دارد. هرچه ضخامت یا طول خط برش افزایش پیدا کند، معمولاً نیروی بیشتری لازم خواهد بود.
در شیار لوبیایی، محیط برش براساس طول و عرض هندسه نهایی محاسبه میشود. بنابراین، دو شیار با عرض یکسان اما طول متفاوت ممکن است نیروی پانچ متفاوتی نیاز داشته باشند.
ظرفیت دستگاه باید با محاسبات فنی و شرایط کاری سازگار باشد. همچنین باید مشخص شود که دستگاه در موقعیت کاری موردنیاز، توان تأمین نیروی لازم را دارد یا خیر.
طول کورس و فضای نصب قالب
طول کورس و محدوده تنظیم دستگاه باید برای حرکت صحیح سنبه و اجرای عملیات مناسب باشند. ارتفاع بسته قالب و فضای موجود برای نصب ابزار نیز اهمیت دارند.
اگر قصد استفاده از قالب اختصاصی دارید، پیش از خرید مشخصات قالب را با محدودیتهای دستگاه مقایسه کنید.
سرعت عملکرد
سرعت پرس بر تعداد ضربههای قابل اجرا در زمان مشخص اثر میگذارد؛ اما ظرفیت واقعی تولید به عوامل دیگری مانند نحوه قرارگیری ورق، فاصله شیارها، خروج قطعه و زمان تنظیم دستگاه نیز وابسته است.
برای تولید انبوه، بهتر است سرعت مناسب با توجه به کیفیت موردنیاز، شرایط ایمنی و توان اپراتور تعیین شود.
استحکام و دقت مجموعه مکانیکی
در عملیات پانچ، پایداری دستگاه و همراستایی ابزار اهمیت زیادی دارند. انحراف نامناسب میان سنبه و ماتریس میتواند موجب افزایش پلیسه، سایش ابزار یا افت کیفیت شیار شود.
به همین دلیل، کیفیت ساخت، وضعیت اجزای راهنما و امکان نگهداری صحیح دستگاه باید هنگام انتخاب بررسی شوند.
برای بررسی گزینههای متناسب با نیاز کارگاه خود، به سایت صامن مراجعه کنید یا با شماره ۰۹۱۲۲۸۵۴۸۵۳ تماس بگیرید. پیش از استعلام، ابعاد شیار و ضخامت ورق را آماده داشته باشید تا بررسی فنی دقیقتر انجام شود.
قالب پانچ لوبیایی چگونه طراحی میشود؟
قالب پانچ لوبیایی یکی از مهمترین بخشهای فرآیند سوراخکاری است. این قالب معمولاً از سنبه و ماتریس تشکیل میشود که هندسه آنها با شکل نهایی شیار مطابقت دارد.
سنبه وظیفه اعمال نیرو و جداکردن بخش موردنظر از ورق را بر عهده دارد. ماتریس نیز با فراهمکردن فضای برش و عبور قطعه جداشده، به شکلگیری صحیح سوراخ کمک میکند.
در طراحی قالب باید به موارد زیر توجه شود:
- طول و عرض نهایی شیار
- شعاع دو انتهای لوبیایی
- جنس و ضخامت ورق
- جنس ابزار و مقاومت آن در برابر سایش
- لقی مناسب میان سنبه و ماتریس
- نحوه هدایت ورق و موقعیت شیار
- روش خروج قطعه جداشده از قالب
لقی سنبه و ماتریس باید براساس جنس و ضخامت ماده و الزامات کیفیت برش تعیین شود. لقی نامناسب میتواند باعث افزایش پلیسه، بالا رفتن نیروی لازم یا کاهش عمر ابزار شود.
همچنین اگر شیار به لبه ورق نزدیک باشد، احتمال تغییر شکل موضعی یا کاهش استحکام بخش باقیمانده وجود دارد. به همین علت، طراحی قالب باید با نقشه قطعه و شرایط بارگذاری آن هماهنگ باشد.
چگونه ابعاد سوراخ لوبیایی را بهدرستی انتخاب کنیم؟
پیش از سفارش قالب، باید هندسه دقیق شیار مشخص شود. اعلام صرف عبارت «سوراخ لوبیایی» برای طراحی ابزار کافی نیست؛ زیرا این عنوان میتواند به شیارهایی با طول، عرض و نسبتهای متفاوت اشاره داشته باشد.
برای تعیین مشخصات، ابتدا طول کلی و عرض شیار را براساس نقشه قطعه مشخص کنید. سپس محل شیار نسبت به لبهها و سایر سوراخها را تعیین کنید.
اگر سوراخ برای عبور پیچ یا تنظیم اتصال در نظر گرفته شده است، باید اندازه پیچ، فضای مونتاژ و دامنه جابهجایی موردنیاز نیز بررسی شود. ابعاد شیار باید بهاندازهای باشد که عملکرد موردنظر را فراهم کند، بدون آنکه استحکام قطعه بیدلیل کاهش یابد.
در قطعاتی که تحت بار قرار میگیرند، فاصله شیار از لبه و ضخامت بخش باقیمانده باید با توجه به شرایط کاری و الزامات طراحی تعیین شود. برای کاربردهای حساس، بررسی مهندسی قطعه ضروری است.
در نهایت، یک نقشه مشخص شامل طول، عرض، تلرانس و محل شیار، بهترین مبنا برای ساخت قالب و انتخاب دستگاه خواهد بود.
چه عواملی بر کیفیت سوراخکاری لوبیایی تأثیر میگذارند؟
کیفیت سوراخکاری به مجموعهای از عوامل وابسته است. حتی در صورت استفاده از پرس مناسب، بیتوجهی به قالب یا تنظیمات میتواند نتیجه نهایی را تحت تأثیر قرار دهد.
کیفیت سنبه و ماتریس: ابزار نامناسب یا فرسوده میتواند لبههای نامطلوب ایجاد کند و کیفیت برش را کاهش دهد.
ضخامت و جنس ورق: ویژگیهای مکانیکی ماده بر نیروی موردنیاز و رفتار آن هنگام برش اثر میگذارند.
همراستایی ابزار: تنظیم صحیح سنبه و ماتریس به کاهش سایش نامتقارن و بهبود یکنواختی شیار کمک میکند.
نحوه استقرار قطعه: حرکت ناخواسته ورق هنگام پانچ میتواند محل سوراخ را تغییر دهد. استفاده از راهنما و نگهدارنده مناسب در صورت نیاز اهمیت دارد.
وضعیت دستگاه: لقی نامناسب اجزای مکانیکی یا نگهداری ضعیف میتواند باعث کاهش دقت عملیات شود.
برای کنترل کیفیت، بهتر است نخست چند قطعه آزمایشی تولید شوند و طول، عرض، محل شیار و کیفیت لبهها مورد بررسی قرار گیرند. پس از تأیید نمونه، تولید انبوه آغاز شود.
مقایسه پرس ضربهای با روشهای دیگر سوراخکاری لوبیایی
برای ایجاد شیار لوبیایی، روشهای مختلفی مانند پانچ با قالب اختصاصی، پانچ CNC و برش لیزری وجود دارند. انتخاب میان این روشها به تیراژ، هندسه قطعه، ضخامت ورق و دقت موردنیاز بستگی دارد.
پرس ضربهای با قالب اختصاصی
این روش برای تولید مکرر قطعاتی با هندسه ثابت میتواند گزینه مناسبی باشد. پس از آمادهسازی قالب و تنظیم دستگاه، امکان اجرای عملیات تکراری فراهم میشود. هزینه ساخت قالب و زمان آمادهسازی اولیه باید در محاسبات اقتصادی لحاظ شوند.
پانچ CNC
پانچ CNC برای قطعات دارای الگوهای متعدد یا تغییرات طراحی میتواند انعطافپذیری بیشتری فراهم کند. انتخاب آن به امکانات دستگاه، نوع ابزار و شرایط تولید وابسته است.
برش لیزری
برش لیزری برای تولید شیارهای خاص یا قطعاتی با هندسه متنوع قابل بررسی است. هزینه، سرعت، کیفیت لبه و الزامات تکمیلی باید متناسب با پروژه ارزیابی شوند.
در نتیجه، پرس ضربهای مخصوص سوراخکاری لوبیایی ورق بهویژه زمانی ارزش بررسی دارد که تعداد قطعات، تکرارپذیری هندسه و امکان استفاده از قالب اختصاصی، توجیه اقتصادی مناسبی ایجاد کنند.
قیمت پرس ضربهای و قالب پانچ لوبیایی به چه عواملی بستگی دارد؟
قیمت نهایی به مشخصات دستگاه و ابزار موردنیاز وابسته است. ظرفیت پرس، ابعاد میز، سرعت عملکرد، کیفیت ساخت و امکانات ایمنی از عوامل مؤثر بر هزینه دستگاه هستند.
در بخش قالب نیز طول و عرض شیار، جنس ابزار، پیچیدگی طراحی، تعداد ایستگاههای کاری و تلرانس موردنیاز میتوانند بر هزینه ساخت اثر بگذارند.
برای مقایسه اقتصادی، تنها قیمت اولیه را در نظر نگیرید. هزینه نصب، تنظیم قالب، نگهداری، تعویض ابزار و توقف احتمالی تولید نیز اهمیت دارند.
اگر حجم تولید بالا باشد، قالب اختصاصی ممکن است در بلندمدت هزینه هر قطعه را کاهش دهد؛ اما برای سفارشهای محدود یا قطعاتی که مرتب تغییر میکنند، روشهای انعطافپذیرتر نیز باید بررسی شوند.
برای دریافت اطلاعات بیشتر درباره تجهیزات صنعتی و بررسی نیاز خود، به وبسایت ثامن مراجعه کنید یا با شماره ۰۹۱۲۲۸۵۴۸۵۳ تماس بگیرید.
نکات ایمنی هنگام استفاده از پرس ضربهای
پرس ضربهای از تجهیزات صنعتی پرقدرت است و استفاده از آن باید مطابق دستورالعمل سازنده و الزامات ایمنی انجام شود.
- حفاظهای دستگاه و تجهیزات ایمنی باید سالم و فعال باشند.
- اپراتور باید آموزش لازم را برای راهاندازی و توقف دستگاه دیده باشد.
- تنظیم قالب و رفع گیرکردگی باید با روش ایمن و پس از کنترل انرژیهای خطرناک انجام شود.
- استفاده از تجهیزات حفاظتی مناسب باید براساس ارزیابی خطر انجام گیرد.
- بازرسی دورهای سنبه، ماتریس و اجزای مکانیکی نباید نادیده گرفته شود.
- برای افزایش سرعت تولید، نباید حفاظها یا سامانههای ایمنی از مدار خارج شوند.
رعایت این موارد به محافظت از کارکنان و کاهش توقفهای ناخواسته کمک میکند. ایمنی باید از مرحله انتخاب دستگاه تا نصب، راهاندازی و نگهداری آن در نظر گرفته شود.
چگونه پرس مناسب کارگاه خود را انتخاب کنیم؟
برای انتخاب دستگاه مناسب، ابتدا باید مشخص کنید چه قطعهای را با چه تیراژی تولید میکنید. سپس ابعاد شیار، جنس و ضخامت ورق و دقت موردنیاز را تعیین کنید.
در مرحله بعد، باید نیروی لازم برای پانچ و سازگاری آن با ظرفیت دستگاه بررسی شود. ابعاد قالب، طول کورس، نحوه تغذیه ورق و فضای نصب نیز از موارد ضروری هستند.
اگر قصد تولید تعداد زیادی قطعه یکسان را دارید، هزینه قالب اختصاصی و زمان چرخه تولید را نیز در ارزیابی خود وارد کنید. در مقابل، اگر تنوع قطعات زیاد است، بهتر است انعطافپذیری روش تولید نیز بررسی شود.
پیش از خرید، مشخصات فنی را با نیاز واقعی خط تولید مقایسه کنید و درباره خدمات فنی، قطعات یدکی و شرایط نگهداری اطلاعات کافی به دست آورید.
برای بررسی و دریافت اطلاعات بیشتر درباره گزینههای موجود، همین حالا به وبسایت ثامن مراجعه کنید یا با شماره ۰۹۱۲۲۸۵۴۸۵۳ تماس بگیرید. آمادهکردن نقشه قطعه و مشخصات ورق پیش از تماس، مسیر بررسی فنی را کوتاهتر میکند.
برای انتخاب دستگاه و قالب مناسب اقدام کنید
اگر برای تولید قطعات فلزی به شیارهای لوبیایی دقیق و تکرارپذیر نیاز دارید، انتخاب صحیح پرس و قالب میتواند به بهبود نظم تولید و مدیریت هزینهها کمک کند. نکته اصلی این است که دستگاه، قالب و مشخصات قطعه باید با یکدیگر سازگار باشند.
برای بررسی اطلاعات بیشتر و پیگیری نیاز خط تولید خود، به https://press-samen.ir مراجعه کنید یا مستقیماً با شماره ۰۹۱۲۲۸۵۴۸۵۳ تماس بگیرید.
پیش از خرید، نقشه قطعه، ضخامت ورق و تیراژ موردنیاز را مشخص کنید تا انتخاب دستگاه براساس نیاز واقعی کارگاه انجام شود.