
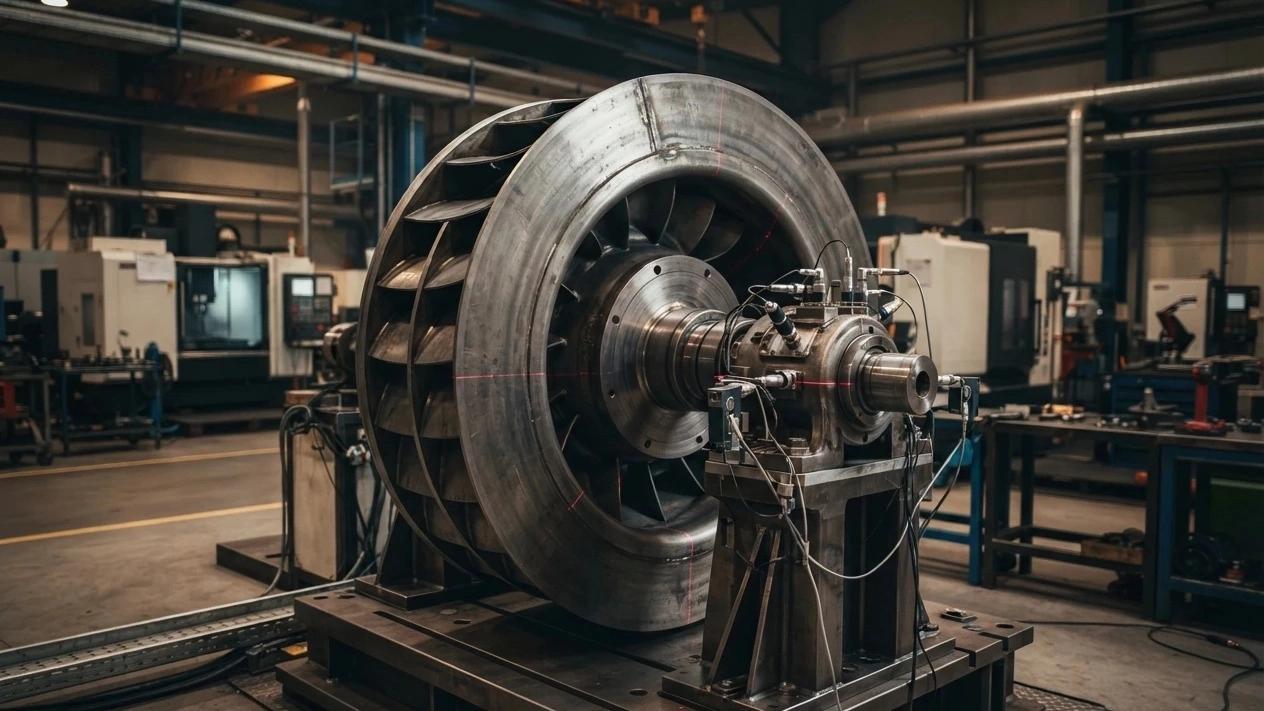
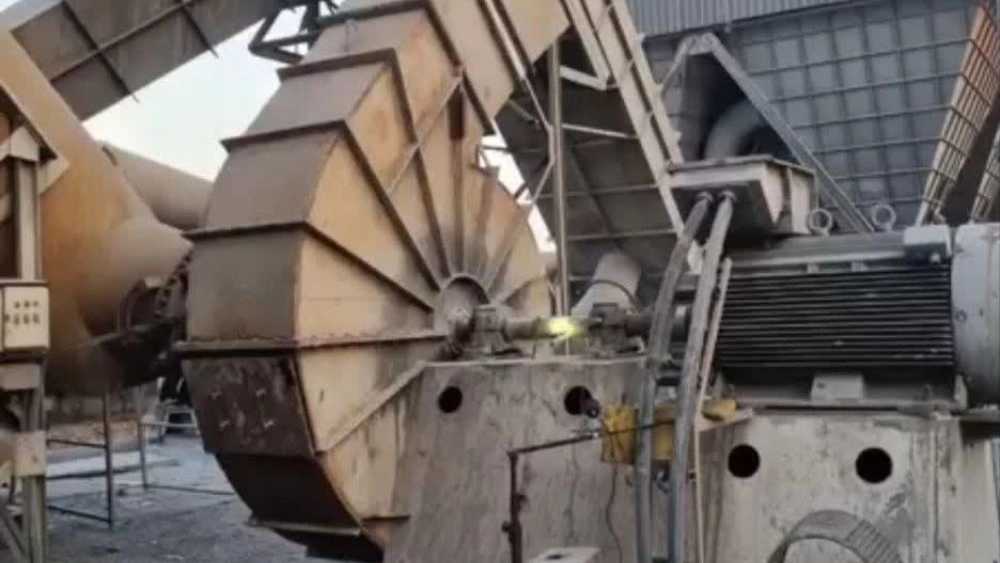
استان قزوین به عنوان یکی از قطب های استراتژیک و صنعتی کشور، میزبان صدها کارخانه، مجتمع فولاد، پتروشیمی، داروسازی، سیمان، کاشی و سرامیک، و صنایع غذایی است. در این میان، فن های صنعتی نقش ریه های تنفسی خطوط تولید را ایفا می کنند. سیستم های تهویه، مکنده های خطوط انتقال مواد، دمنده های کوره ها و بگ فیلترها به صورت شبانه روزی در حال چرخش هستند. اگر پروانه این فن ها حتی به اندازه چند گرم دچار عدم تعادل جرمی شود، ارتعاش شدیدی به کل شاسی، بلبرینگ ها و موتور وارد می شود. بالانس فن صنعتی در قزوین یک ضرورت مهندسی برای حفظ کارکرد بدون وقفه و افزایش طول عمر قطعات مکانیکی است که غفلت از آن به هزینه های سرسام آور و خواب خطوط تولید منجر می شود.
فن های غول پیکر در کارخانجات شهرک صنعتی البرز، کاسپین، لیا، حیدریه و بوئین زهرا اگر به موقع بالانس نشوند، دچار لرزش های پیشرونده می شوند. عدم تعادل در پروانه فن ممکن است ناشی از سایش، خوردگی، انباشت غبار یا نقص در متریال باشد. ارائه خدمات بالانس فن صنعتی در قزوین تضمین می کند که ماشین آلات شما با بالاترین ضریب اطمینان و کمترین مصرف انرژی به کار خود ادامه دهند. استفاده از تجهیزات به روز آنالیز ارتعاشات به کارشناسان امکان می دهد علت ارتعاش را پیش از وقوع خرابی های گسترده شناسایی و رفع نمایند.
چرا عدم بالانس فن صنعتی رخ می دهد؟
عدم تعادل در روتور یا پروانه فن هنگامی پدید می آید که مرکز جرم پروانه با مرکز دوران هندسی آن هم راستا نباشد. این پدیده دلایل متعددی دارد که در محیط های صنعتی قزوین بسیار رایج است:
- انباشت گرد و غبار، دوده و ذرات روی پره ها: در صنایعی نظیر سیمان، آرد، سرامیک یا ریخته گری، ذرات معلق به صورت نامنظم روی تیغه های پروانه می نشینند. این لایه ها به مرور کنده می شوند و وزن پروانه در نقاط مختلف تغییر می کند.
- سایش و خوردگی شیمیایی: تماس پیوسته پره ها با گازهای ساینده یا خورنده باعث تحلیل رفتن ضخامت ورق ها می شود. از بین رفتن یکنواختی ورق های فن عدم تعادل وزنی ایجاد می نماید.
- شکستگی یا تغییر شکل موضعی: ورود اجسام خارجی به داخل هاوزینگ فن می تواند سبب خمیدگی تیغه ها، ترک خوردگی یا شکستن بخشی از باله شود.
- تعمیرات غیر اصولی و جوشکاری ناهمگن: هنگام بازسازی فن یا تعویض شفت و بوش، اگر جوشکاری به شکل دقیق انجام نگیرد یا وزن الکترود محاسبه نشود، تعادل دینامیکی فن کاملا برهم می خورد.
- شل شدن اتصالات و پیچ های هاب: تغییر جزئی موقعیت هاب روی شفت باعث خارج از مرکز شدن محور دوران می گردد.
به همین دلایل، درخواست خدمات بالانس فن صنعتی در قزوین برای پیشگیری از تخریب یاتاقان ها امری اجتناب ناپذیر است.
خطرات و خسارات ناشی از نادیده گرفتن لرزش فن
ادامه فعالیت یک فن دارای عدم توازن، پیامدهای مخربی برای کل سامانه تهویه دارد. لرزش و ارتعاش صرفا یک صدای آزاردهنده نیست؛ بلکه یک موج مکانیکی مخرب است که تمام بخش های مرتبط با دستگاه را هدف قرار می دهد:
- تخریب زودهنگام بلبرینگ و رولربیرینگ: نیروهای گریز از مرکز ناشی از نابالانسی، فشارهای جانبی فراتر از حد استاندارد به یاتاقان ها وارد می کنند. این امر سبب داغ شدن بیرینگ، گریپاژ و قفل شدن ناگهانی شفت می شود.
- ترک برداشتن پوسته و شاسی فن: تنش های متناوب ناشی از ارتعاشات به مرور زمان باعث ایجاد ترک های خستگی در شاسی، ورق های بدنه و پایه های نگهدارنده موتور می گردد.
- آسیب به کوپلینگ، تسمه و پولی: پولی ها و تسمه ها در اثر ارتعاش از تنظیم خارج شده و فرسایش لاستیک ها چند برابر سریع تر می شود.
- افزایش شدید مصرف برق: برای غلبه بر مقاومت های نامتعادل ناشی از لرزش، الکتروموتور جریان بیشتری از شبکه می کشد که هزینه های انرژی کارخانه را بالا می برد.
- توقف ناگهانی خط تولید: شکستن ناگهانی یک پروانه بزرگ در میان شیفت کاری به معنای ساعت ها و حتی روزها توقف پروسه ساخت، افت راندمان و خسارت های مالی سنگین است.
اجرای منظم پایش وضعیت و اجرای بالانس فن صنعتی در قزوین راهکاری مطمئن برای خنثی سازی این خطرات پیش از وقوع فاجعه است.
انواع روش های بالانس فن صنعتی: استاتیک در برابر دینامیک
بالانس مکانیکی پروانه ها به دو شیوه اساسی انجام می گیرد:
بالانس استاتیکی (تک صفحه ای)
این روش برای فن هایی با عرض کم و قطر نسبتا زیاد مانند فن های جریان محوری کم عمق یا برخی پولی ها کاربرد دارد. در این حالت، فن روی رولرها یا لبه های موازی قرار می گیرد و سنگین ترین بخش فن به سمت پایین متمایل می شود. تکنسین با اضافه کردن وزنه در نقطه مقابل یا سوراخ کاری نقطه سنگین، تعادل را برقرار می سازد. با این حال، بالانس استاتیکی برای فن های پهن و پرسرعت صنعتی کافی نیست.
بالانس دینامیکی (دو صفحه ای یا چند صفحه ای)
در فن های گریز از مرکز (سانتریفیوژ)، فن های فوروارد و بکوارد، و دمنده های عریض، عدم بالانس علاوه بر نیروی گریز از مرکز، یک کوپل چرخشی نیز ایجاد می کند. این کوپل باعث لرزش الاکلنگی شفت می شود. بالانس دینامیکی این گشتاورهای متقاطع را اندازه گیری کرده و با نصب وزنه های اصلاحی در دو صفحه مجزا، تعادل کامل زاویه ای و محوری را فراهم می کند. امروزه در شهرک های صنعتی، بالانس فن صنعتی در قزوین اغلب به صورت دینامیکی و با تحلیل های دو کاناله انجام می گیرد تا کوچک ترین عدم انطباق نیز برطرف شود.
مزایای اجرای بالانس فن در محل بدون دمونتاژ
در گذشته برای بالانس کردن یک فن صنعتی، باید پروانه و شفت باز شده و با جرثقیل و تریلی به کارگاه های تراشکاری ارسال می شد. این روند روزها زمان می برد و هزینه حمل و نقل، باز و بست و ریسک آسیب حین جابجایی بسیار بالا بود. اما امروزه تکنولوژی بالانس در محل این معضل را کاملا برطرف کرده است.
مزایای بالانس پرتابل عبارتند از:
- صرفه جویی فوق العاده در زمان: عملیات بالانس در چند ساعت و در همان محل نصب دستگاه تکمیل می شود.
- حذف هزینه های سنگین باز کردن و دمونتاژ: نیازی به نیروی انسانی فراوان جهت باز کردن داکت ها، کانال ها و هوزینگ نیست.
- بالانس در شرایط کارکرد واقعی: فن با دور نامی، دمای عملیاتی، یاتاقان بندی و شاسی واقعی خود بالانس می شود. این موضوع بالاترین دقت و پایداری را به ارمغان می آورد؛ زیرا بالانس روی میز کارگاه هرگز شرایط تکیه گاه های واقعی سایت را بازسازی نمی کند.
- آسیب ندیدن فونداسیون: از ضربه زدن به اتصالات و دفورمه شدن شفت حین جابجایی جلوگیری می شود.
اگر لرزش غیر عادی، صدای ناهنجار یا گرمای بیش از حد یاتاقان ها راندمان کارخانه شما را مختل کرده است، برای دریافت مشاوره فنی و اجرای سریع خدمات بالانس فن علی اکبری با کارشناسان متخصص تماس حاصل نمایید تا تکنسین های مجرب در کوتاه ترین زمان ممکن در محل کارخانه شما حاضر شوند.
مراحل گام به گام بالانس فن صنعتی در قزوین توسط تجهیزات پرتابل
اجرای موفق بالانس در سایت شامل یک روند مهندسی مرحله به مرحله است:
- بازرسی چشمی و ایمنی اولیه: پیش از روشن کردن دستگاه، تکنسین پیچ های فونداسیون، تسمه ها، کوپلینگ ها، میزان تمیزی پروانه و سلامت ظاهری یاتاقان ها را کنترل می کند.
- نصب سنسورهای ارتعاش سنجی (شتاب سنج ها): سنسورها با پایه های مگنتیک قوی روی هوزینگ یاتاقان ها در جهت های افقی، عمودی و محوری نصب می شوند.
- نصب تاکومتر نوری: یک برچسب شب رنگ روی شفت چسبانده می شود و سنسور چشمی سرعت دوران و زاویه فاز چرخش را لحظه به لحظه ثبت می کند.
- اندازه گیری ارتعاش اولیه (Initial Run): فن روشن شده و دامنه لرزش و فاز در سرعت نامی ثبت می گردد. دستگاه مشخص می سازد که منشا لرزش حتما نابالانسی است یا ناهماهنگی هایی مثل عدم همراستایی (میس الاینمنت) نیز وجود دارد.
- تست وزنه آزمایشی (Trial Weight): دستگاه خاموش شده و یک وزنه با جرم و زاویه مشخص روی پروانه نصب می گردد تا سیستم پاسخ دینامیکی روتور را کالیبره کند.
- اندازه گیری ثانویه و محاسبات برداری: با چرخش مجدد فن، کامپیوتر تحلیل گر ارتعاش مقدار دقیق جرم اصلاحی و زاویه دقیق نصب وزنه را مشخص می نماید.
- نصب وزنه نهایی و تست راستی آزمایی (Trim Run): وزنه های فولادی استاندارد به وسیله جوشکاری دقیق یا پیچ های ایمن در زاویه محاسبه شده فیکس می شوند و تست نهایی برای تایید افت لرزش به زیر حدود استاندارد بین المللی ایزو انجام می پذیرد.
استانداردهای بین المللی ارتعاش و بالانس فن (ISO 10816 و ISO 1940)
در مهندسی مکانیک، برای قضاوت در خصوص میزان قابل قبول لرزش از استانداردهای سخت گیرانه ای استفاده می شود:
- استاندارد ISO 1940: این استاندارد کیفیت بالانس روتورهای صلب را بر اساس گرید های مختلف تعیین می کند. برای نمونه، گرید G6.3 یا G2.5 به طور متداول برای فن های صنعتی، پمپ ها و دمنده های هوایی به کار می رود و حداکثر نابالانسی باقیمانده مجاز نسبت به وزن قطعه را مشخص می کند.
- استاندارد ISO 10816: این مرجع، حدود مجاز سرعت ارتعاشات بر حسب میلیمتر بر ثانیه (RMS) را برای ماشین آلات دوار تعیین می نماید. بر اساس این استاندارد، شدت ارتعاشات به چهار ناحیه سبز (ایده آل)، زرد (قابل قبول برای کارکرد مداوم)، نارنجی (هشدار و نیازمند اقدام) و قرمز (خطرناک و نیازمند توقف فوری) تقسیم بندی می شود.
تیم های ارائه دهنده خدمات بالانس فن صنعتی در قزوین وظیفه دارند لرزش فن را از محدوده های هشدار به ناحیه سبز و زیر حد استاندارد بازگردانند.
پوشش گسترده شهرک های صنعتی استان قزوین
سرعت عمل در خدمات رسانی به صنایع یکی از شروط اصلی بقای تولید است. فرآیند بالانس فن صنعتی در قزوین باید تمام مناطق کارگاهی و سایت های تولیدی استان را به طور سریع پوشش دهد:
- شهرک صنعتی البرز: قدیمی ترین قطب صنعتی استان با تنوع بالایی از صنایع نساجی، قطعه سازی خودرو، کارتن سازی و مواد شوینده.
- شهرک صنعتی کاسپین ۱ و ۲: میزبان پیشرفته ترین شرکت های سرمایه گذاری خارجی، خطوط تولید لوازم خانگی و داروسازی با حساسیت فوق العاده بالا روی ارتعاش تجهیزات.
- شهرک صنعتی لیا (جدید و قدیم): کانون صنایع فلزی، شیشه، بازیافت و مواد شیمیایی که در آنها آلودگی شدید هوا فن های مکنده را مدام در معرض جرم گرفتگی قرار می دهد.
- شهرک صنعتی حیدریه و خرمدشت: کارخانجات بزرگ فولاد، لوله و پروفیل و صنایع سنگین با فن های مکنده دود و غبارگیرهای پرظرفیت.
- منطقه صنعتی بوئین زهرا، آراسنج و آبیک: کارخانجات تولید آجر، سیمان و صنایع تبدیلی که فن های سانتریفیوژ در آن ها تحت شرایط بسیار سخت غبارآلود کار می کنند.
حضور اکیپ های فنی در کوتاه ترین زمان در هر یک از این مناطق، مانع توقف طولانی مدت خطوط کارخانجات می گردد.
نکات کلیدی برای نگهداری و پیشگیری از لرزش مجدد فن ها
پس از انجام موفقیت آمیز بالانس، رعایت چند نکته ساده می تواند عمر مفید تجهیز را به میزان چشمگیری افزایش دهد:
- برنامه نظافت دوره ای پروانه: برای پروانه هایی که با ذرات آلاینده سر و کار دارند، برنامه منظم شستشو یا غبارزدایی تدوین کنید تا تجمع نامتقارن جرم صورت نگیرد.
- روانکاری اصولی بیرینگ ها: استفاده از گریس مرغوب با پایه مناسب و در فواصل زمانی استاندارد از داغ شدن یاتاقان و لقی مکانیکی جلوگیری می کند.
- بررسی همراستایی (الاینمنت) موتور و فن: ناهماهنگی بین شفت موتور و شفت فن منشا اصلی لرزش های فرکانس دو برابر دور است و نباید با نابالانسی اشتباه گرفته شود.
- پایش ماهانه ارتعاشات: ثبت مداوم ارتعاشات به مدیران نگهداری و تعمیرات امکان می دهد روند تغییرات را مشاهده کرده و پیش از بروز خرابی حاد برای بالانس برنامه ریزی کنند.
تضمین عملکرد بی وقفه خطوط تولید شما
حفظ آرامش، ایمنی و بهره وری در واحدهای صنعتی با مراقبت اصولی از تجهیزات دوار امکان پذیر است. لرزش و ارتعاش مهارنشده می تواند ظرف چند روز هزاران دلار خسارت به یاتاقان ها، الکتروموتورها و شاسی ها وارد آورد. چنانچه خطوط کارخانه شما در استان قزوین با مشکل ارتعاش و عدم تعادل پروانه ها مواجه است، کارشناسان مجرب مجموعه بالانس فن علی اکبری با پیشرفته ترین ادوات پرتابل دیجیتال، آماده اعزام فوری به تمامی شهرک های صنعتی استان و انجام تست های ارتعاش سنجی و رفع کامل لرزش در سریع ترین زمان ممکن هستند. همین حالا تماس بگیرید و پیش از وقوع توقف ناخواسته در خط تولید، راندمان کارخانه خود را به بالاترین سطح برسانید.
