
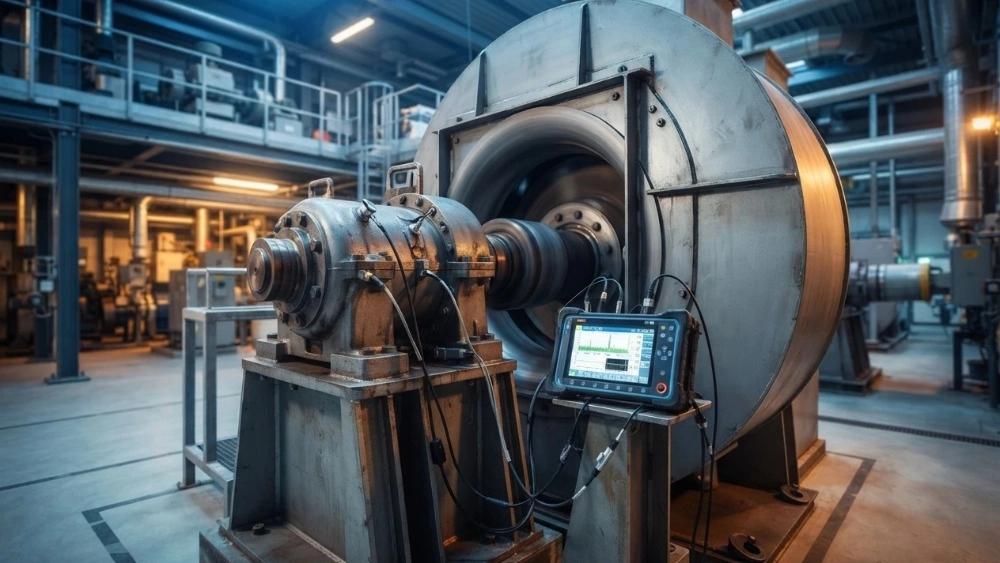
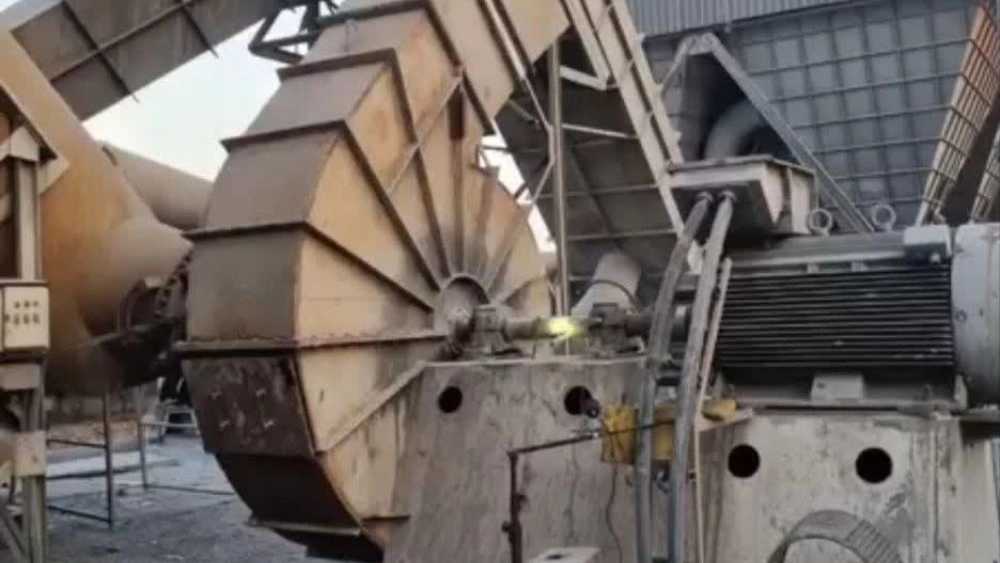
استان قزوین یکی از قطبهای بسیار مهم صنعتی کشور به شمار میرود. وجود شهرکهای صنعتی متعددی مانند شهرک صنعتی البرز، لیا، کاسپین، حیدریه و آبیک باعث شده است که صدها خط تولید بزرگ و کوچک به طور شبانهروزی در حال فعالیت باشند. در قلب هر خط تولیدی، فنهای صنعتی، هواکشهای دمنده و مکنده، و سیستمهای تهویه نقش حیاتی ایفا میکنند. بروز هرگونه لرزش، ارتعاش غیرعادی یا افت راندمان در این فنها میتواند کل زنجیره تولید را متوقف کند. خدمات بالانس پرتابل فن در قزوین دقیقاً همان راهکاری است که مدیران فنی و سرپرستان نگهداری و تعمیرات برای جلوگیری از توقفات پرهزینه به آن نیاز دارند.
عدم تعادل یا آنبالانسی جرمی در پروانههای فن، شایعترین دلیل ارتعاشات مخرب و خرابی زودهنگام بیرینگها و شفتها محسوب میشود. در روشهای سنتی، باز کردن فن، انتقال آن به کارگاه تراشکاری یا کارگاه بالانس، تراشکاری یا اضافه کردن وزنه و سپس نصب مجدد، چندین روز زمان میبرد. در مقابل، بالانس پرتابل فن در قزوین این امکان را فراهم میسازد که پروانه در همان محل نصب، در شرایط واقعی کارکرد و بدون نیاز به جداسازی قطعات، در کوتاهترین زمان ممکن به تعادل دینامیکی ایدهآل برسد. این فرآیند نهتنها هزینههای دمونتاژ و حمل را به صفر میرساند، بلکه از تغییر وضعیت هممحوری و دفرمه شدن قطعات حین باز و بست نیز جلوگیری میکند.
آنبالانسی فن صنعتی چیست و چرا رخ میدهد؟
آنبالانسی یا عدم تعادل زمانی رخ میدهد که مرکز جرم یک جسم دوار با مرکز دوران هندسی آن منطبق نباشد. در فنهای سانتریفیوژ، فنهای آکسیال و دمندههای صنعتی، این اتفاق به دلایل گوناگونی ایجاد میشود:
۱. سایش و فرسایش ناهمگون پرهها: عبور ذرات ساینده، گردوغبار و گازهای خورنده به مرور زمان از ضخامت پرهها در نقاط مختلف به شکل نابرابر میکاهد.
۲. رسوب و نشست مواد بر روی پروانه: در صنایعی مانند کاشی و سرامیک، سیمان، شیشه و صنایع غذایی قزوین، گردوغبار و چربیها روی پرهها مینشینند. اگر بخشی از این جرمها کنده شود، تقارن جرمی برهم میخورد.
۳. دمای بالا و تنشهای حرارتی: حرارت شدید میتواند باعث تاب برداشتن جزئی ورقهای پروانه شود.
۴. تعمیرات و جوشکاری غیرتخصصی: اضافه کردن صفحات تقویتی یا خالجوشهای غیراصولی بر روی پروانه توزیع وزن را تغییر میدهد.
۵. شل شدن پیچها و خروج اتصالات از مرکز: ضربات مکانیکی پیوسته میتواند هممرکزی اولیه را به هم بزند.
در چنین شرایطی، نیاز به بالانس پرتابل فن در قزوین به عنوان یک اقدام اصلاحی و پیشگیرانه احساس میشود تا آسیبها پیش از تخریب فاجعهبار کنترل گردند.
خطرات نادیده گرفتن لرزش و عدم تعادل فن
نادیده گرفتن ارتعاش در تجهیزات دوار مانند بازی با آتش در خطوط تولید است. ارتعاش اضافه نیروی گریز از مرکز زیادی ایجاد میکند که مستقیماً به اجزای مکانیکی منتقل میشود. پیامدهای بیتوجهی به ارتعاشات عبارتند از:
- تخریب سریع بلبرینگها و رولربیرینگها: لرزش مداوم لایه روغن محافظ را از بین میبرد و سبب خستگی زودرس قطعات فلزی یاتاقانها میشود.
- شکست خستگی شفت: گشتاورهای متناوب ناشی از ارتعاش میتوانند در طول زمان شفت محرک را دچار ترک و شکستگی ناگهانی کنند.
- آسیب به شاسی، فونداسیون و بتن ریزی: انرژی ارتعاشی به پایه فن و سازه ساختمان کارخانه منتقل شده و موجب سست شدن پیچهای مهاری و ترکیدگی بتن میشود.
- پارگی و خرابی تسمهها و کوپلینگها: ناهممحوری ثانویه و فشار مضاعف روی کوپلینگها استهلاک سیستم انتقال قدرت را چند برابر میکند.
- مصرف بیش از حد برق: موتور الکتریکی برای غلبه بر مقاومتهای ناشی از ارتعاش و اصطکاک بیهوده، جریان بیشتری از شبکه دریافت میکند.
- آلودگی صوتی شدید و کاهش ایمنی محیط کار: سر و صدای سرسامآور فن معیوب سلامت شنوایی پرسنل را تهدید میکند.
اجرای منظم بالانس پرتابل فن در قزوین از تمام این خسارتهای مالی و خطرات جانی جلوگیری به عمل میآورد.
مزایای کلیدی بالانس در محل (بالانس پرتابل) در مقایسه با روش کارگاهی
چرا بیشتر کارخانجات مدرن روش در محل را انتخاب میکنند؟ دلایل متعددی برای این انتخاب وجود دارد:
۱. عدم نیاز به دمونتاژ و باز کردن تجهیزات
باز کردن فنهای سنگین صنعتی نیازمند جرثقیل، داربستبندی و صرف ساعتها نیروی انسانی است. در بالانس پرتابل فن در قزوین، نیازی به باز کردن محفظه حلزونی، داکتها یا پولیها نیست.
۲. صرفهجویی چشمگیر در زمان توقف خط تولید
در روش سنتی، فن ممکن است ۲ تا ۵ روز خارج از مدار باشد. اما در فرآیند پرتابل، کل عملیات اندازهگیری و رفع عیب معمولاً ظرف چند ساعت انجام میشود.
۳. بالانس در شرایط عملیاتی واقعی
وقتی فن روی فونداسیون واقعی خود، با دور کاری نامی، دمای عملیاتی و همراه با پولیها و تسمههای خودش میچرخد، بالانس با در نظر گرفتن تمامی سختیهای تکیهگاهی و رزونانسهای سازه صورت میپذیرد. این دقتی است که هیچ دستگاه بالانس کارگاهی قادر به شبیهسازی کامل آن نیست.
۴. صرفه اقتصادی بالا
حذف هزینههای باربری سنگین، جرثقیل و دستمزدهای مکرر دمونتاژ، هزینه نهایی خدمات را بسیار کاهش میدهد.
- نیاز فوری به کارشناسی و رفع لرزش تجهیزات خود در استان قزوین دارید؟همین حالا برای دریافت مشاوره تخصصی، هماهنگی اعزام کارشناس به محل پروژه و استعلام هزینه با شماره تلفن کارشناسان فنی ما تماس حاصل فرمایید تا کارشناسان مجرب در کوتاهترین زمان ممکن در واحد صنعتی شما حاضر شوند.
معرفی مرکز تخصصی بالانس فن علی اکبری در منطقه
یکی از نامهای معتبر و شناختهشده در زمینه آنالیز ارتعاشات، پایش وضعیت و خدمات ارتعاشسنجی در شهرکهای صنعتی قزوین، مجموعه بالانس فن علی اکبری است. این مجموعه با تکیه بر سالها تجربه درخشان، برخورداری از تجهیزات ارتعاشسنجی کالیبره و پرسنل کارآزموده، توانسته است رضایت خاطر مدیران صنایع فولاد، سیمان، داروسازی، نساجی و صنایع شیمیایی را جلب نماید. ارائه خدمات بالانس پرتابل فن در قزوین با بالاترین استانداردهای مهندسی و ارائه گزارشهای تحلیلی قبل و بعد از کار، ویژگی بارز این تیم فنی است.
استانداردهای معتبر در بالانس ارتعاشاتی فنها (ISO 10816 و ISO 1940)
فرآیند بالانس پرتابل یک کار چشمی یا تجربی محض نیست؛ بلکه کاملاً متکی بر استانداردهای بینالمللی است:
- استاندارد ISO 1940: این استاندارد کیفیت بالانس قطعات دوار را در گریدهای مختلف مشخص میکند. برای فنهای صنعتی عمومی معمولاً گرید G 6.3 و برای فنهای دقیق یا توربوماشینها گرید G 2.5 مورد انتظار است.
- استاندارد ISO 10816: این استاندارد شدت ارتعاشات مجاز بر حسب سرعت ارتعاش (میلیمتر بر ثانیه RMS) را برای کلاسهای مختلف ماشینآلات دستهبندی میکند. به عنوان مثال، برای فنهای صنعتی با توان متوسط و پایههای صلب، شدت ارتعاش زیر ۲.۸ میلیمتر بر ثانیه وضعیت خوب و ارتعاشات بالاتر از ۴.۵ میلیمتر بر ثانیه وضعیت هشدار تلقی میشود.
در خدمات بالانس پرتابل فن در قزوین، هدف تیم مهندسی رساندن ارتعاش تجهیز به محدوده استاندارد سبز و ایمن بر اساس این مراجع جهانی است.
مراحل گامبهگام اجرای بالانس پرتابل فن در قزوین
برای درک بهتر فرآیند، مراحل انجام کار توسط تیم تخصصی به شرح زیر است:
گام اول: بازرسی چشمی و ایمنی اولیه
پیش از روشن کردن فن، سلامت مکانیکی پروانه، عدم شل بودن پایهها، همراستایی پولیها، سفتی تسمهها و تمیزی پرهها بازبینی میشود. در صورت وجود لایههای ضخیم آلودگی، ابتدا پروانه پاکسازی میشود.
گام دوم: نصب سنسورهای ارتعاشسنجی و تاکومتر نوری
شتابسنجها (اکسلرومترها) روی یاتاقانها در جهات افقی، عمودی و محوری متصل میشوند. یک سنسور نوری (تاکومتر لیزری) نیز به همراه یک برچسب شبرنگ بر روی شفت یا پولی قرار میگیرد تا دور دقیق دستگاه و فاز ارتعاش را ثبت کند.
گام سوم: ثبت ارتعاش اولیه (Initial Run)
فن روشن شده و به دور کاری نامی میرسد. دستگاه آنالایزر پرتابل دامنه ارتعاش و زاویه فاز اولیه ناشی از دور یک (1X) را برداشت میکند.
گام چهارم: نصب وزنه آزمایشی (Trial Weight)
فن خاموش و قفل ایمنی زده میشود. یک وزنه با جرم و زاویه مشخص روی پروانه نصب میگردد تا ضریب پاسخ سیستم (تابع انتقال) مشخص شود.
گام پنجم: راهاندازی با وزنه آزمایشی و محاسبات وکتوری
فن مجدداً راهاندازی میشود. با مقایسه تغییرات دامنه و فاز نسبت به حالت اولیه، دستگاه تحلیلگر ریاضی به محاسبه دقیق وزن و زاویه اصلاحی (Correction Weight) در یک یا دو صفحه میپردازد.
گام ششم: نصب وزنه اصلاحی نهایی و تست راستیآزمایی
وزنه آزمایشی برداشته شده و وزنه اصلاحی نهایی در زاویه تعیینشده به صورت موقت یا جوشکاری دائمی نصب میگردد. سپس دستگاه روشن شده و دامنه نهایی ثبت میگردد. در صورت رسیدن به استاندارد مجاز، کار پایان یافته و گزارش رسمی تحویل داده میشود.
استفاده از تخصص بالانس فن علی اکبری به شما این اطمینان را میدهد که کلیه مراحل بر اساس اصول مهندسی و با کمترین تعداد استارت و استپ انجام پذیرد تا به موتور فن آسیبی وارد نگردد.
تفاوت بالانس تکصفحهای (Single Plane) و دوصفحهای (Two Plane)
در پروژههای بالانس پرتابل فن در قزوین، انتخاب روش محاسباتی به نسبت ابعاد پروانه وابسته است:
- بالانس تکصفحهای (استاتیکی): زمانی به کار میرود که عرض پروانه نسبت به قطر آن کم باشد (مانند فنهای باریک یا پروانههای دیسکی شکل). در این حالت، یک حسگر و یک موقعیت وزنه برای رفع نابالانسی کفایت میکند.
- بالانس دوصفحهای (دینامیکی): زمانی الزامی است که عرض پروانه فن نسبت به قطر آن قابل توجه باشد (مانند فنهای حلزونی با پروانه عریض یا فنهای دو مکشه). در چنین پروانههایی، نابالانسی کوپل (گشتاوری) علاوه بر نابالانسی استاتیکی وجود دارد و سنسورها باید در دو سمت یاتاقانها نصب شده و وزنههای اصلاحی در دو صفحه مجزا روی پروانه اضافه شوند.
دستگاههای مدرن به کار رفته در خدمات بالانس پرتابل فن در قزوین امکان تفکیک و محاسبات سریع در دو صفحه همزمان را دارا هستند.
پوشش کلیه شهرکهای صنعتی استان قزوین
نیاز صنایع مختلف به حضور سریع کارشناس بسیار حیاتی است؛ زیرا هر دقیقه توقف خط، خسارت ریالی بالایی دارد. پوشش جغرافیایی خدمات بالانس پرتابل فن در قزوین شامل تمامی مناطق زیر است:
- شهرک صنعتی البرز و الوند: واحدهای تولیدی شوینده، کارخانجات بستهبندی و صنایع قطعهسازی خودرو.
- شهرک صنعتی کاسپین ۱ و ۲: کارخانجات الکترونیک، صنایع دارویی و شیمیایی پیشرفته.
- شهرک صنعتی لیا (جدید و قدیم): صنایع ذوب فلزات، رنگ و رزین و شیشه.
- شهرک صنعتی آبیک و مجاورت کارخانجات سیمان: فنهای غولپیکر بگفیلتر، فنهای کورههای حرارتی و فنهای هوای اولیه و ثانویه.
- شهرک صنعتی حیدریه و شال: صنایع آجر، کاشی، سرامیک و فولاد.
- منطقه صنعتی بویین زهرا و تاکستان: صنایع بستهبندی، صنایع لبنی و فرآوری محصولات کشاورزی.
تیمهای سیار با تجهیزات کامل پرتابل میتوانند در کوتاهترین زمان در محل هر یک از این شهرکها مستقر شوند.
عیبیابی ارتعاشات؛ همیشه مشکل از بالانس نیست!
نکتهای که تکنسینهای نگهداری باید مد نظر قرار دهند این است که هر ارتعاشی نشانه آنبالانسی نیست. در جریان بالانس پرتابل فن در قزوین، یک متخصص حرفهای ابتدا طیف فرکانسی ارتعاش (FFT) را بررسی میکند تا مطمئن شود مشکل از موارد زیر نباشد:
۱. ناهممحوری (Misalignment): وجود پیکهای فرکانسی در دور دو (2X) که با بالانس حل نمیشود و نیاز به الایمنت لیزری دارد.
۲. لقی مکانیکی (Mechanical Looseness): شل بودن پایهها یا خرابی جای بیرینگ که هارمونیکهای متعددی تولید میکند.
۳. پدیدههای آیرودینامیکی: مانند استال فن یا گردابههای هوا ناشی از انسداد کانالها.
۴. رزونانس سازهای: وقتی دور کاری فن با فرکانس طبیعی سازه یکی میشود و ارتعاش را تشدید میکند.
دستگاههای مدرن آنالیز عیبیابی دقیق را قبل از شروع فرآیند بالانس ممکن میسازند تا از هدررفت زمان جلوگیری شود.
چکلیست اقدامات کارفرما قبل از رسیدن تیم بالانس پرتابل
برای اینکه عملیات بالانس پرتابل فن در قزوین در سریعترین زمان ممکن انجام پذیرد، رعایت نکات زیر از سوی مسئولان کارخانه بسیار راهگشا خواهد بود:
- قطع برق اصلی و آمادهسازی سیستم قفل و برچسب ایمنی (Lockout / Tagout).
- تمیزکاری داخل حلزونی و روی پرههای فن و زدودن گرد و خاک غلیظ یا گل و لای.
- اطمینان از سلامت بلبرینگها و عدم وجود صدای خردشدگی یا گریپاج در یاتاقانها.
- آچارکشی پایههای الکتروموتور و حلزونی فن به همراه تست استحکام فونداسیون.
- حضور اپراتور برق و تکنسین مکانیک برای روشن و خاموش کردن کنترلشده سیستم در دفعات آزمایشی.
- آماده بودن ابزار جوشکاری پرتابل یا دریل برای نصب دائمی وزنههای سربی یا آهنی.
جمعبندی و تماس با واحد خدمات
استفاده از خدمات بالانس پرتابل فن در قزوین، راهکاری مطمئن، سریع و اقتصادی برای افزایش طول عمر بیرینگها، جلوگیری از خرابی ناگهانی الکتروموتورها و کاهش مصرف انرژی در کارخانجات است. به جای خاموش کردن چندروزه خطوط تولید و تحمل مشقتهای ناشی از دمونتاژ فنهای سنگین، کارشناسان فنی با تجهیزات پرتابل در محل کارخانه شما ارتعاشات را به سطح استاندارد بازمیگردانند.
چنانچه در تجهیزات هوادهی، اگزاستفنها، بلوئرهای دمنده یا فنهای غبارگیر کارخانه خود لرزش غیرعادی یا صدای آزاردهنده مشاهده میکنید، قبل از وقوع شکستگی شفت یا سوختن موتور با ما ارتباط برقرار کنید. کارشناسان ما آماده اعزام فوری به تمامی شهرکهای صنعتی استان قزوین و ارائه خدمات تخصصی ارتعاشسنجی میباشند. همین حالا تماس بگیرید و بازدهی تجهیزات صنعتی خود را تضمین کنید
