
تماس فوری
مهار ارتعاشات مرگبار تجهیزات دوار: راهنمای صفر تا صد بالانس در محل و پایش ارتعاشات در باد افزار کاوه
مقدمهای بر چالش نابالانسی مکانیکی در خطوط تولید پیوسته
در صنایع سنگین و مجتمعهای فرآیندی معاصر از قبیل کارخانجات تولید فولاد، مجتمعهای پتروشیمی، خطوط تولید کلینکر سیمان، صنایع غذایی و خطوط بزرگ فرآوری مواد معدنی، تجهیزات دوار ستون فقرات تولید محسوب میشوند. چرخش پیوسته روتورها، ایمپلرها و پروانههای هوادهی نیازمند تقارن توزیع جرم حول محور دوران است. زمانی که مرکز جرم یک قطعه چرخان حتی به اندازه کسری از میلیمتر از مرکز هندسی یا محور دوران آن انحراف پیدا کند، پدیدهای تحت عنوان نابالانسی جرمی رخ میدهد.
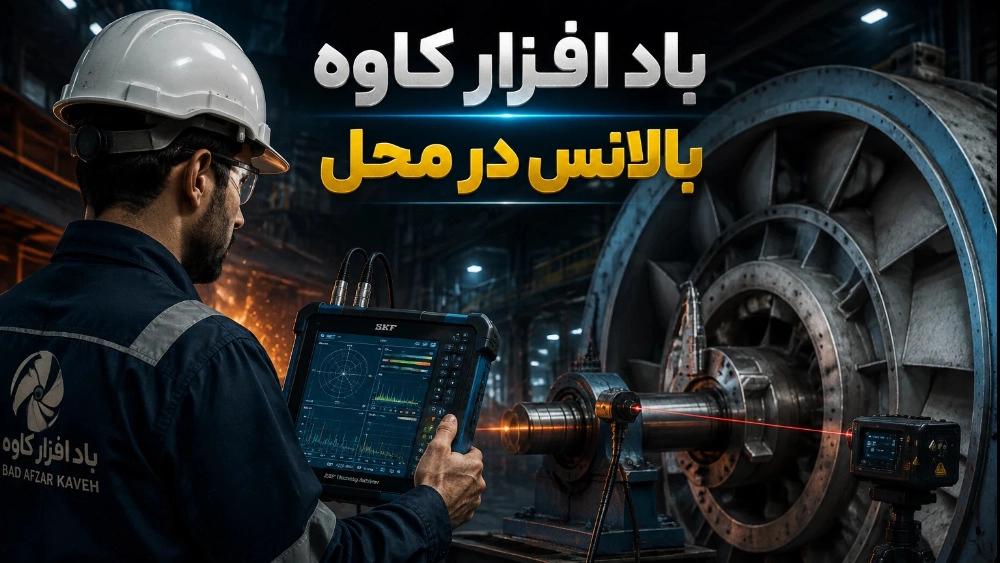
این انحراف به ظاهر جزئی، در دورهای نامی بالا به تولید نیروهای گریز از مرکز ویرانگری منجر میگردد که مستقیماً به شفت، نشیمنگاه یاتاقانها و شاسی اصلی سازه تحمیل میشوند. در گذشته رویارویی با چنین مشکلی به معنای توقف چند روزه یا حتی چندهفتهای خط تولید، دمونتاژ قطعات عظیم، اجاره جرثقیلهای سنگین و انتقال پروانه به کارگاههای تراشکاری و بالانس بود. امروزه با توسعه متدهای مهندسی پایش وضعیت، خدمات بالانس در محل به عنوان یک راهحل بنیادین و نجاتبخش، امکان کالیبراسیون دینامیکی قطعات را بدون نیاز به باز کردن حتی یک پیچ از شاسی فراهم کرده است. شرکت باد افزار کاوه به عنوان بازوی مهندسی پایش ارتعاشات کشور، این خدمات را در بالاترین سطح استاندارد بینالمللی ارائه میدهد.
ماهیت بالانس در محل و علل فنی شکلگیری نابالانسی در سایت
بالانس در محل یا بالانس درجا فرآیندی است که طی آن، وضعیت ارتعاشی یک تجهیز مکانیکی در محیط واقعی کاری، تحت بار حرارتی، ارتعاشات ناشی از سیال و شرایط پایهای فونداسیون بررسی و اصلاح میشود. این روش نه تنها جایگزین فرآیند وقتگیر دمونتاژ است، بلکه از نظر مهندسی ارتعاشات، نتایجی به مراتب دقیقتر از استندهای آزمایشگاهی کارگاهی ثبت میکند؛ چراکه قطعه روی بلبرینگها و شاسی واقعی خود به تعادل میرسد.
سایش غیریکنواخت متریال و فرسایش پرهها
در پروانههای مکنده صنایع سیمان و معادن، گازهای حامل ذرات ساینده میکرونی و غبار با سرعت بالا با لبه پرهها برخورد میکنند. این سایش در نقاط مختلف پروانه به صورت همگن رخ نمیدهد و پس از گذشت چند ماه، عدم تقارن جرمی محسوسی در پروانه ایجاد میشود که آغازگر ارتعاشات سنگین است.
دپوی گرد و غبار، لجن صنعتی و رسوبات چسبنده
در صنایع غذایی، کارخانجات قند یا فنهای مکنده بخارات روغنی و اسیدی، موادی چسبناک روی سطوح پشتی پروانهها انباشته میشوند. افتادن ناگهانی تکهای از این رسوبات سفتشده در حین کار، بلافاصله بالانس وزنی پروانه را بر هم زده و دستگاه را دچار لرزش شدید آنی میکند.
دفرمه شدن حرارتی شفت و پروانه
فنهای اگزاست کورههای القایی و بویلرهای صنعتی تحت شوکهای دمایی پیوسته قرار دارند. در صورتی که خنککاری یا متریال پروانه مقاومت خزشی کافی نداشته باشد، گرادیان دمایی باعث اعوجاج موضعی و انحراف دائمی محور دوران میگردد.
اعوجاج ناشی از تعمیرات جوشکاری نامتقارن
تعمیرات پیشین روی پروانهها مانند پر کردن فرسایشها یا تعویض موضعی تیغهها بدون محاسبه دقیق جرم مفتول جوش مصرفی، از عمده دلایل از بین رفتن تعادل جرمی پروانه در واحدهای نگهداری و تعمیرات است.
بررسی انواع نابالانسی دینامیکی و روشهای تخصصی تفکیک فاز
تشخیص نوع نابالانسی اولین گام در انتخاب الگوریتم ریاضی مناسب برای افزودن وزنههای تصحیح است. ارتعاشسنجی تخصصی باد افزار کاوه امکان تفکیک دقیق انواع نابالانسی را روی انواع ماشینآلات فراهم میسازد.
نابالانسی استاتیکی یا تکصفحهای
در این حالت محور اصلی اینرسی موازی با محور دوران جابهجا شده است. این رخداد معمولاً در دیسکهای باریک رخ میدهد؛ جایی که ضخامت یا عرض پروانه نسبت به قطر کلی آن بسیار کوچک است. رفع این عیب با افزودن یا کاستن یک وزنه واحد در یک صفحه اصلاحی برطرف خواهد شد.
نابالانسی کوپل و ممانهای زاویهای
در نابالانسی کوپل، محور اصلی اینرسی، محور دوران را در مرکز جرم قطع میکند. این امر موجب میشود تا تجهیز در حین دوران نوسانهای زاویهای رفت و برگشتی از خود نشان دهد. این پدیده دو نقطه مخالف با زاویه ۱۸۰ درجه را به لرزه درمیآورد و نیازمند محاسبه برداری دقیق است.
نابالانسی دینامیکی ترکیبی یا دوصفحهای
پیچیدهترین و رایجترین شکل نابالانسی در روتورهای بلند و فنهای دوبل بکوارد، ترکیب همزمان نابالانسی استاتیک و کوپل است. در این حالت محور اینرسی با محور دوران نه موازی است و نه آن را قطع میکند. مهار ارتعاشات در این شرایط نیازمند تصحیح همزمان جرم در دو صفحه مجزا و تحلیل ماتریسی اثرات متقابل صفحات بر یکدیگر است.
پیامدها و مخاطرات ویرانگر بیتوجهی به ارتعاشات تجهیزات دوار
بسیاری از واحدهای تولیدی، لرزش تجهیزات را تا زمانی که صدای غیرعادی بسیار شدید ایجاد نکند نادیده میگیرند. این رویکرد انفعالی هزینههای مالی و جانی سنگینی به همراه دارد.
استهلاک زودرس و خستگی یاتاقانها و بیرینگها
نیروی ارتعاشی متناوب به طور مستقیم به المانهای غلتشی بلبرینگها و رولربیرینگها فشار آورده و فیلم روغن هیدرودینامیک را پاره میکند. این اتفاق سبب خراشیدگی رینگ داخلی، خرد شدن کیج (قفسه) و تخریب ساچمهها در کسری از زمان عمر اسمی آنها میشود.
پارگی شفت و ترکخوردگیهای ناشی از خستگی فلز
پدیدههای ارتعاشی، تنشهای کششی و فشاری متناوبی را در محل تغییر مقطع شفتها (شانهها و جاخارها) به وجود میآورند. این تنشها در طول زمان به ترکهای خستگی میکروسکوپی و در نهایت شکستگی ناگهانی شفت و پرتاب قطعات تبدیل میشوند.
تخریب بتن فونداسیون، رزوه پیچهای مهار و اتصالات کانالها
دامنه ارتعاشات فرکانس پایین به راحتی به شاسی فلزی و بولتهای متصل به بتن منتقل میشود. لق شدن مهرههای مهار، فروپاشی موضعی بتن فونداسیون و پارگی لرزهگیرهای آکاردئونی از دیگر خسارتهای بارز عدم بالانس به موقع است.
افزایش مصرف برق الکتروموتور
موتوری که برای به گردش درآوردن یک روتور نامتعادل تلاش میکند، بخش قابل توجهی از توان اکتیو ورودی را صرف غلبه بر اصطکاک و نیروهای زاویهای ناشی از نابالانسی میکند که مستقیماً به صورت حرارت در سیمپیچ تلف شده و آمپراژ مصرفی را به شکل چشمگیری بالا میبرد.
مراحل و پروتکل اجرایی بالانس در محل توسط تیم مهندسی باد افزار کاوه
شرکت باد افزار کاوه برای حصول اطمینان از صحت فنی عملیات، یک چارچوب استاندارد مهندسی پنج مرحلهای را در هر پروژه پیادهسازی میکند.
مرحله اول: بازرسی چشمی اولیه و تست سلامت اتصالات مکانیکی
پیش از روشن کردن هر سیستم ارتعاشسنجی، یکپارچگی ساختار پروانه، استحکام پیچهای پداستال یاتاقان، وضعیت کوپلینگ یا تسمهها و عدم لقی مکانیکی شاسی مورد ارزیابی فیزیکی دقیق قرار میگیرد؛ چرا که بالانس کردن ماشینی با عیب لقی مکانیکی پایهها از نظر مهندسی ناممکن است.
مرحله دوم: آنالیز طیف ارتعاشاتی و تفکیک عیب ریشهای
با نصب سنسورهای پیزوالکتریک شتابسنج (Accelerometer) روی نقاط افقی، عمودی و محوری یاتاقانها، نمودارهای ارتعاشی برداشت میشوند. کارشناسان باد افزار کاوه پیکهای ارتعاشی را تفکیک میکنند تا اطمینان یابند ارتعاش ناشی از دور کاری بوده و با ناهمراستایی، کاویتاسیون پمپ یا تشدید سازهای همپوشانی ندارد.
مرحله سوم: اندازهگیری فاز و دور با پرتو تاکومتر لیزری
با نصب لیبل رفلکتیو روی شفت و تاباندن سنسور اپتیکال، فرکانس دقیق دوران و فاز مرجع با دقت کسری از درجه اندازهگیری میشود تا نقطه دقیق سنگینی روتور نسبت به یک زاویه مرجع مشخص گردد.
مرحله چهارم: آزمون جرم آزمایشی و محاسبه ضرایب تأثیر
یک وزنه با جرم حسابشده به عنوان وزنه آزمایشی به پروانه متصل میشود. با راهاندازی مجدد و ثبت تغییرات دامنه و فاز ارتعاش، نرمافزار تحلیلی ضرایب تأثیر و موقعیت دقیق زاویهای و جرمی وزنه تصحیح را به روش برداری استخراج میکند.
مرحله پنجم: نصب وزنه اصلاحی دائمی و آزمون انطباق استاندارد
وزنه اصلاحی نهایی با جوشکاری ایمن یا اتصالات استاندارد صنعتی نصب شده و آزمایش نهایی جهت ثبت سطح ارتعاشات باقیمانده (Residual Unbalance) انجام میشود تا استاندارد مدنظر به طور کامل برآورده گردد.
استانداردهای بینالمللی ارتعاشسنجی مبنا در باد افزار کاوه
کلیه عملیات و گواهیهای تحلیلی صادر شده توسط باد افزار کاوه با تکیه بر معتبرترین الزامات استاندارد بینالمللی انجام میپذیرد.
استاندارد تخصصی ارزیابی نابالانسی بر اساس ردههای کاربری
در استاندارد جهانی تعادل دینامیکی روتورها، کیفیت بالانس با در نظر گرفتن سرعت زاویهای و جرم تجهیز به ردههای مختلف از کیفیت تقسیمبندی میشود. به عنوان مثال پروانههای فنهای صنعتی و روتورهای خردکن در ردههای تلرانسی مشخصی کالیبره میشوند تا دوام نامحدود را تضمین کنند.
استاندارد سنجش شدت ارتعاشات ماشینآلات صنعتی
بر اساس معیارهای تعیین سطح ارتعاشات بر حسب سرعت مؤثر، ارتعاشات مجاز یاتاقانها بر روی سازههای صلب و انعطافپذیر به چهار ناحیه وضعیت ایدهآل، کارکرد مجاز، اخطار و توقف اضطراری تفکیک شده و پس از اتمام بالانس در محل، دادههای تجهیز در ناحیه کاری ایدهآل و ایمن فیکس میشوند.
طیف تجهیزات و ماشینآلات تحت پوشش خدمات باد افزار کاوه
دامنه کاربری خدمات ارتعاشسنجی و بالانس درجا در شرکت باد افزار کاوه تمامی دستگاههای دوار صنعتی را دربرمیگیرد.
فنهای سانتریفیوژ و اگزاست فنهای فرایندی
شامل انواع فنهای فوروارد، بکوارد، رادیال تیغه باز و بسته در ابعاد نیروگاهی، کورههای ذوب آهن، برجهای خنککننده و واحدهای فیلتراسیون کیسهای کارخانجات.
روتورها و درامهای سنگین صنعتی
روتورهای بالانسر، غلطکهای آبگیر صنایع کاغذسازی، درامهای مغناطیسی جداسازهای معدنی، چکشها و روتورهای آسیابهای والسی و کوبشی.
پمپهای انتقال سیالات و میکسرها
ایمپلرهای پمپهای سانتریفیوژ چندمرحلهای، همزنهای مخازن مواد شیمیایی و پروانههای هوادهی تصفیهخانههای صنعتی.
مزایای کلیدی انتخاب شرکت باد افزار کاوه برای پایش ارتعاشات
سپردن تجهیزات حساس صنعتی به مجموعه باد افزار کاوه مزایای ملموس و ساختارمندی را برای تیمهای فنی و مدیران بهرهبرداری صنایع به همراه دارد.
سرعت عمل و اعزام فوری تیم ارتعاشسنجی به سایت
در خطوط تولید پیوسته هر ساعت توقف به معنی خسارتهای سرسامآور مالی است. تکنسینهای متخصص باد افزار کاوه با تجهیزات کامل پرتابل در سریعترین زمان ممکن در محل کارخانه شما مستقر خواهند شد.
بهرهگیری از تجهیزات آنالایزر فوقپیشرفته چندکاناله
استفاده از بهروزترین دستگاههای ارتعاشسنجی چندکاناله پرتابل با قابلیت نمونهبرداری فوقسریع و فیلترهای دقیق نویزهای محیطی کارگاهی.
ارائه گزارش فنی تفصیلی و شناسنامه ارتعاشی تجهیز
پس از پایان عملیات، گزارش کامل شامل اسپکتروم ارتعاشی قبل و بعد از کار، میزان دامنه و زاویه فاز، وزن دقیق جرمهای اصلاحی و گواهی انطباق با حدود استاندارد به واحد نگهداری و تعمیرات تحویل داده میشود.
تجربه اجرایی گسترده در شرایط عملیاتی دشوار
سابقه موفق اجرای پروژههای پیچیده بالانس روی پروانههای با دمای بالای ۳۰۰ درجه سانتیگراد، محیطهای اسیدی و خطوط با گرد و غبار شدید در صنایع پتروشیمی، متالورژی و نساجی کشور.
نتیجهگیری و فراخوان دریافت مشاوره مهندسی
نابالانسی جرمی یک تهدید بیپایان برای یکپارچگی مکانیکی، بهرهوری و سودآوری کارخانجات صنعتی است. پیشگیری از حوادث سهمگین مکانیکی، مهار صداهای آزاردهنده و تضمین طول عمر بیرینگها و شفتها، بدون تحمیل هزینههای سرسامآور دمونتاژ، با راهکار بالانس در محل محقق میشود.
متخصصان واحد ارتعاشات باد افزار کاوه با کولهباری از تجارب میدانی و پیشرفتهترین ادوات اندازهگیری درجا، آمادهاند تا آرامش مکانیکی و پایداری دینامیکی خطوط تولید شما را تضمین نمایند. چنانچه در تجهیزات دوار، فنهای صنعتی یا روتورهای واحد تولیدی خود هرگونه لرزش غیرعادی، داغ شدن یاتاقانها یا نوسانات فرکانسی مشاهده نمودهاید، پیش از وقوع حادثه غیرقابل جبران با مهندسان پایش وضعیت باد افزار کاوه تماس حاصل فرمایید تا کارشناسان ما جهت بازرسی فنی، آنالیز طیفی و اجرای بالانس فوقدقیق در کوتاهترین زمان در سایت شما حضور یابند.
