
فرزکاری چیست و چه کاربردی دارد؟
فرزکاری فرآیندی است که در آن ابزار برش با چرخش خود به کمک دستگاه فرز مواد اضافی را از روی قطعه کار موجود در جهت زاویه با محور ابزار ماشینکاری میکند. عملیات فرزکاری یکی از فرآیندهای بسیار متداول تولیدی است که در کارگاهها و صنایع ماشینآلات برای تولید محصولات و قطعات با دقت بالا در اشکال و اندازههای مختلف استفاده میشود.
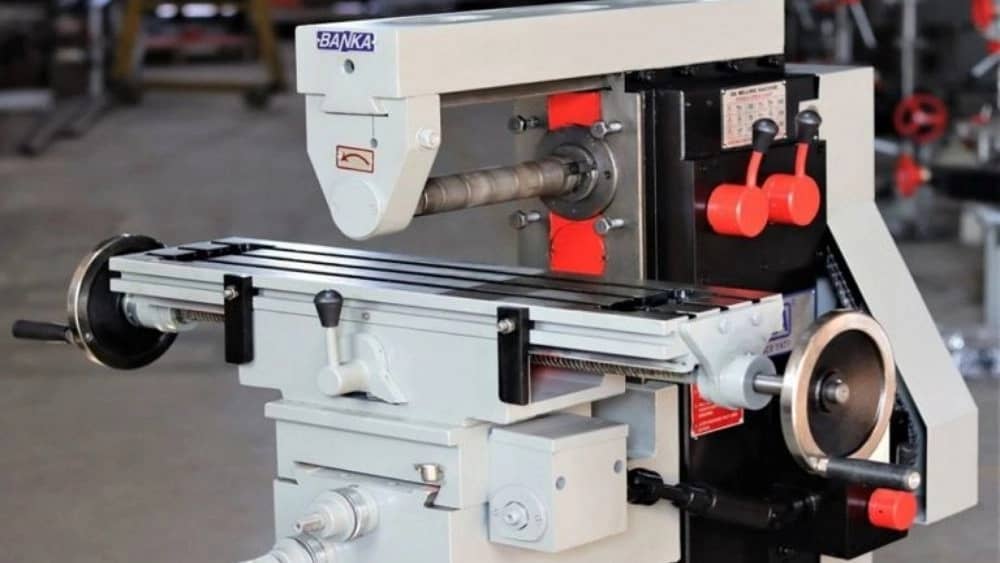
فرزکاری یکی از عملیات ماشینکاری مهم است که در آن قطعه کار در برابر یک ابزار استوانهای دوار تغذیه میشود. ابزار (مانند فرز انگشتی) از چندین لبه برش تشکیل شدهاست. عملیات فرزکاری بر اساس جهتگیری بین محور ابزار و جهت تغذیه از سایر عملیات ماشینکاری متمایز میشود. در سایر عملیات مانند حفاری، تراشکاری و غیره ابزار در جهت موازی با محور چرخش تغذیه میشود (بر خلاف فرزکاری).
ابزار برشی که در این عملیات استفاده میشود تیغ فرز نام دارد که از چندین لبه به نام لبه برش تشکیل شدهاست. ماشین ابزاری که عملیات فرزکاری را با ایجاد حرکت نسبی مورد نیاز بین قطعه کار و ابزار انجام میدهد، دستگاه فرز نام دارد. این دستگاه حرکت نسبی مورد نیاز را در شرایط کنترلی فراهم میکند. این شرایط به عنوان سرعت اسپیندل، نرخ پیشروی و عمق برش شناخته میشوند.
به طور معمول، عملیات فرزکاری برای ایجاد سطوح صاف کاربرد دارد. هندسههای پیچیده دیگر را نیز میتوان با دستگاه فرز ایجاد کرد. عملیات فرزکاری به عنوان یک عملیات برش منقطع در نظر گرفته میشود که لبههای برش در هر دور چرخشی وارد کار شده و از آن خارج میشوند. این عمل برش تیغ فرز را در هر چرخش در معرض یک چرخه نیروی ضربهای و شوک حرارتی قرار میدهد. جنس ابزار و هندسه آن باید طوری طراحی شود که شرایط مذکور در بالا را تحمل کند. بسته به موقعیت ابزار و قطعه کار، عملیات فرز را میتوان به انواع مختلفی طبقهبندی کرد.
پارامتر برش فرآیند فرزکاری
فرزکاری یک عملیات حذف فلز با استفاده از یک ابزار برش چرخان است که دارای یک یا چند لبه برش است. عمل برش با تغذیه قطعه کار در برابر ابزار برش انجام میشود. سه پارامتر اصلی برش وجود دارد که باید در هر عملیات فرزکاری کنترل شود. این سه پارامتر برش، سرعت برش، نرخ تغذیه و عمق برش هستند. نتایج خوب فقط با تنظیمات متعادل این پارامترها به دست میآید.
سرعت برش
سرعت برش، سرعت خطی محیطی ناشی از عملیات فرزکاری است که بر حسب متر بر دقیقه بیان میشود. پارامتر سرعت برش را میتوان از فرمول زیر به دست آورد:
V = πdn /****
که در آن:
d = قطر فرز بر حسب میلیمتر،
V = سرعت برش (خطی) بر حسب متر بر دقیقه و
n = سرعت برش (دورانی – سرعت اسپیندل) بر حسب دور بر دقیقه.
سرعت پیشروی
سرعتی است که توسط میز کار به قطعه کار داده میشود و آن را در جهت عمود بر محور دوران تیغ برش تغزیه میکند. به طور کلی پیشروی به سه صورت بیان میشود.
پیشروی به ازای هر لبه برش
مسافت طی شده توسط قطعه کار (پیشرفت آن) بین درگیری توسط دو لبه متوالی است و به صورت mm/tooth(ft) بیان میشود.
پیشروی به ازای هر دور
حرکت قطعه کار در طول یک دور چرخش فرز به صورت mm/rev بیان میشود و با f(rev) نشان داده میشود.
پیشروی در واحد زمان
پیشروی همچنین میتواند به صورت دقیقه/پیشروی یا ثانیه/پیشروی بیان شود. فاصله پیشروی قطعه کار در واحد زمان (fm) است. در بالا سه نرخ پیشروی به صورت متقابل قابل تبدیل هستند: (fm) = n x f (rev) که در آن n = دور در دقیقه ابزار برش است. میتوان آن را به صورت زیر بسط داد: (fm) = n x f (rev) = z x n x f(r) که z در آن تعداد لبههای برش است.
عمق برش
عمق برش در عملیات فرزکاری میزان نفوذ تیغ برش درون قطعه کار است. پارامتر عمق برش فاصله عمود بر سطح اصلی و نهایی قطعه کار است و بر حسب میلیمتر اندازهگیری میشود.
عملیات مختلف فرزکاری
به دلیل تنوع اشکال و میزان تولید بالای آنها، فرزکاری یکی از عملیات ماشینکاری همهکاره و پرکاربرد است. فرم هندسی ایجاد شده توسط عملیات فرزکاری به سه گروه عمده تقسیم میشود:
سطوح مسطح: سطح در هر سه بعد خطی است. ساده ترین و راحت ترین نوع سطح؛
سطوح دوبعدی: شکل سطح در جهت دو تا از محورها تغییر میکند و در امتداد محور سوم خطی است.
سطوح سهبعدی: شکل سطح در هر سه جهت تغییر میکند، به عنوان مثال میتوان به پرههای توربین گاز، پروانهها، الگوهای ریختهگری و غیره اشاره کرد.