
بالانس فن در محل بدون دمونتاژ و باز کردن پروانه، روشی مبتنی بر پایش وضعیت و آنالیز ارتعاشات است که در آن نابالانسی جرمی روتر در سرعت نامی کارکرد و بدون نیاز به انتقال ایمپلر به کارگاه تراشکاری اصلاح میشود. در این فرایند، متخصصان با اتصال سنسورهای پیزوالکتریک و تاکومتر نوری به سیستم، میزان دامنه ارتعاش و زاویه فاز جابهجایی را با دقت میکرون اندازهگیری کرده و وزنههای تعادلی دقیق را روی پروانه نصب میکنند. این تکنیک توقف خط تولید در کارخانهها و کارگاههای صنعتی تهران را از چند روز به کمتر از چند ساعت کاهش داده و مانع از آسیب به یاتاقانها، شفت و حلزونی فن میگردد.
هزینه باز کردن یک پروانه سانتریفیوژ با قطر بیش از یک متر، کرایه جرثقیل در سوله، ریسک تاب برداشتن شفت در حین جابهجایی و کرایه باربری به کارگاههای تراشکاری جنوب تهران، اغلب چند برابر هزینه خودِ عملیات تراز ارتعاشی است. از طرفی، هنگامی که پروانه روی بالانسر کارگاهی (تراشکاری) اصطلاحاً به بالانس صفر میرسد، پس از نصب مجدد روی شفتِ کارخانه و کوپل با تسمه یا کوپلینگ، به دلیل خطاهای همراستایی، راناوت شفت و اثرات آیرودینامیکی کانال، مجدداً دچار لرزش شدید میشود؛ مسالهای که تنها با بالانس دینامیکی در شرایط واقعی بهرهبرداری برطرف خواهد شد.
چرا بالانس فن بدون باز کردن پروانه در خط تولید ضروری است؟
در بازدیدهای میدانی که از کارخانههای فعال در شهرکهای صنعتی جاده خاوران، شمسآباد و هشتگرد داشتیم، اصلیترین دلیل تخریب زودهنگام بیرینگها (یاتاقانها) و ترکیدن تسمه، نه بیکیفیتی قطعات بلکه ارتعاش ناشی از برهمخوردن تعادل جرمی پروانه در شرایط کاری است. با گذشت زمان، عواملی همچون رسوب مواد چرب یا گردوغبار سیمان، سایش ناشی از ذرات ساینده و حتی تنش حرارتی گازهای داغ، تقارن جرمی فن را تغییر میدهند.
در روشهای منسوخ، فن باید خاموش میشد، هوزینگ برش میخورد یا باز میشد، پولیها و تسمهها کشیده میشدند و پروانه با زحمت فراوان از خط خارج میگردید. فرایند دمونتاژ علاوه بر هدررفت شیفتهای کاری، به شفت موتور و بلبرینگها تنش مکانیکی نامتقارن وارد میکند. در مقابل، اجرای کار درجا اجازه میدهد تمام متغیرهای واقعی سیستم شامل فونداسیون، پایه یاتاقان، شاسی و حتی مقاومت شبکه هوای ورودی و خروجی در محاسبات برداری لحاظ شوند.
مزایای عملیاتی بالانس پرتابل نسبت به روش سنتی تراشکاری
- حفظ سلامت کامل هوزینگ و بدون نیاز به دمونتاژ کانالها یا پولی
- سنجش رفتار ارتعاشی سیستم در دور نامی واقعی و دمای کاری عملیات
- صفر شدن خطاهای ناشی از جابهجایی، لقی شفت و خطای مونتاژ مجدد
- صرفهجویی چشمگیر در هزینههای نیروی انسانی، اجاره ادوات جابهجایی و توقف تولید
- تنظیم همزمان وضعیت ارتعاشی مطابق با الزامات استاندارد بینالمللی ISO 1940 و ISO 10816
مراحل فنی سنجش و اصلاح ارتعاش در یک و دو صفحه
در عمل مشاهده شده که خطای بسیاری از افراد در تلاش برای کاهش لرزش، بستن وزنههای کور و حدسی است که ساختار مکانیکی را در معرض شکست خستگی قرار میدهد. گروه بالانس فن های سانتریفیوژ مهندس خلیلی این فرایند را بر پایه یک متدلوژی چهار مرحلهای استاندارد پیش میبرد:
مرحله اول: اندازهگیری ارتعاش اولیه و فازخوانی
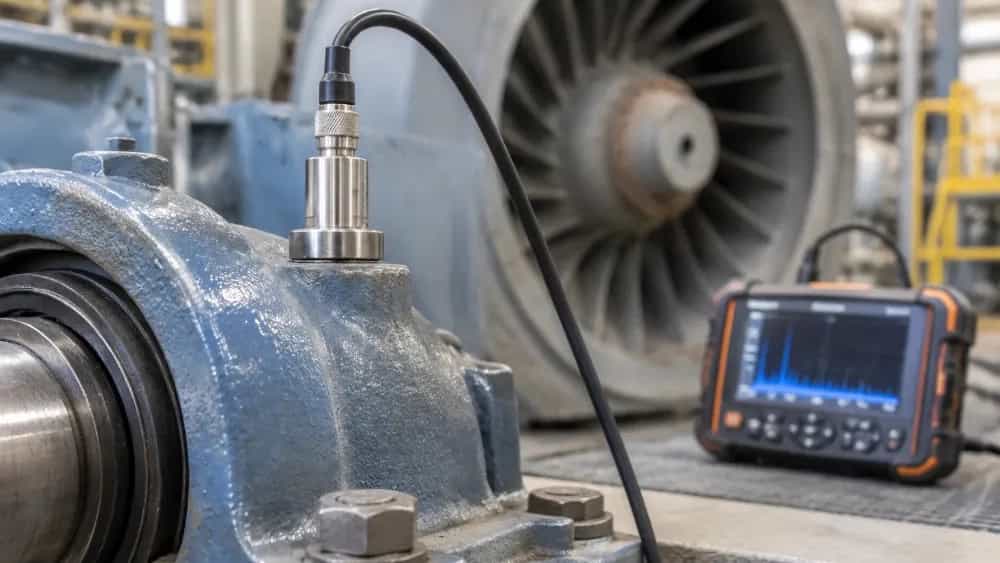
پیش از هر اقدامی، سنسورهای شتابسنج (Accelerometer) بهصورت مگنتی روی نقاط بحرانی هوزینگ یاتاقانها (جهتهای افقی، عمودی و محوری) نصب میشوند. به طور همزمان یک سنسور اپتیکال یا لیزری با هدفگیری لیبل رفلکتیو روی شفت، سرعت زاویهای (RPM) و زاویه فاز رفرنس را میخواند. دادههای فرکانسی اولیه ثبت و نمودار طیفی یا FFT بررسی میشود تا اطمینان حاصل شود لرزش موجود دقیقاً ناشی از آنبالانسی (فرکانس 1X) است و مسائلی نظیر لقی مکانیکی، خرابی بیرینگ یا رزونانس سازه عامل لرزش نیستند.
مرحله دوم: اجرای آزمون جرم آزمایشی (Trial Weight)
پس از ثبت دامنه و فاز اولیه، سیستم خاموش شده و یک وزنه با جرم و ابعاد مشخص بر روی نقطهای معین از زاویه پروانه متصل میشود. فن مجدداً روشن شده و تغییرات بردار ارتعاش (میزان جابهجایی زاویه و تغییر میلیمتر بر ثانیه سرعت موثر یا RMS) ثبت میگردد. پاسخ سیستم به این وزنه آزمایشی، میزان پاسخدهی و ماتریس کوپلینگ ارتعاشی را برای الگوریتم مشخص میکند.
مرحله سوم: محاسبه برداری جرم تعادلی
نرمافزار آنالایزر بر مبنای قوانین مکانیک ارتعاشات، جرم دقیق وزنه نهایی و زاویه دقیق نصب روی محیط بال پروانه را در یک صفحه (برای فنهای باریک) یا دو صفحه (برای فنهای با عرض پهن یا جریان دوطرفه) استخراج میکند. مهندس خلیلی با بررسی ابعاد پروانه، نوع اتصال وزنهها را بر اساس متریال فن مشخص میسازد؛ در محیطهای با خوردگی بالا یا گازهای اسیدی، تمهیدات ضدخوردگی و نوع جوش ویژه روی قطعه تصحیح لحاظ میشود.
مرحله چهارم: تصحیح نهایی و صدور گواهی ارتعاشات
پس از اتصال قطعی وزنه و جمعآوری سنسورها، سیستم دوباره استارت میخورد. آزمون نهایی باید نشان دهد که لرزش کلی سیستم در محدوده استاندارد مجاز (اغلب زیر ۲.۸ الی ۱.۸ میلیمتر بر ثانیه بسته به کلاس فن در ISO 10816) قرار گرفته است. پس از تایید نهایی، دیتاشیت ارتعاشات و گزارش وضعیت فنی برای بایگانی واحد نت (نگهداری و تعمیرات) صادر میگردد.
چالشهای بازار صنعتی تهران و راهکارهای مهندسی در پروژههای ویژه
شهرکهای صنعتی تهران و شهرهای اقماری نظیر سیمان ری، شورآباد، سیمیندشت و چهاردانگه شرایط ویژهای را به تجهیزات تهویه صنعتی تحمیل میکنند. در صنایع بازیافت فلزات و ریختهگری، گازهای با دمای بالای ۳۰۰ درجه سانتیگراد سبب انبساط طولی شفت و ناهمگنی ساختاری پروانه میشوند. بالانس این تجهیزات بدون در نظر گرفتن وضعیت حرارتی خط، کاری بیاثر خواهد بود و فن به محض رسیدن به دمای کارکرد مجدداً میلرزد.
چالش دیگر، فرسودگی و رسوبگیری نامنظم در سیستمهای مکنده کارگاههای نجاری، خطوط تولید مقوا و کورههای آجرپزی است. بررسیهای کارگاهی ما نشان میدهد اگر تیم متخصص پیش از نصب وزنه، اقدام به جرمگیری بالارونده و پاکسازی بالهها نکند، ارتعاش پایدار نخواهد بود. بالانس فن های سانتریفیوژ مهندس خلیلی با تجهیز به ابزارهای تشخیصی پیشرفته، خدمات بالانس درجا را برای تمامی مدلهای بکوارد (Backward)، فوروارد (Forward)، رادیال بلید، فنهای یوتیلیتی و اگزاسترهای فشار قوی بدون هیچگونه تخریب ساختاری در محل کارخانه پیادهسازی میکند.