
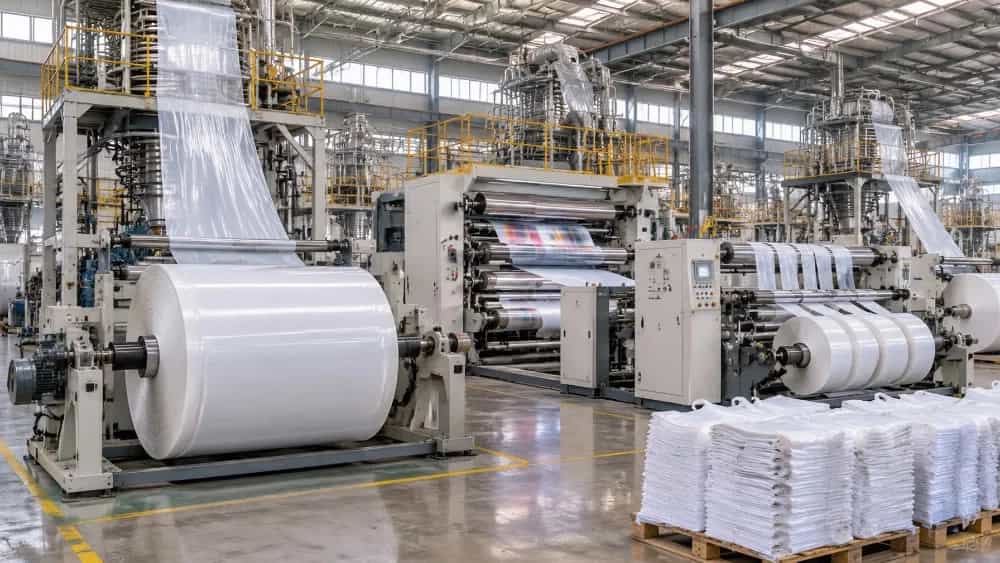

چاپ نایلکس فروشگاهی با تیراژ بالا در کرج، نیازمند استفاده از پلیاتیلن سنگین پایپ با گرید بادی، دستگاههای چاپ فلکسو سیلندر مرکزی و خطوط دوخت دوطرفه اتوماتیک است تا کشسانی بار تا وزن پانزده کیلوگرم بدون پارگی دسته حفظ شود. ثبت سفارش تناژ در قطبهای صنعتی البرز به دلیل مجاورت با کارخانههای پتروشیمی و کاهش مسافت حملونقل، بهای تمامشده هر کیلوگرم محصول را بهطور محسوسی برای هایپرمارکتها و فروشگاههای زنجیرهای پایین میآورد. ما در چاپ وارش خط تولید را مستقیماً بر مبنای ضخامت میکرونی پایدار، تنظیم کشش فیلم و فرمولاسیون مستربچ باکیفیت تنظیم کردهایم تا چاپ تفکیکی بدون جابهجایی ترام روی کیسه ثبت شود.
استانداردهای متریال در سفارشهای تناژ بالای نایلکس
تولید در مقیاس صنعتی با خرید خرد تفاوت بنیادین دارد؛ پایدار ماندن ضخامت فیلم پلیاتیلن در تمام طول رول مهمترین شاخص کیفی است. در سفارشهای تناژ، استفاده از ترکیب اصولی پلیاتیلن سنگین در کنار درصد مشخصی پلیاتیلن سبک خطی، مقاومت به پارگی ناشی از اجسام نوکتیز داخل کیسه را چند برابر میکند. متاسفانه اضافه کردن ضایعات درجه دو به ترکیب مواد اولیه، مقاومت کششی فیلم را به شدت میشکند و بوی نامطبوعی در فضای فروشگاه پخش میکند.
در فرآیند تولید صنعتی، بررسی یکنواختی حباب خروجی از قالب دستگاه اکسترودر ضرورت دارد. ضخامت بدنه باید در هر دو لایه نایلکس، تلورانسی کمتر از دو میکرون داشته باشد تا هنگام دوخت حرارتی انتهای کیسه، پدیده سوختگی موضعی یا بازشدگی درز رخ ندهد. مات بودن استاندارد، صدای خشخش مشخصه پلیاتیلن سنگین و قابلیت چاپپذیری سطحی از طریق جرقه زدن فیلم، ویژگیهای یک سفارش صنعتی اصولی است.
تاثیر افزودنیهای مستربچ بر شفافیت و کشسانی
افزودن مستربچ سفیدکننده با درصد تیتانیوم مناسب، پوشش کاملی به زمینه نایلکس میدهد تا اقلام داخل فروشگاه از بیرون رویت نشوند. همزمان استفاده از افزودنیهای ضد الکتریسیته ساکن باعث میشود کیسههای دستهرکابی در فرآیند بستهبندی پای صندوق به یکدیگر نچسبند و سرعت عمل صندوقداران افت نکند.
تکنولوژیهای چاپ صنعتی نایلکس دستهرکابی و موزی
انتخاب شیوه چاپ بستگی مستقیم به تیراژ کار و تعداد رنگ طرح برند دارد. برای کارهای تناژ بالا، چاپ فلکسوگرافی بهترین گزینه از نظر ثبات رجیستری و شفافیت رنگ است. در دستگاههای فلکسو استک، هر برجستهگی رنگ به صورت مجزا تنظیم میشود، اما در ماشینآلات سیلندر مرکزی، خطای ترام روی فیلم کشسان نایلکس تقریباً به صفر میرسد و تصاویر ترکیبی با دقت بالا چاپ میشوند.
تیمهای فنی با سنجش میزان انرژی سطحی نایلکس، اطمینان حاصل میکنند که جوهر چاپ بر پایه الکل به درستی روی پوسته پلاستیک مینشیند و بر اثر سایش ناخن یا رطوبت محیط دست پاک نمیشود. ضخامت کلیشههای ژلاتینی فتوپلیمری باید متناسب با خطوط متن و ریزهکاریهای لوگوی فروشگاه تعیین شود تا از پخششدگی جوهر در لبههای حروف جلوگیری به عمل آید.
مشخصه فنی | نایلکس دستهرکابی صنعتی | نایلکس دستهموزی / تقویتی |
گرید مواد اولیه | پلیاتیلن سنگین فیلم به همراه خطی سبک | پلیاتیلن سنگین ترکیبشده با سبک فیلم |
سیستم چاپ پیشنهادی | فلکسو سیلندر مرکزی یا استک سریع | فلکسو استک یا سیلک اسکرین صنعتی |
محدوده ضخامت هر لایه | سیزده تا بیست و پنج میکرون | سی تا پنجاه میکرون |
تحمل وزن بهینه | هشت تا هجده کیلوگرم | سه تا هفت کیلوگرم |
نوع دوخت انتهای کیسه | دوخت حرارتی دوبل تهکیسه | دوخت خطی فکی با تقویت لبه |
پوشش زمینه | کدر با قابلیت جرقه گیری سطحی بالا | شیری متراکم و سطح صیقلی |
مزیت تفکیک نایلکس دستهرکابی از دستهموزی در تیراژ بالا
نایلکس دستهرکابی به دلیل مقاومت حداکثری دستهها که امتداد یافته بدنه خود کیسه هستند، مناسبترین گزینه برای سوپرمارکتها، میوهفروشیها و فروشگاههای پروتئینی است. در طرف مقابل، نایلکس دستهموزی و دستهتقویتی ظاهری شکیلتر دارد و عمدتاً در بوتیکها، داروخانهها و فروشگاههای پوشاک به کار میرود که حجم محصول نسبت به وزن آن بیشتر است.
مزایای اختصاصی چاپ و تامین کیسه فروشگاهی در استان البرز
قرارگیری البرز در مجاورت شهرکهای صنعتی بزرگ و دسترسی به محورهای مواصلاتی، تحویل بار تناژ را برای کسبوکارهای بومی سریعتر و کمهزینهتر میکند. خریدارانی که از کرج اقدام به تامین سفارشهای عمده خود میکنند، خواب سرمایه در انبارهای طولانیمدت را حذف کرده و نیازی به پرداخت کرایههای سنگین باربری بیناستانی ندارند.
تیم فنی چاپ وارش با رصد مداوم زنجیره تامین، بارگیری مستقیم از درب کارگاه تا انبار مرکزی فروشگاهها را مدیریت میکند. نزدیکی مکانی امکان بررسی حضوری نمونه شیتها، تطابق رنگ کاتالوگ با چاپ واقعی روی فیلم پلاستیکی و تایید اولین رول تولیدی پیش از تیراژ نهایی را برای مدیران زنجیرهای البرز مهیا میسازد.
فرآیند کنترل کیفی دوخت و تست کشش بار در مقیاس صنعتی
یک اشتباه رایج در خریدهای تناژ، غفلت از مرحله برش و دوخت است؛ اگر مرغوبترین فیلم پلاستیکی چاپ شود اما فکهای حرارتی دوخت کالیبره نباشند، کیسه هنگام قرار گرفتن اجسام سنگین فوراً از کف باز میشود. دمای تیغه برش و فشار فک دوخت باید بر اساس ضخامت کل لایهها و سرعت خط تولید تنظیم گردد تا دوختی موسوم به دوخت سوزنی یا پروانهای یکنواخت ایجاد شود.
در ارزیابیهای میدانی، نمونههای تصادفی از هر هزار عدد کیسه تحت آزمون پرتاب وزنه و تست کشش دستهای قرار میگیرند. کیسه نایلکسی استاندارد باید کشسانی طولی داشته باشد و پیش از پاره شدن دستهها، تغییر شکل الاستیک نشان دهد نه اینکه به شکل ناگهانی در محل اتصال شکسته شود.
بهینهسازی ابعاد نایلکس جهت کاهش ضایعات و افت وزن
سفارش نایلکس در ابعاد خارج از استاندارد صنعتی منجر به ایجاد ضایعات پرت پانچ دسته و افزایش دورریز پلاستیک میشود. انتخاب سایزهای استاندارد و پرکاربرد موجب میشود تیغههای برش صنعتی بالاترین راندمان را در خروجی هر رول داشته باشند و تعداد کیسه در هر کیلوگرم به بیشترین میزان ممکن برسد.
تعداد برگ در کیلوگرم شاخص اصلی در صرفهجویی هزینههای پای صندوق است. با کنترل میکرون و اعمال کشش یکنواخت در مرحله وایندینگ، میتوان بدون افت استحکام مکانیکی، وزن واحد هر کیسه را کاهش داد که این موضوع مستقیماً مصرف ماهانه پلاستیک در شبکه فروشگاهی را مدیریت میکند.