
خط رنگ صنعتی مجموعهای پیچیده و حیاتی از تجهیزات است که وظیفه اعمال پوششهای محافظتی و تزئینی بر روی قطعات تولیدی را بر عهده دارد. کیفیت نهایی محصول، دوام پوشش در برابر خوردگی و عوامل محیطی، و بهرهوری کلی فرآیند تولید، به شدت به عملکرد صحیح و یکپارچگی تجهیزات این خط بستگی دارد.
استفاده از تجهیزات مدرن و کارآمد در خط رنگ، نقشی محوری در کاهش هزینههای عملیاتی (از طریق کاهش پرت مواد و انرژی)، افزایش یکنواختی و تکرارپذیری پوشش، و رعایت دقیق الزامات زیستمحیطی ایفا میکند. در این مقاله، به بررسی جامع اجزای اصلی، فناوریهای بهکاررفته و روندهای نوین در تجهیزات خط رنگ صنعتی خواهیم پرداخت.
2. انواع خطوط رنگ صنعتی
انتخاب نوع خط رنگ بستگی به ماهیت قطعه، حجم تولید، و نوع پوشش مورد نیاز دارد.
2.1. خط رنگ مایع (Liquid Painting Line)
این خطوط برای اعمال رنگهای مبتنی بر حلال یا آب استفاده میشوند. مزیت اصلی آنها انعطافپذیری بالا و امکان دستیابی به ضخامتهای پوشش متفاوت است. نیاز به سیستمهای تهویه قوی و مدیریت بخارات حلال (VOC) از چالشهای اصلی این نوع خطوط است.
2.2. خط رنگ پودری (Powder Coating Line)
در این سیستمها، پودر رنگ به صورت الکترواستاتیک بر روی قطعه باردار شده و سپس در کوره پخت میشود. این روش به دلیل راندمان انتقال بالا، عدم استفاده از حلال و پوششدهی یکنواخت، محبوبیت زیادی پیدا کرده است.
2.3. دستهبندی بر اساس اتوماسیون
خط رنگ اتوماتیک: مناسب برای تولیدات با تیراژ بسیار بالا و قطعات با هندسه ثابت. استفاده از رباتها و پاششهای کاملاً خودکار.
خط رنگ نیمهاتوماتیک: ترکیبی از عملیات دستی (مانند آمادهسازی یا پاشش نقاط دشوار) و اتوماسیون (مانند انتقال و پخت).
خط رنگ دستی: مناسب برای تولیدات کمحجم، قطعات سفارشی یا تعمیرات.
ویژگی خط رنگ مایع خط رنگ پودری
راندمان انتقال متوسط (وابسته به تکنولوژی پاشش) بالا (معمولاً بالای 90%)
آلودگی زیستمحیطی تولید VOC و بخارات تولید پودر زائد قابل بازیافت
زمان پخت معمولاً کوتاهتر نیاز به دمای بالاتر و زمان پخت مشخص
ضخامت پوشش قابل تنظیم دقیق ضخامت نهایی معمولاً کمی بیشتر
3. تجهیزات اصلی خط رنگ
یک خط رنگ استاندارد از بخشهای متوالی و وابسته به هم تشکیل شده است که هر یک نقشی حیاتی در تضمین کیفیت نهایی ایفا میکنند.
3-1. سیستم آمادهسازی سطح (Pretreatment)
کیفیت چسبندگی رنگ و مقاومت قطعه در برابر خوردگی مستقیماً به موفقیت این مرحله بستگی دارد. این سیستم شامل مراحل زیر است:
چربیگیری (Degreasing): حذف روغنها، گریسها و آلودگیهای سطحی (معمولاً با محلولهای قلیایی یا حلال).
آبکشی (Rinsing): حذف باقیمانده مواد شیمیایی.
تبدیل شیمیایی (Conversion Coating): اعمال یک لایه محافظ مانند فسفاته کردن (فسفات آهن یا روی) برای ایجاد سطح واکنشپذیر برای رنگ و افزایش مقاومت خوردگی.
آبکشی نهایی (Final Rinse): اغلب با آب دیونیزه (DI Water) برای جلوگیری از باقی ماندن املاح.
این عملیات میتواند به صورت غوطهوری (Immersion) برای قطعات با هندسه پیچیده، یا اسپری (Spray) برای قطعات بزرگ و فرآیندهای با سرعت بالا انجام شود.
3-2. کابین رنگ (Paint Booth)
کابین محفظهای است که عملیات پاشش رنگ در آن انجام میشود. هدف اصلی آن جداسازی محیط پاشش از محیط بیرون و کنترل جریان هوا است.
کابین رنگ مایع: معمولاً دارای سیستم مکش از پایین یا عقب (Down-draft یا Back-draft) برای هدایت هوای آلوده به فیلترها و جلوگیری از تجمع بخارات.
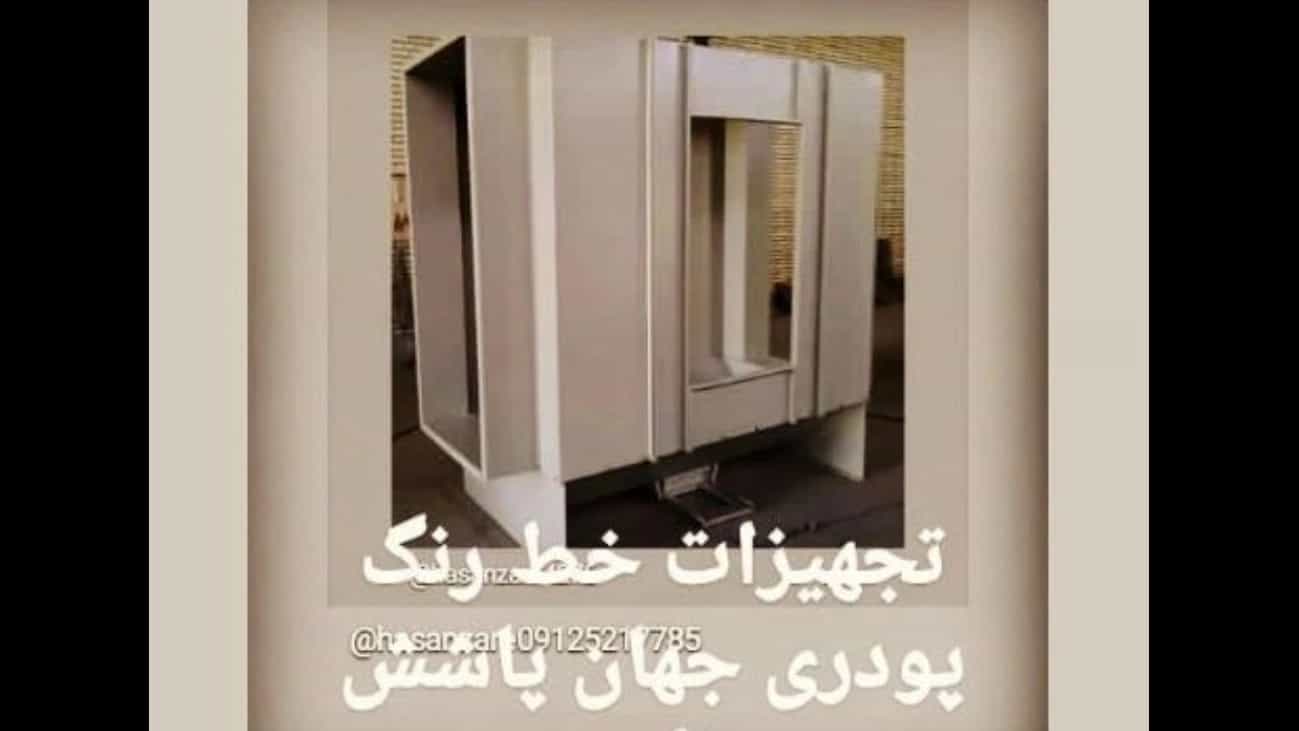
کابین رنگ پودری: طراحی شده برای جذب و بازیابی پودر اضافه. دارای فیلترهای کارتریجی یا سیکلونی برای جداسازی پودر از جریان هوا.
کنترل دقیق فشار مثبت/منفی و استفاده از فیلترهای هپا یا فیلترهای چند مرحلهای ضروری است.
3-3. تجهیزات پاشش رنگ
این تجهیزات وظیفه اتمیزه کردن و انتقال رنگ به سطح قطعه را دارند.
پیستولههای پاشش:
HVLP (High Volume Low Pressure): برای رنگ مایع، با راندمان انتقال بالاتر نسبت به روشهای قدیمی.
الکترواستاتیک (Electrostatic): چه در سیستم مایع و چه پودری، اعمال ولتاژ بالا به نازل باعث باردار شدن ذرات رنگ و جذب بهتر آنها به قطعه زمین شده (Faraday Cage Effect) و راندمان انتقال را به شدت افزایش میدهد.
رباتهای پاشش رنگ: برای تکرارپذیری بینقص و پوششدهی سریع و با کیفیت در خطوط اتوماتیک استفاده میشوند.
3-4. سیستم انتقال قطعه (Conveyor System)
نقالهها وظیفه جابجایی قطعات از یک ایستگاه به ایستگاه بعدی را بر عهده دارند.
نقاله زنجیری (Chain Conveyor): رایجترین نوع برای خطوط رنگ با ظرفیت متوسط.
مونوریل (Monorail): انعطافپذیری بیشتر در مسیردهی.
پاوراندفری (Power & Free): امکان توقف موضعی قطعات بدون توقف کل خط، مناسب برای مراحل پیچیده مانند آمادهسازی یا پخت.
هماهنگی دقیق سرعت نقاله با زمان پاشش، پخت، و نرخ خشک شدن برای جلوگیری از تجمع رنگ یا کمبود پوشش، حیاتی است.
3-5. کورهها و سیستم پخت (Oven)
پس از پاشش، قطعات وارد کوره میشوند تا پوشش پخته (Curing) شود. این فرآیند باعث واکنشهای شیمیایی (پلیمریزاسیون) شده و خواص فیزیکی و شیمیایی نهایی رنگ را ایجاد میکند.
کورههای انتقال حرارت:
همرفتی (Convection): استفاده از هوای گرم برای انتقال حرارت.
مادون قرمز (IR): استفاده از تابش مستقیم برای گرم کردن سریع سطح قطعه.
هیبریدی: ترکیب IR برای شروع پخت و همرفتی برای تکمیل آن.
کنترل دما: استفاده از سنسورهای دقیق و سیستمهای PID برای حفظ دمای یکنواخت در سراسر محفظه کوره، به ویژه در نواحی ورود و خروج، بسیار مهم است. نوسانات دما کیفیت پخت را مستقیماً تحت تأثیر قرار میدهد.
3-6. سیستم بازیافت رنگ
در خطوط پودری، به دلیل استفاده از روش الکترواستاتیک، بخش بزرگی از پودر پاشیده نشده میتواند توسط سیستمهای سیکلونی یا فیلتری جمعآوری، الک شده و مجدداً استفاده شود. این امر به طور چشمگیری پرت مواد و هزینههای عملیاتی را کاهش میدهد.
4. سیستمهای کنترلی و اتوماسیون
اتوماسیون ستون فقرات خطوط رنگ مدرن است.
PLC (Programmable Logic Controller): مغز کنترلکننده عملیات متوالی خط، از زمانبندی مراحل شستشو تا سرعت نقاله و فعالسازی پیستولهها.
HMI (Human-Machine Interface): رابط کاربری لمسی که اپراتورها از طریق آن میتوانند پارامترهای کلیدی (دما، فشار، زمانها) را مانیتور و تنظیم کنند.
کنترل کیفیت درون خطی: استفاده از سنسورها برای اندازهگیری مداوم ضخامت فیلم خشک (DFT) و رطوبت محیط. اتوماسیون اجازه میدهد تا تنظیمات پاشش به صورت لحظهای برای جبران نوسانات کوچک اصلاح شوند.
5. الزامات ایمنی و زیستمحیطی
تجهیزات خط رنگ باید استانداردهای سختگیرانهای را رعایت کنند:
کنترل VOC: در خطوط مایع، سیستمهای تهویه باید مجهز به پسسوزهای حرارتی (Thermal Oxidizers) یا سیستمهای جذب کربنی برای اکسید کردن ترکیبات آلی فرار (VOCs) قبل از انتشار در محیط باشند.
فیلتراسیون هوا و مدیریت پسماند: کابینها باید دارای سیستمهای فیلتراسیون مؤثر برای جلوگیری از ورود ذرات معلق به پوشش و همچنین جمعآوری ایمن پسماندهای رنگ و مواد شیمیایی باشند.
ایمنی اپراتور: استفاده از تجهیزات حفاظت فردی (PPE)، سیستمهای اطفاء حریق خودکار، و طراحی ارگونومیک کابینها برای به حداقل رساندن تماس اپراتور با مواد شیمیایی و رنگ.
6. معیارهای انتخاب تجهیزات خط رنگ
انتخاب تجهیزات باید بر اساس یک تحلیل دقیق نیازهای تولیدی صورت گیرد:
نوع محصول و تیراژ تولید: آیا محصول یکدست است یا نیاز به تغییرات سریع (Batch Changeover) دارد؟
ابعاد قطعه و پیچیدگی هندسی: قطعات بزرگ یا دارای زوایای بسته نیاز به پیستولههای تخصصی و برنامهریزی رباتیک دقیق دارند.
کیفیت مورد انتظار و استانداردها: برای صنایع خودرو یا هوافضا، نیاز به کنترلهای دقیقتر بر کیفیت سطح و ضخامت پوشش (مانند استفاده از رنگهای دو جزئی یا کورههای با کنترل دمای بسیار دقیق) است.
مصرف انرژی و هزینه نگهداری: انتخاب کورههای بهینه و سیستمهای انتقال قدرت کارآمد (مانند موتورهای با راندمان بالا) میتواند هزینههای جاری را به طور قابل توجهی کاهش دهد.
7. مشکلات رایج در خطوط رنگ و راهکارها
مشکل رایج علت اصلی راهکار فنی
پوست پرتقالی (Orange Peel) ویسکوزیته نامناسب رنگ، اتمیزه ناکافی، یا فشار پاشش بالا. تنظیم دقیق دبی، فشار هوا، و ولتاژ الکترواستاتیک.
شره رنگ (Sagging/Running) ضخامت بیش از حد در یک مرحله یا دمای پخت پایینتر از حد مطلوب. کاهش ضخامت لایه اعمالی، یا افزایش دمای کوره.
عدم پوشش یکنواخت (Dead Zones) برنامهریزی ضعیف ربات یا عملکرد نادرست سیستم تهویه در کابین. بررسی نقاط کور در برنامهریزی ربات و اطمینان از جریان هوای مناسب.
خرابی تجهیزات و توقف خط نگهداری نامنظم فیلترها، نازلها یا سنسورها. پیادهسازی برنامه نگهداری پیشگیرانه (PM) مبتنی بر ساعت کارکرد.
8. روندهای نوین در تجهیزات خط رنگ
صنعت پوششدهی به سمت هوشمندسازی و پایداری حرکت میکند:
هوش مصنوعی و یادگیری ماشین: استفاده از دادههای سنسورها برای پیشبینی زمان خرابی قطعات و تنظیم خودکار پارامترهای پاشش (مانند تغییرات ویسکوزیته ناشی از دما) برای حفظ کیفیت ثابت.
رباتها و کانوایر هوشمند: رباتهای 6 محوره با قابلیت اسکن سهبعدی قطعه (3D Scanning) برای برنامهریزی سریعتر و دقیقتر پاشش.
پوششهای دوستدار محیط زیست: مهاجرت کامل به رنگهای پایه آب و پودری، و توسعه کورههای پخت با مصرف انرژی کمتر (مانند کورههای پخت سریع UV/EB).
دیجیتالسازی: اتصال کامل تجهیزات به سیستمهای MES (Manufacturing Execution System) برای ردیابی کامل هر قطعه از لحظه ورود به خط تا خروج.
9. جمعبندی و نتیجهگیری
تجهیزات خط رنگ صنعتی، صرفاً مجموعهای از ماشینآلات نیستند، بلکه قلب تپنده کیفیت محصول نهایی محسوب میشوند. انتخاب، نصب و نگهداری صحیح این تجهیزات، عامل تعیینکنندهای در دستیابی به دوام پوشش، کاهش ضایعات و تضمین رقابتپذیری در بازار است. سرمایهگذاری در اتوماسیون و پیروی از روندهای نوین، نه تنها هزینههای عملیاتی را کاهش میدهد، بلکه مسیر را برای تولید محصولاتی با استانداردهای کیفی جهانی هموار میسازد. طراحی سیستمی یکپارچه که آمادهسازی سطح، پاشش، و پخت را به صورت هماهنگ مدیریت کند، کلید موفقیت در صنعت پوششهای صنعتی است.