
یک خط تولید ممکن است از نظر تجهیزات مکانیکی کاملا آماده باشد، اما با یک تابلو برق نامناسب، مدام با توقف، خطای سنسورها یا آسیب به موتورها روبهرو شود. در پروژههای صنعتی یزد، گرمای محیط، گردوغبار، نوسان برق و نیاز به کارکرد مداوم، طراحی تابلو برق PLC و اتوماسیون را به موضوعی فراتر از کنار هم قرار دادن چند قطعه تبدیل میکند.
ریشه بسیاری از مشکلات، انتخاب تجهیزات پیش از شناخت فرآیند، جانمایی فشرده قطعات، تفکیک نکردن مدار قدرت و فرمان و تست نکردن برنامه PLC در شرایط واقعی است. ساخت تابلو برق صنعتی PLC و اتوماسیون در یزد با بهترین کیفیت زمانی معنا پیدا میکند که طراحی، انتخاب قطعات، مونتاژ، برنامه نویسی، تست و مستندسازی در یک مسیر منسجم انجام شود.
در شرکت رایکا صنعت آروند با مدیریت مهدی باقری، حوزه تولید و فروش لوازم برق صنعتی و تابلو برق بر پایه همین نگاه بررسی میشود؛ یعنی تابلو باید با نیاز واقعی ماشین، ظرفیت خط تولید و شرایط محل نصب هماهنگ باشد.
تابلو برق PLC و اتوماسیون صنعتی چیست و چرا اهمیت دارد؟
تابلو برق PLC و اتوماسیون، مرکز کنترل و حفاظت تجهیزات یک ماشین یا خط تولید است و وظیفه دریافت اطلاعات، پردازش فرمان و کنترل خروجیها را بر عهده دارد. کیفیت این تابلو به هماهنگی میان PLC، تجهیزات قدرت، سنسورها، عملگرها، شبکه ارتباطی و سیستم حفاظتی وابسته است.
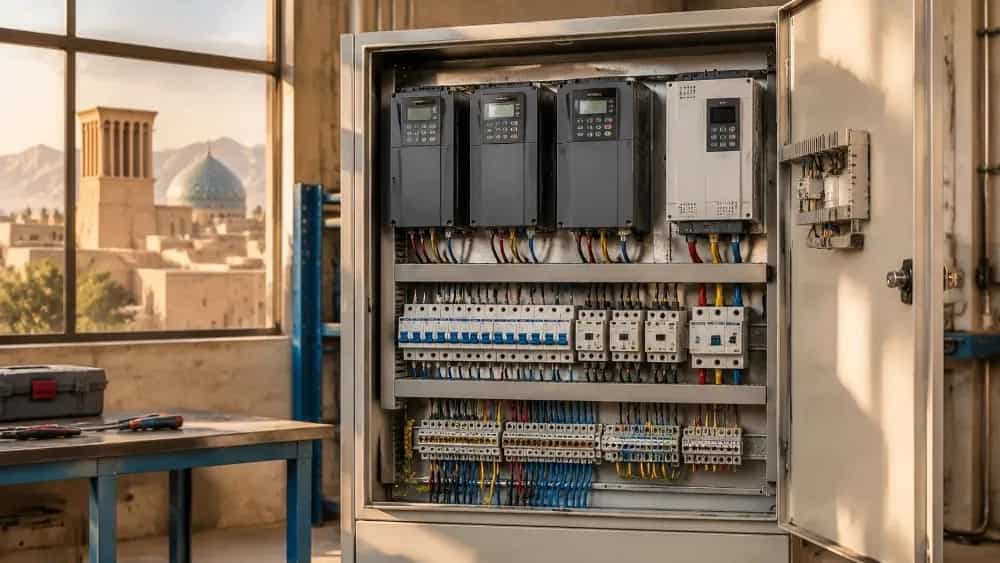
یک تابلو برق اتوماسیون معمولا از بخشهای زیر تشکیل میشود:
- PLC یا کنترلر منطقی قابل برنامه ریزی
- ماژولهای ورودی و خروجی دیجیتال
- ماژولهای ورودی و خروجی آنالوگ
- منبع تغذیه ۲۴ ولت DC
- کلید اصلی و تجهیزات حفاظت مدار
- کنتاکتور، رله و رله حرارتی
- اینورتر یا درایو کنترل دور
- ترمینالهای فرمان و قدرت
- رلههای واسط
- نمایشگر HMI
- تجهیزات شبکه صنعتی
- فن، فیلتر و تجهیزات تهویه
- شینه ارت و نول
- داکت سیم کشی و ریلهای نصب
در چنین ساختاری، PLC مغز سیستم است، اما عملکرد درست آن به کیفیت سیم کشی، نویزگیری، حفاظت الکتریکی و برنامه نویسی وابسته است. حتی بهترین PLC نیز در صورت طراحی ضعیف تابلو نمیتواند پایداری مورد انتظار را ایجاد کند.
PLC چه وظیفهای در تابلو اتوماسیون دارد؟
PLC اطلاعات سنسورها و تجهیزات ورودی را دریافت میکند، آنها را طبق برنامه پردازش میکند و فرمان لازم را برای موتورها، شیرها، کنتاکتورها و سایر عملگرها صادر میکند. این فرآیند به جای مدارهای رله ای گسترده، کنترل قابل تغییر و قابل توسعه در اختیار خط تولید قرار میدهد.
کاربرد PLC در صنایع مختلف شامل موارد زیر است:
- کنترل نوار نقاله
- مدیریت پمپها و بوستر پمپها
- کنترل فن و سیستم تهویه
- راه اندازی موتورها با اینورتر
- کنترل سطح، فشار، دما و دبی
- مدیریت دستگاههای بسته بندی
- هماهنگی چند موتور در خط تولید
- ثبت خطا و توقف اضطراری
- ارسال اطلاعات به HMI یا اتاق کنترل
مزیت اصلی PLC این است که تغییر منطق عملکرد، معمولا با اصلاح برنامه انجام میشود و نیازی به تغییر گسترده در سیم کشی مدار فرمان وجود ندارد. این ویژگی در خطوطی که فرآیند آنها در طول زمان تغییر میکند، ارزش زیادی دارد.
تفاوت تابلو برق قدرت، فرمان و اتوماسیون چیست؟
تابلو برق قدرت وظیفه توزیع و حفاظت انرژی الکتریکی را بر عهده دارد، تابلو فرمان برای کنترل تجهیزات استفاده میشود و تابلو اتوماسیون علاوه بر کنترل، قابلیت پردازش، پایش و ارتباط با تجهیزات هوشمند را فراهم میکند. در بسیاری از پروژهها این سه بخش در یک تابلو یا چند تابلو مرتبط با هم اجرا میشوند.
تلفنت قطع شده؟ اینترنتت تموم شده؟ کار فوری داری؟
تو دنیایی که همه چی دیجیتال شده، گاهی یه تماس ساده یا یه دسترسی سریع به خطوط ارتباطی، گره از کار آدما باز میکنه. دکه تماس ما با امکان برقراری انواع تماسهای ضروری و خدمات ارتباطی، آمادهست تا نذاره کارات روی زمین بمونه
نوع تابلو | وظیفه اصلی | تجهیزات رایج | کاربرد معمول |
تابلو قدرت | توزیع و حفاظت انرژی | کلید اتوماتیک، فیوز، کنتاکتور، شینه | ورودی برق و تغذیه موتورها |
تابلو فرمان | اجرای منطق کنترلی ساده | رله، تایمر، کنتاکتور، شستی | کنترل ماشینآلات ساده |
تابلو PLC | پردازش ورودی و خروجی | PLC، رله واسط، ترمینال | کنترل فرآیند صنعتی |
تابلو اتوماسیون | کنترل، نمایش و ارتباط | PLC، HMI، شبکه، درایو | خطوط تولید و سیستمهای یکپارچه |
تابلو MCC | کنترل چند موتور | کلید، کنتاکتور، درایو، حفاظت موتور | کارخانهها و تاسیسات صنعتی |
انتخاب نوع تابلو به تعداد موتورها، پیچیدگی فرآیند، نوع سنسورها، سطح اتوماسیون و نیاز به توسعه آینده بستگی دارد. طراحی یک تابلو ساده برای فرآیندی که در آینده به PLC و HMI نیاز پیدا میکند، معمولا هزینه اصلاح و توسعه را افزایش میدهد.
عوامل موثر بر کیفیت ساخت تابلو برق صنعتی PLC و اتوماسیون
کیفیت تابلو برق فقط با ظاهر مرتب یا استفاده از قطعات شناخته شده سنجیده نمیشود؛ طراحی مدار، انتخاب ظرفیت، نحوه مونتاژ، مدیریت حرارت و کیفیت تست هم نقش تعیین کننده دارند. یک تابلو استاندارد باید در زمان بهره برداری پایدار، قابل سرویس و قابل توسعه باشد.
طراحی مدار قدرت و فرمان
مدار قدرت باید توان مورد نیاز موتورها و تجهیزات را با حفاظت مناسب تامین کند، در حالی که مدار فرمان وظیفه انتقال سیگنال و اجرای منطق کنترل را بر عهده دارد. تفکیک صحیح این دو مدار از تداخل، خطا و دشواری عیب یابی جلوگیری میکند.
در مرحله طراحی باید این موارد مشخص شود:
- جریان ورودی تابلو
- تعداد و توان موتورها
- روش راه اندازی هر موتور
- نوع حفاظت هر مصرف کننده
- ولتاژ مدار فرمان
- تعداد ورودی و خروجی PLC
- نوع سیگنال سنسورها
- نیاز به ورودی و خروجی آنالوگ
- نوع ارتباط HMI و PLC
- نیاز به شبکه صنعتی
- مدار توقف اضطراری
- شرایط توسعه آینده
مدار قدرت معمولا به کابل و تجهیزات با ظرفیت جریان بالاتر نیاز دارد، اما مدار فرمان به نویز، افت ولتاژ و نحوه اتصال زمین حساس تر است. به همین دلیل، نقشههای تک خطی، فرمان و ترمینال باید پیش از شروع مونتاژ آماده و بررسی شوند.
انتخاب PLC و ماژولهای ورودی و خروجی
PLC باید بر اساس تعداد ورودیها و خروجیها، نوع سیگنال، سرعت پاسخ، قابلیت ارتباطی و ظرفیت توسعه انتخاب شود. انتخاب PLC کوچک برای پروژهای که در آینده توسعه پیدا میکند یا انتخاب کنترلر پیچیده برای یک فرآیند ساده، هر دو میتوانند هزینه پروژه را افزایش دهند.
برای انتخاب کنترلر باید این موارد بررسی شود:
- تعداد ورودی دیجیتال
- تعداد خروجی دیجیتال
- تعداد ورودی و خروجی آنالوگ
- نوع خروجی؛ رله ای یا ترانزیستوری
- زمان پاسخ و سرعت پردازش
- تعداد شمارنده و تایمر
- امکان اتصال HMI
- قابلیت ارتباط با اینورتر و درایو
- پشتیبانی از شبکه صنعتی
- امکان افزایش ماژول در آینده
- شرایط دمایی محل نصب
در پروژههایی که سنسور فشار، دما، سطح یا دبی به کار میرود، نوع سیگنال آنالوگ باید از ابتدا مشخص شود. انتخاب اشتباه میان سیگنالهای ۴ تا ۲۰ میلی آمپر، صفر تا ۱۰ ولت یا سیگنالهای خاص میتواند باعث نمایش نادرست اطلاعات و عملکرد نامطمئن سیستم شود.

جانمایی تجهیزات داخل تابلو
جانمایی باید با هدف کاهش حرارت، کوتاه شدن مسیر سیم کشی و سهولت تعمیر انجام شود. تجهیزات قدرت، درایو و کنتاکتورها نباید بدون بررسی اثر نویز و حرارت، در کنار PLC، کارتهای آنالوگ و تجهیزات شبکه قرار بگیرند.
اصول مهم جانمایی عبارتند از:
- قرار دادن تجهیزات قدرت در بخش مناسب تابلو
- فاصله دادن درایو از تجهیزات حساس
- اختصاص فضای کافی برای عبور کابل
- نصب داکت با ظرفیت مناسب
- پیش بینی فضای سرویس و تعمیر
- ایجاد مسیر جدا برای کابلهای قدرت و فرمان
- قرار دادن ترمینالها در محل قابل دسترس
- رعایت فاصله تهویه اطراف تجهیزات گرم شونده
- نصب شینه ارت و نول به شکل منظم
- شماره گذاری تجهیزات و ترمینالها
تابلو نباید فقط برای شرایط فعلی پر شود؛ فضای رزرو برای توسعه، تغییرات خط تولید و تعمیرات آینده، بخشی از طراحی حرفه ای محسوب میشود.
مدیریت حرارت، گردوغبار و شرایط محیطی یزد
گرما و گردوغبار میتواند عمر فن، خازن، درایو و تجهیزات الکترونیکی را کاهش دهد. برای نصب تابلو در محیطهای صنعتی یزد باید تهویه، فیلتر، درجه حفاظت و فاصله تجهیزات بر اساس شرایط واقعی محل انتخاب شود.
راهکارهای کاربردی شامل موارد زیر است:
- استفاده از فن و فیلتر قابل سرویس
- پیش بینی تهویه مناسب برای درایو
- جلوگیری از تابش مستقیم خورشید
- انتخاب بدنه با درجه حفاظت متناسب
- کنترل تجمع گردوغبار روی هیت سینک
- نصب تابلو در محل کم لرزش
- جلوگیری از ورود رطوبت و آلودگی صنعتی
- بررسی دمای داخل تابلو در زمان بار کامل
- تنظیم برنامه سرویس دوره ای
در محیطهای گرم، ممکن است ظرفیت واقعی تجهیزات نسبت به ظرفیت درج شده در شرایط استاندارد کاهش پیدا کند. این موضوع باید هنگام انتخاب درایو، منبع تغذیه و سیستم خنک کاری محاسبه شود.
بیشترین خطا در پروژههای تابلو PLC از نبود نقشه، اطلاعات ناقص فرآیند و تست نکردن سیستم پیش از نصب نهایی ایجاد میشود. تجربه من در حوزه لوازم برق صنعتی و تابلو برق نشان میدهد که چند ساعت بررسی در مرحله طراحی، میتواند از چند روز توقف خط تولید جلوگیری کند.
من، مهدی باقری، در پروژهها و بررسیهای انجام شده در شرکت رایکا صنعت آروند دیدهام که برخی سفارشها با یک فهرست کوتاه از تجهیزات شروع میشوند؛ برای مثال، فقط تعداد موتور و توان آنها اعلام میشود. این اطلاعات برای ساخت یک تابلو PLC کافی نیست، چون منطق عملکرد ماشین، نوع سنسورها، ترتیب راه اندازی و شرایط خطا نیز باید مشخص باشد.
اشتباه اول: شروع ساخت بدون دریافت شرح فرآیند
شرح فرآیند مشخص میکند هر موتور چه زمانی روشن شود، چه سنسوری فرمان بدهد و در چه شرایطی سیستم متوقف شود. بدون این اطلاعات، برنامه PLC و مدار فرمان بر پایه حدس طراحی میشود و اصلاحات بعدی هزینه و زمان پروژه را افزایش میدهد.
پیش از طراحی، بهتر است این موارد از کارفرما دریافت شود:
- شرح مرحله به مرحله فرآیند
- فهرست تجهیزات ورودی و خروجی
- نقشه یا تصویر ماشین
- مشخصات موتورها
- نوع سنسورها
- شرایط توقف عادی و اضطراری
- ترتیب راه اندازی
- زمانهای تاخیر و توقف
- نیازهای اپراتور
- گزارش خطاهای مورد انتظار
جمع بندی و دیدگاه پایانی
ساخت تابلو برق صنعتی PLC و اتوماسیون در یزد، یک فرآیند مهندسی است که از شناخت خط تولید شروع میشود و به طراحی، انتخاب تجهیزات، مونتاژ، برنامه نویسی، تست و مستندسازی میرسد. کیفیت نهایی تابلو فقط به برند قطعات وابسته نیست؛ طراحی صحیح، سیم کشی منظم، کنترل حرارت، حفاظت مناسب و تست واقعی نیز نقش تعیین کننده دارند.
به تجربه من، بهترین تصمیم زمانی گرفته میشود که کارفرما پیش از استعلام، اطلاعاتی مانند تصویر پلاک موتور، فهرست سنسورها، شرح فرآیند و شرایط محل نصب را آماده کند. این اطلاعات به شرکت رایکا صنعت آروند و تیم فنی پروژه کمک میکند راهکار مناسب تری در حوزه تولید و فروش لوازم برق صنعتی و تابلو برق بررسی شود.
من، مهدی باقری، پیشنهاد میکنم بررسی هر پروژه با یک گفت و گوی فنی و مستند آغاز شود؛ نه با مقایسه صرف قیمت چند تابلو. ارسال مشخصات خط تولید، تعداد موتورها و نیازهای کنترلی، نقطه شروع مناسبی برای طراحی تابلویی است که هم امروز پاسخگو باشد و هم ظرفیت توسعه فردا را داشته باشد