

تولید و سفارش انواع جعبه در تهران شامل مهندسی ابعاد، انتخاب گرماژ مقوا (ایندربرد، گلاسه، کرافت یا هاردباکس) و اجرای مراحل دایکات و تیغزنی دقیق است که ضامن سلامت فیزیکی محصول و اعتبار بصری هویت تجاری میشود. کارگاههای مستقر در پایتخت به دلیل دسترسی مستقیم به بازار مواد اولیه ظهیرالاسلام و چاپخانههای مجهز، فرایند نمونهگیری شیت اختصاصی و تیراژهای گوناگون را با سرعت عملیاتی بالا محقق میکنند. برای تضمین بازدهی هزینه، سفارشدهنده باید نوع مقاومت لایهای، خطوط تا و زوایای قفلشونده کفی را متناسب با جرم کالا مشخص نماید.
در عمل مشاهده شده که عمده خسارتهای وارده به محصولات ارسالی فروشگاهها ناشی از خطای محاسبه مقاومت فشاری جعبه در برابر چینش عمودی انبارداری است. کارگاه جعبه سازی پرشین باکس در خطوط مونتاژ و قالبسازی با بررسی میدانی نوع فشار وارده بر بستهبندی، فاکتور ضخامت لایهها را به جای اتکا به فرضیات تئوریک، بر پایه تست سقوط آزاد و اصطکاک کفی تنظیم میکند.
تفاوتهای ساختاری انواع مقوا و ورق در بازار جعبه تهران
انتخاب متریال مناسب پایه اصلی مقاومت مکانیکی و بازدهی گرافیکی بستهبندی است. هر بسته ساختار شیمیایی و فیزیکی متفاوتی دارد که عملکرد آن را در دستگاههای اتوماتیک یا اسمبل دستی مشخص میکند.
مقوای ایندربرد و گلاسه بهداشتی برای اقلام حساس
ایندربرد به دلیل بافت لایهای دانسیته بالا، سفیدی دوطرفه و استحکام کششی مناسب، متریال استاندارد صنایع دارویی، آرایشی و بستهبندی بهداشتی است. گرماژهای ۲۵۰ تا ۳۵۰ گرم ایندربرد در دستگاههای اتوماتیک لچهچسبانی بدون ترکخوردگی خم میشوند و لبههای برش آنها براده فیبری به جا نمیگذارد. گلاسه با روکش یکنواخت برای چاپهای رنگی تفکیکی انتخاب میشود اما به دلیل بافت شکنندهتر، همواره به لایه محافظ سلفون نیاز دارد.
کارتنهای کنگرهای لمینتی، ایفلوت و بیفلوت
هنگامی که جرم کالا از نیم کیلوگرم فراتر میرود، کارتنهای سهلایه با فلوتینگ سینگلفیس یا ایفلوت وارد پروسه تولید میشوند. در فرایند لمینت، یک لایه مقوای چاپشده افست بر روی کنگرههای مقوای کرافت چسبانده میشود تا ضمن حفظ زیبایی گرافیکی، مقاومت به لهیدگی جعبه در فشارهای فیزیکی جادهای افزایش یابد. در تجارب کارگاهی ما، رعایت همراستایی کنگرههای فلوت با جهت نیروی عمودی جعبه، احتمال شکسته شدن دیواره بسته در باربری را به حداقل میرساند.
هاردباکس یا جعبههای سخت مغزی امدیاف و مقوای ماکت
هاردباکسها با اسکلت مقوای کرجی با ضخامت ۱.۵ تا ۳ میلیمتر تولید میشوند و روکشی از جنس کاغذ گلاسه، فانتزی یا گالینگور روی آنها کشیده میشود. این سازهها برای اقلام سنگین، ساعت، طلا، عطر و هدیههای سازمانی به کار میروند. ویژگی ساختاری هاردباکس، عدم تغییر شکل تحت فشارهای جانبی و درزگیری دقیق لبههای زاویه نود درجه با دستگاه شیارزن است.
مهندسی قالب و برش دایکات؛ دقت در زوایای مونتاژ
کیفیت نهایی بسته به طراحی درست خطوط تیغ و تا وابسته است. تلورانس نیم میلیمتری در محل قرارگیری زبانهها باعث کج ایستادن درب یا باز شدن خودبهخودی کفی جعبه در قفسه فروشگاه خواهد شد.
تفاوت قالب لچری و روتاری در فرایند تولید صنعتی
قالبهای لچری مسطح تخت با تیغههای سوئیسی بهترین انتخاب برای تیراژهای متوسط تا بالا در مقواهای ایندربرد و هاردباکس هستند، زیرا خط تا را بدون ایجاد پارگی در الیاف داخلی تثبیت میکنند. قالبهای روتاری یا دوار برای کارتنسازی با سرعتهای بسیار بالا به کار میروند که تمرکز اصلی بر خروجی سریع کارتنهای مادر توزیع است.
کنترل ترکخوردگی خط تا با تنظیم فاصله نری و مادگی
یکی از مشکلات رایج در تولید بستهبندی، پارگی سلفون یا ترکیدن مقوا در محل خمیدگی ۹۰ و ۱۸۰ درجه است. این مسئله به دلیل ناسازگاری ضخامت کانال مادگی سنبه با ضخامت مقوا رخ میدهد. جعبه سازی پرشین باکس با محاسبه فرمولی ضخامت کانال بر مبنای دانسیته مقوا، از بروز شکستگی در خطوط تا جلوگیری میکند تا ساختار لبهها در طول زمان کاملاً صاف بماند.
مزایای تولید محلی جعبه در تهران و کنترل زنجیره تأمین
سفارش ساخت جعبه از تولیدکننده مستقر در تهران مزیتهای پایداری در تأمین به موقع و پیشگیری از خطاهای چاپی ایجاد میکند. فاصله کوتاه بین زنجیره چاپ، دایکات، چسبزنی و انبار، ریسک آسیب دیدن شیتهای خام را میکاهد.
نظارت مستقیم پای ماشین چاپ و تأیید نمونه زنده
تطابق رنگ فایل مانیتور با مرکب چاپشده روی مقوا به دلیل تفاوت در جذب نور متریال، نیازمند کنترل چشمی توسط ناظر چاپ است. تولید در مراکز پایتخت این امکان را فراهم میکند که فرم اولیه چاپ پیش از شروع تیراژ سنگین، تحت نور استاندارد بررسی و شید رنگی آن تأیید شود.
انعطاف در تأمین متریال از بازارهای اصلی مقوا
نوسانات موجودی انبارها در انواع مقوا نیازمند دسترسی به شبکه توزیع ظهیرالاسلام و شورآباد است. تولیدکننده محلی به سرعت متریال جایگزین را از نظر ضخامت، جهت خواب کاغذ و کشش سطحی با نمونه اصلی تطبیق میدهد تا چرخه توزیع سفارشدهنده دچار توقف نشود.
مراحل گامبهگام ثبت سفارش در جعبه سازی پرشین باکس
تولید مهندسی بستهبندی تابع یک مسیر مرحلهبهمرحله است تا ضایعات شیت به کمترین میزان برسد و کاربردپذیری بسته حفظ شود.
گام اول: ارسال مشخصات فیزیکی و ابعاد دقیق کالا
در این مرحله طول، عرض، ارتفاع، وزن خالص و ویژگیهای آسیبپذیری محصول مشخص میشود. تیم فنی بر اساس نحوه باز شدن بسته (دربدار، کشویی، کیبوردی، تهقفلی) گسترده ماکت اولیه را ترسیم میکند.
گام دوم: ساخت ماکت سفید بدون چاپ (سفیدچک)
پیش از ساخت قالب نهایی، یک نمونه ماکت پلاتر شده روی متریال اصلی ساخته میشود تا جایگیری کالا، قفل شدن زبانهها و ایستایی جعبه به دقت آزمایش شود. این مرحله خطاهای ابعادی را به صفر میرساند.
گام سوم: لیتوگرافی، چاپ افست و خدمات تکمیلی
پس از تأیید ماکت، فایلهای گرافیکی با گسترده تیغ انطباق داده میشوند. عملیات چاپ با ماشینهای چهار یا پنجرنگ همزمان صورت گرفته و خدماتی همچون یووی موضعی، طلاکوب، برجستهسازی و سلفون حرارتی بر سطح شیت اعمال میشود.
گام چهارم: دایکات، پوشالبرداری و جعبهچسبانی
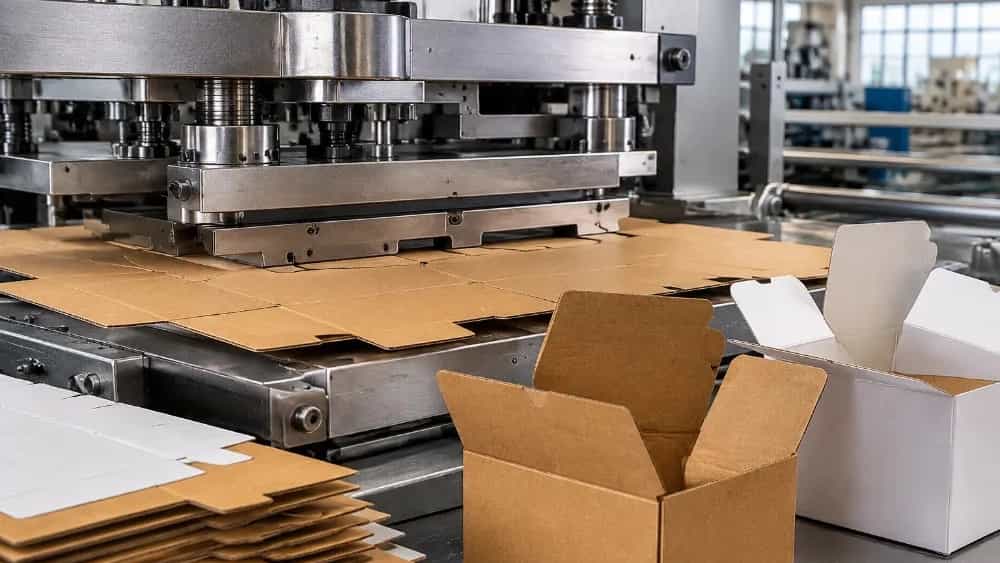
شیتهای چاپشده زیر فشار پرس قالب دایکات برش خورده و بخشهای زائد مقوا با دقت جدا میشوند. در نهایت، لبههای جعبه با چسبهای سرد یا گرم استاندارد در خطوط اتوماتیک لچهچسبانی به هم متصل شده و به صورت خوابیده بستهبندی میگردند.
